Wenn Sie jemals einen Blick auf die Inhaltsstoffliste Ihres Serums, Ihrer Augentropfen oder Ihres Gelenkpräparats geworfen haben, ist die Wahrscheinlichkeit groß, dass Sie „Natriumhyaluronat“ entdeckt haben – die stabile, wasserlösliche Salzform der Hyaluronsäure. Aber haben Sie sich jemals gefragt, wie dieses bemerkenswerte Molekül tatsächlich hergestellt wird?
Die Antwort ist wichtiger, als Sie vielleicht denken. Der Herstellungsprozess bestimmt nicht nur die Kosten des Rohmaterials – er wirkt sich auch direkt auf die Reinheit, die Molekulargewichtsverteilung, die Sicherheit und letztendlich auf die Leistung des Inhaltsstoffs in Ihrem Endprodukt aus.
Dieser Leitfaden führt Sie durch den gesamten Herstellungsprozess von Natriumhyaluronat, von der Stammauswahl bis zum fertigen Pulver, und erklärt, warum jeder Schritt wichtig ist, wenn Sie diesen Inhaltsstoff für pharmazeutische, kosmetische, Lebensmittel- oder industrielle Anwendungen beziehen.
Eine kurze Geschichte: Von Hahnenkämmen zu Bioreaktoren
Die Geschichte der Hyaluronsäure beginnt im Jahr 1934, als der Augenarzt Karl Meyer von der Columbia University und sein Assistent John Palmer ein neuartiges Polysaccharid aus dem Glaskörper von Rindern isolierten. Sie nannten es „Hyaluronsäure“ – eine Kombination aus dem Griechischen „hyalos“ (Glas/Glaskörper) und „Uronsäure“.
Für die nächsten Jahrzehnte war die Gewinnung aus tierischem Gewebe die einzige Option. Die Hauptquellen waren Hahnenkämme (die etwa 0,3–0,8 Gew.-% Hyaluronsäure enthalten), Rinderglaskörper und Haifischknorpel. Dieser Ansatz führte zwar zu einer „natürlichen“ Substanz, war jedoch mit gravierenden Einschränkungen verbunden:
· Knappe Rohstoffe – die Versorgung hing von der Verfügbarkeit des Viehbestands und saisonalen Schwankungen ab
· Komplexe Extraktion – mehrere Lösungsmittelwäschen, enzymatische Behandlungen und chromatographische Schritte waren erforderlich
· Inkonsistente Reinheit – Restproteine und tierische Verunreinigungen ließen sich nur schwer entfernen
· Risiko der Krankheitsübertragung – Materialien tierischen Ursprungs bergen potenzielle Bedenken hinsichtlich Krankheitserregern
· Unerschwingliche Kosten – die Produktionsmengen waren gering, was den Einsatz auf medizinische Nischenanwendungen beschränkte
Der Durchbruch gelang in den 1980er Jahren, als Forscher mikrobielle Fermentationsmethoden entwickelten, um Hyaluronsäure in großem Maßstab herzustellen. In den frühen 2000er Jahren war die Fermentation zur vorherrschenden Produktionsmethode geworden. Heute werden über 99 % des weltweiten Natriumhyaluronats durch bakterielle Fermentation hergestellt – ein Wandel, der diesen einst exotischen Inhaltsstoff in einen allgemein zugänglichen Rohstoff verwandelte, der einen globalen Markt mit einem Umsatz von mehreren Milliarden Dollar antreibt.
Schritt 1 – Sortenauswahl: Die Grundlage der Qualität
Jede Charge Natriumhyaluronat beginnt mit einer einzigen Entscheidung: Welcher Mikroorganismus wird es produzieren?
Das traditionelle Arbeitstier: Streptococcus zooepidemicus
Der am weitesten verbreitete Produktionsorganismus ist Streptococcus zooepidemicus , eine nicht pathogene Unterart von Streptococcus equi . Dieses Bakterium synthetisiert auf natürliche Weise eine Polysaccharidkapsel aus Hyaluronsäure und ist damit eine effiziente biologische Fabrik. Industrielle Stämme wurden über Jahrzehnte sorgfältig ausgewählt und abgeschwächt, um die hämolytische Aktivität zu beseitigen und gleichzeitig die HA-Ausbeute zu maximieren.
Der Vorteil von Streptokokkenstämmen liegt in ihrer nachgewiesenen Erfolgsbilanz: Sie produzieren unter optimierten Fermentationsbedingungen zuverlässig HA mit hohem Molekulargewicht (häufig über 1–2 MDa) mit Titern von 2,5–7 g/L.
Hosts der nächsten Generation: Alternativen der GRAS-Klasse
Da Streptokokkenarten inhärente Bedenken hinsichtlich einer möglichen Endotoxinkontamination durch pathogene Verwandte mit sich bringen, hat die Industrie stark in „GRAS“-Alternativwirte (Generally Recognized As Safe) investiert:
· Bacillus subtilis – Rekombinante Stämme, die das hasA- Gen (Hyaluronansynthase) aus Streptokokken exprimieren, kombiniert mit nativen Vorläufergenen ( tuaD , gtaB , hasB ). Novozymes hat insbesondere einen B. subtilis- Prozess entwickelt, der bis zu 5 g/L HA mit Molekulargewichten von 1–1,2 MDa in Medien auf Saccharosebasis liefert.
· Lactococcus lactis – Ein Milchsäurebakterium in Lebensmittelqualität. Durch das Nisin-kontrollierte Expressionssystem (NICE) erreichten Forscher HA-Ausbeuten von 1,8 g/L in belüfteten Bioreaktoren.
· Escherichia coli – Gentechnisch veränderte Stämme, die pmHAS aus Pasteurella multocida exprimieren , haben Ausbeuten von bis zu 3,8 g/L mit Molekulargewichten von bis zu 1,5 MDa erreicht.
· Streptococcus thermophilus – Ein mit Milchprodukten assoziierter, nicht pathogener Thermophiler, der HA aus Laktose produzieren kann, was interessante Möglichkeiten für Anwendungen in Lebensmittelqualität eröffnet.
Warum dies für Ihr Produkt wichtig ist: Der Wirtsorganismus bestimmt das grundlegende Sicherheitsprofil, den erreichbaren Molekulargewichtsbereich und die Komplexität der nachgelagerten Reinigung. Die Stammauswahlstrategie eines Herstellers verrät viel über sein Engagement für Qualität und die Einhaltung gesetzlicher Vorschriften.
Schritt 2 – Fermentation: Wo Moleküle entstehen
Sobald die richtige Sorte ausgewählt und durch einen Saatgutzug kultiviert wurde (normalerweise 3 Stufen mit 10-facher Expansion auf jeder Stufe), beginnt die Produktionsfermentation.
Die Fermentationsumgebung
Die Bakterien werden in große sterile Bioreaktoren geimpft, die ein sorgfältig formuliertes Kulturmedium enthalten:
· Kohlenstoffquelle: Glucose oder Saccharose (typischerweise 25–50 g/L) – der Baustein für die HA-Kettensynthese
· Stickstoffquelle: Hefeextrakt und/oder Pepton (30–60 g/L) – unterstützt Zellwachstum und Stoffwechsel
· Mineralien und Salze: Phosphat, Magnesium, Kalium und Spurenelemente (ca. 11 g/L)
· Belüftung: 2,0 VVM (Luftvolumen pro Flüssigkeitsvolumen pro Minute) steriler Luft – obwohl S. zooepidemicus fakultativ anaerob ist, hilft Sauerstoff bei der Erzeugung reduzierender Äquivalente, die für die HA-Synthese benötigt werden
Kritische Prozessparameter
Parameter |
Typischer Wert |
Auswirkungen auf das Produkt |
Temperatur |
37°C |
Beeinflusst die Wachstumsrate und die Enzymaktivität |
pH-Wert |
7,0 (kontrolliert mit NaOH) |
Beeinflusst Molekulargewicht und Ausbeute |
Gelöster Sauerstoff |
Belüftet bei 2,0 VVM |
Unterstützt die Stoffwechselaktivität |
Dauer der Gärung |
24–48 Stunden |
Bestimmt den Endtiter und die MW-Verteilung |
Batch vs. Fed-Batch: Eine wichtige Entscheidung
Der Fermentationsmodus beeinflusst die Leistung erheblich:
· Batch-Fermentation: Einfacher zu bedienen, typische Titer um 2,5 g/L nach 24 Stunden
· Fed-Batch-Fermentation: Nährstoffe werden schrittweise zugeführt, wodurch Titer von 5,0 g/L oder mehr erreicht werden und die Molekulargewichtsverteilung besser kontrolliert werden kann
· Kontinuierliche Fermentation: Neuer Ansatz mit Potenzial für noch höhere Produktivität, obwohl er industriell weniger häufig angewendet wird
Warum dies für Ihr Produkt wichtig ist: Im Fermentationsschritt wird die Molekulargewichtsverteilung des Endprodukts weitgehend bestimmt. Temperatur, pH-Wert, Belüftung und Fütterungsstrategie beeinflussen alle, ob die resultierende HA ein Molekulargewicht von 50 kDa (geeignet für die Hautpenetration) oder 2,5 MDa (ideal für viskoelastische Anwendungen wie Augenchirurgie) hat. Eine konsistente Fermentationskontrolle ist der Unterschied zwischen der Zuverlässigkeit von Charge zu Charge und unvorhersehbaren Qualitätsschwankungen.
Schritt 3 – Wiederherstellung und Reinigung: Der Qualitätsengpass
Wenn die Fermentation endet, haben Sie eine komplexe Brühe, die Hyaluronsäure, Bakterienzellen, restliche Proteine, Nukleinsäuren, organische Säuren und Bestandteile des verbrauchten Mediums enthält. Um dieses in ein reines, sicheres und spezifikationsgerechtes Produkt umzuwandeln, ist eine ausgeklügelte Reinigungskaskade erforderlich.
Zellentfernung
Der erste Schritt besteht darin, den HA-reichen Überstand von der Bakterienbiomasse zu trennen:
1. Scheibenzentrifugation – Entfernt etwa 97 % der Zellen und erzeugt einen feuchten Feststoffstrom und einen geklärten Überstand
2. Dead-End-Mikrofiltration (0,22 μm) – Fängt restliche Zellen ein und sorgt so für ein partikelfreies Filtrat
Konzentration und Diafiltration
Das geklärte Filtrat durchläuft dann die Tangentialflussfiltration (TFF) unter Verwendung einer Membran mit einer Molekulargewichtsgrenze (MWCO) typischerweise bei 100 kDa:
· Das HA-Polymer (viel größer als 100 kDa) wird von der Membran zurückgehalten
· Kleine Moleküle – Salze, Restzucker, Laktat, Acetat – passieren
· Mehrere Diafiltrationszyklen mit entionisiertem Wasser reduzieren den Verunreinigungsgrad weiter
· Produktausbeute in diesem Schritt: ca. 96 %
Entfernung von Proteinen und Nukleinsäuren
Hier kommt der Differenzierung der Produktqualität entscheidende Bedeutung zu:
· Aktivkohle-Adsorption – Granulat-Aktivkohlesäulen (GAC) binden restliche Proteine, Nukleinsäuren, Pigmente und andere organische Verunreinigungen und lassen gleichzeitig ca. 99 % der HA passieren
· Enzymatische Behandlung – Einige Hersteller verwenden Proteasen, um Restproteine vor der Filtration abzubauen
· Zusätzliche Ultrafiltrationsschritte – Weitere Reduzierung des Proteingehalts, um die Grenzwerte der Arzneibücher einzuhalten
Niederschlag und Erholung
Anschließend wird die gereinigte HA-Lösung ausgefällt:
· Alkoholfällung – Die Zugabe von Ethanol oder Isopropanol (typischerweise bis zu einer Endkonzentration von ~42 % v/v) führt dazu, dass die HA als faserige weiße Masse ausfällt
· Korbzentrifugation – Trennt den HA-Niederschlag vom Alkoholüberstand
· Waschen – Der Niederschlag wird mit zusätzlichem Alkohol gewaschen, um restliche Salze und Verunreinigungen zu entfernen
· Niederschlagsausbeute: ca. 95 %
Der Gradabweichungspunkt
Hier unterscheiden sich die Fertigungspfade je nach Zielanwendung:
Qualitätsparameter |
Kosmetikqualität |
Lebensmittelqualität |
Ophthalmologische/injizierbare Qualität |
Proteingehalt |
≤0,5 % |
≤0,5 % |
≤0,1 % (Europäisches Arzneibuch) |
Endotoxinspiegel |
Standardsteuerung |
Standardsteuerung |
<0,05–0,5 EU/mg |
Zusätzliche Reinigung |
Standard |
Standard |
Erweiterte TFF (1000 kDa MWCO), WFI-Diafiltration, Sterilfiltration |
Trocknungsmethode |
Sprühtrocknung akzeptabel |
Sprühtrocknung akzeptabel |
Lyophilisierung (Gefriertrocknung) bevorzugt |
Sterilitätssicherung |
Nicht erforderlich |
Nicht erforderlich |
0,22 μm Sterilfiltration + aseptische Verarbeitung |
Bei ophthalmischen und injizierbaren Qualitäten können etwa 10 % des gereinigten HA-Niederschlags zu einer zusätzlichen ultrafeinen Reinigungslinie umgeleitet werden, die einen zweiten TFF-Schritt bei 1000 kDa MWCO, Diafiltration mit Wasser für Injektionszwecke (WFI), Sterilfiltration und Lyophilisierung umfasst.
Warum dies für Ihr Produkt wichtig ist: Die Reinigung ist der wichtigste Schritt bei der Bestimmung der Endproduktqualität. Eine unzureichende Proteinentfernung führt zu Immunogenitätsrisiken. Eine unzureichende Endotoxinkontrolle macht das Material für die injizierbare oder ophthalmologische Anwendung ungeeignet. Die Reinigungsfähigkeit eines Herstellers – nicht sein Fermentationsvolumen – ist oft der wahre Engpass und das wichtigste Unterscheidungsmerkmal.
Schritt 4 – Trocknen, Mahlen und Verpacken: Der letzte Schliff
Der gereinigte HA-Niederschlag oder die gereinigte HA-Lösung muss in eine stabile, leicht zu handhabende feste Form umgewandelt werden.
Trocknungsmethoden
Verfahren |
Temperatur |
Vorteile |
Nachteile |
Am besten für |
Sprühtrocknung |
Hoch (150–200 °C Einlass) |
Schnell, effizient, kostengünstig |
Thermischer Abbau von HA mit hohem MW |
Kosmetik-/Lebensmittelqualität |
Vakuumtrocknung |
Mäßig (40–60 °C) |
Schonender für das Molekulargewicht |
Langsamer, weniger gleichmäßig |
Allgemeine Pharmazeutik |
Lyophilisierung (Gefriertrocknung) |
Niedrig (–20 °C bis –40 °C) |
Beste MW-Erhaltung, ausgezeichnete Löslichkeit |
Höchste Kosten, längster Zyklus |
Injizierbare/ophthalmologische Qualität |
Die Wahl der Trocknungsmethode hat direkten Einfluss auf:
· Beibehaltung des Molekulargewichts – Hohe Temperaturen können Polymerketten aufbrechen und das Molekulargewicht verringern
· Auflösungsgeschwindigkeit – Lyophilisierte Produkte lösen sich schneller und vollständiger auf
· Feuchtigkeitsgehalt – Richtiges Trocknen sorgt für Stabilität während der Lagerung (normalerweise <10 % Gewichtsverlust beim Trocknen)
· Pulvereigenschaften – Partikelgröße, Fließfähigkeit und Schüttdichte
Mahlen und Sieben
Nach dem Trocknen wird das Material gemahlen (häufig mittels Strahlmahlen, um den thermischen Abbau zu minimieren) und gesiebt, um eine gleichmäßige Partikelgrößenverteilung zu erreichen. Dieser Schritt stellt eine konsistente Fließfähigkeit und ein konsistentes Lösungsverhalten in der nachgeschalteten Formulierung sicher.
Verpackung
Die endgültige Verpackung folgt strengen Protokollen:
· Aseptische doppelschichtige Polyethylenbeutel unter Stickstoffatmosphäre (für pharmazeutische Qualitäten)
· Feuchtigkeitsbeständige Standardverpackung für Kosmetik- und Lebensmittelqualität
· Lagerungsempfehlungen: verschlossen, vor Licht und Feuchtigkeit geschützt; Pharmazeutische Qualität wird häufig bei 2–8 °C gelagert
Warum dies für Ihr Produkt wichtig ist: Eine unsachgemäße Trocknung kann das Molekulargewicht verschlechtern – genau die Eigenschaft, für die Sie möglicherweise einen Aufpreis zahlen. Eine unzureichende Verpackung führt während der Lagerung zu Feuchtigkeitsaufnahme, Verklumpung und mikrobiellem Wachstum. Dies mögen wie „langweilige“ letzte Schritte erscheinen, aber ansonsten kann ein hervorragendes Produkt dadurch beeinträchtigt werden.
So bewerten Sie einen Hersteller von Natriumhyaluronat
Wenn Sie den Herstellungsprozess verstehen, erhalten Sie einen leistungsstarken Rahmen für die Bewertung potenzieller Lieferanten. Hier sind die fünf kritischen Dimensionen, die es zu bewerten gilt:
1. Stammportfolio und Sicherheitsmanagement
· Verwendet der Hersteller gut charakterisierte, abgeschwächte Stämme?
· Haben sie B. subtilis ) investiert?für zusätzliche Sicherheit in GRAS-Klasse-Wirte (z. B.
· Können sie Unterlagen zur Belastungssicherheitsprüfung bereitstellen?
2. Fermentationsmaßstab und Chargenkonsistenz
· Wie groß ist ihre Fermentationskapazität? (Weltklasse-Anlagen betreiben 30–4000-L-Reaktoren mit mehreren Produktionslinien)
· Verwenden sie für eine bessere Konsistenz Fed-Batch- oder fortgeschrittene kontinuierliche Fermentation?
· Wie hoch ist der Variationskoeffizient ihres Molekulargewichts von Charge zu Charge?
· Können sie zuverlässig über das gesamte Molekulargewichtsspektrum (von 5 kDa bis 2,5+ MDa) produzieren?
3. Reinigungsfähigkeit
· Können sie eine Reinheit in Arzneibuchqualität erreichen (Protein ≤0,1 %, Endotoxin <0,05 EU/mg)?
· Verfügen sie über spezielle Reinigungslinien für verschiedene Anwendungsgrade?
· Wie groß ist ihre Ultrafiltrations- und Diafiltrationskapazität?
4. Qualitätssystem und Zertifizierungen
· ISO 13485 (Qualitätsmanagement für Medizinprodukte)?
· CEP/DMF-Einreichungen bei Aufsichtsbehörden (FDA, EMA)?
· COSMOS-Zertifizierung für Naturkosmetik?
· HALAL-, SGS-, cGMP-Konformität?
· Vollständige Chargenrückverfolgbarkeit und Analysezertifikat (COA) für jede Charge?
5. Technischer Support und Anpassung
· Können sie das Molekulargewicht an Ihre spezifischen Anwendungsanforderungen anpassen?
· Bieten sie unterschiedliche Qualitäten (Kosmetik, Lebensmittel, Augenheilmittel, Injektionsmittel) von derselben Herstellungsplattform an?
· Können sie regulatorische Unterstützung für Ihre Produktregistrierung in Zielmärkten bieten?
Warnsignale, auf die Sie achten sollten: Unfähigkeit, vollständige Echtheitszertifikate bereitzustellen, keine Rückverfolgbarkeit von Charge zu Charge, fehlende Endotoxintests, vage Beschreibungen der Stammquellen oder Abhängigkeit von der Herstellung durch Dritte ohne direkte Qualitätsüberwachung.
Der Fertigungsvorteil: Warum Prozesskompetenz wichtig ist
Der Weg von einer einzelnen Bakterienzelle zu einem Kilogramm Natriumhyaluronat-Pulver in pharmazeutischer Qualität umfasst Hunderte von kontrollierten Schritten, von denen jeder das Potenzial birgt, die Produktqualität entweder zu erhalten oder zu beeinträchtigen.
Die Fermentation bestimmt die molekulare Grundlage. Die Reinigung definiert die Sicherheitsgrenze. Trocknung und Verpackung bestimmen die Haltbarkeitsrealität. Und das Qualitätssystem, das alles zusammenhält, bestimmt, ob Sie jeder Charge, die bei Ihnen ankommt, vertrauen können.
Aus diesem Grund ist die Wahl eines Herstellers mit umfassender Prozesskompetenz – nicht nur eines wettbewerbsfähigen Preises – für den Erfolg Ihres Produkts von entscheidender Bedeutung.
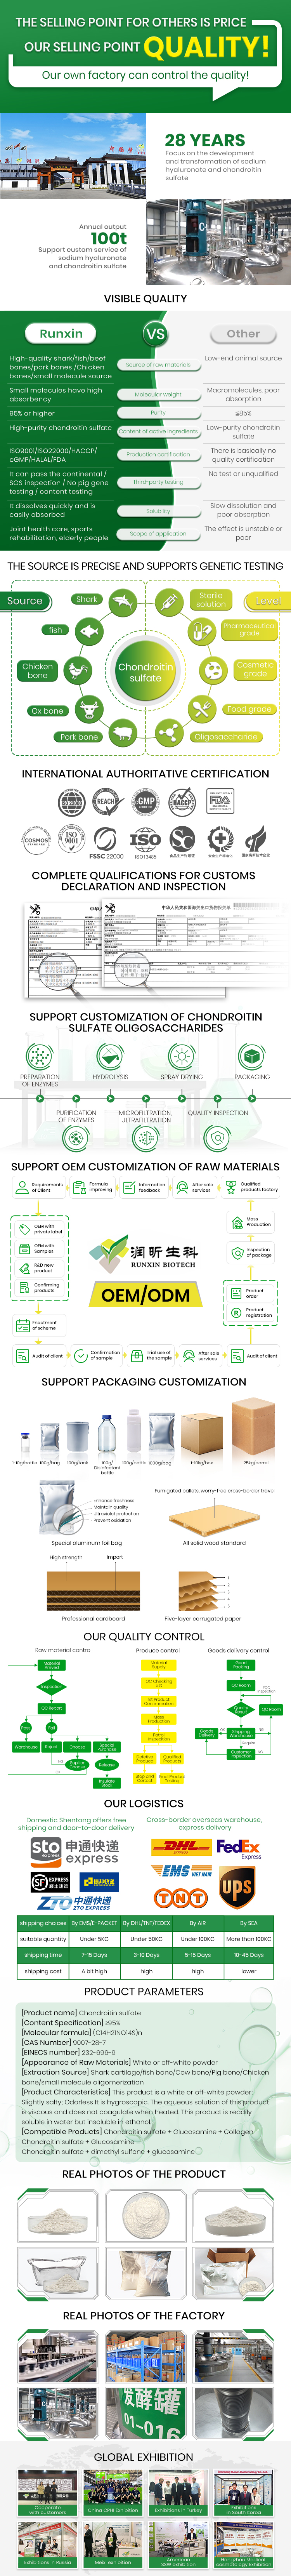
Unternehmen wie Shandong Runxin Biotechnology veranschaulichen, wie eine erstklassige SH-Herstellung in der Praxis aussieht. Mit 28 Jahren engagierter Forschung und Produktion von Hyaluronsäure betreibt Runxin eine vollständig integrierte Produktionsplattform – von der Stammentwicklung über die Fermentation, Reinigung, Trocknung bis hin zur Verpackung – vollständig im eigenen Haus. Ihre Anlage bietet eine tägliche Produktionskapazität von über 100.000 Einheiten, unterstützt durch ein umfassendes Zertifizierungsportfolio, einschließlich ISO 13485, CE, DMF (036368), COSMOS, HALAL, SGS und cGMP. Die Exporterfahrung in 34 Länder zeigt die Art von regulatorischer Kompetenz und Qualitätskonsistenz, die globale Marken benötigen.
In einem Markt, in dem Natriumhyaluronat zu einem Standardinhaltsstoff geworden ist, ist das Unterscheidungsmerkmal nicht nur das Molekül selbst, sondern die umfassende Fertigungskompetenz, die hinter jeder Charge steckt. Ganz gleich, ob Sie ein Premium-Hautpflegeserum formulieren, eine Lösung für die Augenheilkunde entwickeln oder ein Nahrungsergänzungsmittel für die Gelenkgesundheit skalieren – im Herstellungsprozess ist Qualität entweder eingebaut oder konzipiert.
Wählen Sie Ihren Hersteller ebenso sorgfältig aus wie Ihre Rezeptur.
Suchen Sie einen zuverlässigen Natriumhyaluronat-Lieferanten? Kontaktieren Sie Runxin Biotechnology, um mehr über unsere umfassenden Produktionskapazitäten zu erfahren, von Natriumhyaluronat in Kosmetikqualität bis hin zu injizierbarem Natriumhyaluronat, gestützt auf 28 Jahre Erfahrung in der Fermentation und Einhaltung globaler Vorschriften.