Jos olet joskus katsonut seerumisi, silmätippojesi tai nivellisäaineesi ainesosaluetteloa, olet todennäköisesti nähnyt 'natriumhyaluronaattia' – hyaluronihapon vakaan, vesiliukoisen suolamuodon. Mutta oletko koskaan miettinyt, kuinka tämä merkittävä molekyyli todella syntyy?
Vastaus on tärkeämpi kuin uskotkaan. Valmistusprosessi ei määritä vain raaka-aineen hintaa – se vaikuttaa suoraan puhtauteen, molekyylipainojakaumaan, turvallisuuteen ja viime kädessä siihen, kuinka hyvin ainesosa toimii lopputuotteessasi.
Tässä oppaassa käydään läpi koko natriumhyaluronaatin valmistusprosessi kantojen valinnasta valmiiseen jauheeseen ja selitetään, miksi jokainen vaihe on tärkeä, jos hankit tämän ainesosan lääke-, kosmetiikka-, elintarvike- tai teollisiin sovelluksiin.
Lyhyt historia: kukkokampoista bioreaktoreihin
Tarina hyaluronihaposta alkaa vuonna 1934, kun Columbian yliopiston silmälääkäri Karl Meyer ja hänen avustajansa John Palmer eristivät uuden polysakkaridin naudan lasiaisesta. He antoivat sille nimen 'hyaluronihappo' – kreikkalaisen 'hyalos' (lasi/lasimainen) ja 'uronihapon' yhdistäminen.
Seuraavien vuosikymmenten ajan eläinkudoksista poistaminen oli ainoa vaihtoehto. Ensisijaisia lähteitä olivat kukon kennot (sisältävät noin 0,3–0,8 painoprosenttia hyaluronihappoa), naudan lasiaiset ja hain rustot. Vaikka tämä lähestymistapa tuotti 'luonnollisen' aineen, siihen liittyi vakavia rajoituksia:
· Raaka-aineiden niukkuus – tarjonta riippui karjan saatavuudesta ja kausivaihteluista
· Monimutkainen uutto – tarvitaan useita liuotinpesuja, entsymaattisia käsittelyjä ja kromatografisia vaiheita
· Epätasainen puhtaus – jäännösproteiinit ja eläinperäiset kontaminantit oli vaikea poistaa
· Taudin leviämisriski – eläinperäiset materiaalit sisälsivät mahdollisia taudinaiheuttajia koskevia huolenaiheita
· Kiellettävät kustannukset – tuotantomäärät olivat pieniä, mikä rajoitti käytön erikoislääketieteellisiin sovelluksiin
Läpimurto tapahtui 1980-luvulla, kun tutkijat kehittivät mikrobien käymismenetelmiä hyaluronihapon tuottamiseksi suuressa mittakaavassa. 2000-luvun alkuun mennessä käymisestä oli tullut hallitseva tuotantotapa. Nykyään yli 99 % maailman natriumhyaluronaatista valmistetaan bakteerifermentaation avulla – muutos, joka muutti tämän kerran eksoottisen ainesosan laajalti saatavilla olevaksi raaka-aineeksi, joka toimii monen miljardin dollarin globaaleilla markkinoilla.
Vaihe 1 – Kantojen valinta: Laadun perusta
Jokainen natriumhyaluronaattierä alkaa yhdestä päätöksestä: mikä mikro-organismi tuottaa sen?
Perinteinen työhevonen: Streptococcus zooepidemicus
Eniten käytetty tuotantoorganismi on Streptococcus zooepidemicus , ei-patogeeninen Streptococcus equin alalaji . Tämä bakteeri syntetisoi luonnollisesti hyaluronihaposta koostuvan polysakkaridikapselin, mikä tekee siitä tehokkaan biologisen tehtaan. Teolliset kannat on valittu huolellisesti ja heikennetty vuosikymmenten ajan hemolyyttisen aktiivisuuden poistamiseksi ja samalla maksimoimalla HA-saanto.
Streptokokkikantojen etuna on niiden todistettu kokemus: ne tuottavat luotettavasti korkeamolekyylipainoista HA:ta (usein yli 1–2 MDa) tiittereillä 2,5–7 g/l optimoiduissa fermentaatio-olosuhteissa.
Seuraavan sukupolven isännät: GRAS-luokan vaihtoehdot
Koska streptokokkilajeihin liittyy luontaista huolta patogeenisten sukulaisten mahdollisesti aiheuttamasta endotoksiinin saastumisesta, teollisuus on investoinut voimakkaasti GRAS-vaihtoehtoihin (Generally Recognised As Safe):
· Bacillus subtilis — Rekombinanttikannat, jotka ilmentävät streptokokkien hasA- geeniä (hyaluronaanisyntaasi) yhdistettynä natiivien esiastegeeniin ( tuaD , gtaB , hasB ). Novozymes kehitti erityisesti B. subtilis -prosessin, joka tuottaa jopa 5 g/l HA:ta, jonka molekyylipaino on 1–1,2 MDa sakkaroosipohjaisissa elatusaineissa.
· Lactococcus lactis — elintarvikelaatuinen maitohappobakteeri. Nisin-kontrolloidun ekspressiojärjestelmän (NICE) avulla tutkijat saavuttivat 1,8 g/l HA-saannot ilmastetuissa bioreaktoreissa.
· Escherichia coli – Muokatut kannat, jotka ilmentävät pmHAS: a Pasteurella multocidasta, ovat saavuttaneet jopa 3,8 g/l saannon molekyylipainon ollessa jopa 1,5 MDa.
· Streptococcus thermophilus — Maitotuotteisiin liittyvä, ei-patogeeninen termofiili, joka voi tuottaa HA:ta laktoosista, mikä avaa mielenkiintoisia mahdollisuuksia elintarvikekäyttöön.
Miksi tällä on merkitystä tuotteellesi: Isäntäorganismi määrittää perusturvallisuusprofiilin, saavutettavissa olevan molekyylipainoalueen ja loppupään puhdistuksen monimutkaisuuden. Valmistajan kannanvalintastrategia paljastaa paljon heidän sitoutumisestaan laatuun ja säädöstenmukaisuuteen.
Vaihe 2 – Fermentaatio: Missä molekyylit syntyvät
Kun oikea kanta on valittu ja viljelty siemenjonon kautta (tyypillisesti 3 vaihetta 10-kertaisella paisunnalla kullakin tasolla), tuotannon fermentaatio alkaa.
Fermentaatioympäristö
Bakteerit siirrostetaan suuriin steriileihin bioreaktoreihin, jotka sisältävät huolellisesti formuloidun viljelyalustan:
· Hiilen lähde: glukoosi tai sakkaroosi (tyypillisesti 25–50 g/l) – HA-ketjusynteesin rakennuspalikka
· Typen lähde: Hiivauute ja/tai peptoni (30–60 g/l) – tukevat solujen kasvua ja aineenvaihduntaa
· Mineraalit ja suolat: Fosfaatti, magnesium, kalium ja hivenaineet (noin 11 g/l)
· Ilmastus: 2,0 VVM (ilmamäärää nestetilavuutta kohti minuutissa) steriiliä ilmaa – vaikka S. zooepidemicus on fakultatiivinen anaerobi, happi auttaa tuottamaan HA-synteesiin tarvittavia pelkistäviä ekvivalentteja
Kriittiset prosessiparametrit
Parametri |
Tyypillinen arvo |
Vaikutus tuotteeseen |
Lämpötila |
37 °C |
Vaikuttaa kasvunopeuteen ja entsyymiaktiivisuuteen |
pH |
7,0 (kontrolloitu NaOH:lla) |
Vaikuttaa molekyylipainoon ja saantoon |
Liuennut happi |
Ilmastus 2,0 VVM |
Tukee aineenvaihduntaa |
Käymisen kesto |
24-48 tuntia |
Määrittää lopullisen tiitterin ja MW-jakauman |
Erä vs. Fed-Batch: avainpäätös
Fermentointitila vaikuttaa merkittävästi tuotantoon:
· Eräkäyminen: Yksinkertaisempi käyttää, tyypilliset tiitterit noin 2,5 g/l 24 tunnin kuluttua
· Syöttöeräfermentointi: Ravinteita syötetään asteittain, jolloin tiitterit ovat 5,0 g/l tai korkeammat, jolloin molekyylipainojakaumaa voidaan hallita paremmin
· Jatkuva käyminen: Nouseva lähestymistapa, joka mahdollistaa vieläkin korkeamman tuottavuuden, vaikka sitä käytetään harvemmin teollisesti
Miksi tällä on merkitystä tuotteellesi: Fermentointivaiheessa lopputuotteen molekyylipainojakauma määräytyy suurelta osin. Lämpötila, pH, ilmastus ja ruokintastrategia vaikuttavat kaikki siihen, onko tuloksena olevan HA:n molekyylipaino 50 kDa (sopii ihon läpäisemiseen) vai 2,5 MDa (ihanteellinen viskoelastisiin sovelluksiin, kuten silmäkirurgiaan). Johdonmukainen käymisen hallinta on ero eräkohtaisen luotettavuuden ja arvaamattoman laadun vaihtelun välillä.
Vaihe 3 – Palautus ja puhdistus: Laadun pullonkaula
Kun käyminen päättyy, sinulla on monimutkainen liemi, joka sisältää hyaluronihappoa, bakteerisoluja, jäännösproteiineja, nukleiinihappoja, orgaanisia happoja ja käytetyn alustan komponentteja. Tämän muuttaminen puhtaaksi, turvalliseksi, spesifikaatioiden mukaiseksi tuotteeksi vaatii hienostuneen puhdistuskaskadin.
Solun poisto
Ensimmäinen vaihe on HA-rikkaan supernatantin erottaminen bakteerien biomassasta:
1. Levypinon sentrifugointi – Poistaa noin 97 % soluista, jolloin syntyy märkä kiintoainevirta ja kirkastettu supernatantti
2. Umpikuja-mikrosuodatus (0,22 μm) – Vangitsee jäännössolut ja varmistaa hiukkasttoman suodoksen
Keskittäminen ja diasuodatus
Kirkastettu suodos kulkee sitten tangentiaalisen virtaussuodatuksen (TFF) läpi käyttämällä kalvoa, jonka molekyylipainoraja (MWCO) on tyypillisesti 100 kDa:
· HA-polymeeri (joka on paljon suurempi kuin 100 kDa) jää kalvoon
· Pienet molekyylit – suolat, jäännössokerit, laktaatti, asetaatti – kulkevat läpi
· Useat diasuodatusjaksot deionisoidulla vedellä vähentävät edelleen epäpuhtauksien määrää
· Tuotteen saanto tässä vaiheessa: noin 96 %
Proteiinin ja nukleiinihapon poisto
Tässä tuotelaatujen erottelusta tulee kriittistä:
· Aktiivihiilen adsorptio – Rakeiset aktiivihiilipylväät (GAC) sitovat jäännösproteiineja, nukleiinihappoja, pigmenttejä ja muita orgaanisia epäpuhtauksia ja päästävät noin 99 % HA:sta läpi.
· Entsymaattinen käsittely – Jotkut valmistajat käyttävät proteaaseja jäännösproteiinien pilkkomiseen ennen suodatusta
· Ultrasuodatuksen lisävaiheet — Vähennä proteiinipitoisuutta edelleen, jotta se saavuttaa farmakopean rajat
Sade ja palautuminen
Puhdistettu HA-liuos saostetaan sitten:
· Alkoholisaostus — Etanolin tai isopropanolin lisääminen (tyypillisesti ~42 % tilavuus/tilavuus lopulliseen pitoisuuteen) saa HA:n saostumaan kuituisena valkoisena massana
· Korin sentrifugointi — Erottaa HA-saostuman alkoholisupernatantista
· Pesu — Sakka pestään lisäalkoholilla jäännössuolojen ja epäpuhtauksien poistamiseksi
· Sadanta: noin 95 %
Arvosanaeropiste
Tässä valmistuspolut eroavat kohdesovelluksen mukaan:
Laatuparametri |
Kosmeettinen luokka |
Ruokaluokka |
Oftalminen/injektoitava laatu |
Proteiinisisältö |
≤0,5 % |
≤0,5 % |
≤0,1 % (Euroopan farmakopea) |
Endotoksiinin taso |
Vakioohjaus |
Vakioohjaus |
<0,05–0,5 EU/mg |
Lisäpuhdistus |
Vakio |
Vakio |
Laajennettu TFF (1000 kDa MWCO), WFI-diasuodatus, steriilisuodatus |
Kuivausmenetelmä |
Suihkukuivaus hyväksyttävä |
Suihkukuivaus hyväksyttävä |
Lyofilisointi (pakastekuivaus) suositeltava |
Steriiliyden vakuutus |
Ei vaadita |
Ei vaadita |
0,22 μm steriili suodatus + aseptinen käsittely |
Oftalmista ja injektoitavaa laatua varten noin 10 % puhdistetusta HA-sakasta voidaan ohjata ylimääräiseen ultrahienopuhdistuslinjaan, joka sisältää toisen TFF-vaiheen 1000 kDa MWCO:ssa, diasuodatuksen injektiovedellä (WFI), steriilisuodatuksen ja lyofilisoinnin.
Miksi tällä on merkitystä tuotteellesi: Puhdistus on merkittävin yksittäinen vaihe lopullisen tuotteen laadun määrittämisessä. Riittämätön proteiinin poisto johtaa immunogeenisyysriskeihin. Riittämätön endotoksiinien torjunta tekee materiaalista sopimattoman injektio- tai silmäkäyttöön. Valmistajan puhdistuskyky – ei niiden käymistilavuus – on usein todellinen pullonkaula ja merkityksellisin erottaja.
Vaihe 4 – Kuivaus, jyrsintä ja pakkaus: viimeinen silaus
Puhdistettu HA-sakka tai -liuos on muutettava stabiiliin, helposti käsiteltävään kiinteään muotoon.
Kuivausmenetelmät
Menetelmä |
Lämpötila |
Plussat |
Miinukset |
Paras |
Suihkukuivaus |
Korkea (150–200 °C sisääntulo) |
Nopea, tehokas, edullinen |
Korkean MW:n HA:n lämpöhajoaminen |
Kosmetiikka/elintarvikelaatu |
Tyhjiökuivaus |
Keskitaso (40–60°C) |
Hellävaraisempi molekyylipainolle |
Hitaampi, vähemmän yhtenäinen |
Yleinen lääketiede |
Lyofilisointi (pakastekuivaus) |
Matala (−20°C - −40°C) |
Paras MW-säilyvyys, erinomainen liukoisuus |
Korkein hinta, pisin kierto |
Injektoitava/oftalminen laatu |
Kuivausmenetelmän valinta vaikuttaa suoraan:
· Molekyylipainon säilyminen – Korkeat lämpötilat voivat rikkoa polymeeriketjuja, mikä vähentää MW:tä
· Liukenemisnopeus – Lyofilisoidut tuotteet liukenevat nopeammin ja täydellisemmin
· Kosteus - Oikea kuivaus varmistaa stabiilisuuden varastoinnin aikana (tyypillisesti <10 % painon menetystä kuivattaessa)
· Jauheen ominaisuudet — Hiukkaskoko, juoksevuus ja irtotiheys
Jyrsintä ja seulonta
Kuivauksen jälkeen materiaali jauhetaan (usein suihkujauhatuksella terminen hajoamisen minimoimiseksi) ja seulotaan tasaisen hiukkaskokojakauman saavuttamiseksi. Tämä vaihe varmistaa johdonmukaisen juoksevuuden ja liukenemiskäyttäytymisen loppuvirran formulaatiossa.
Pakkaus
Lopullinen pakkaus noudattaa tiukkoja protokollia:
· Aseptiset kaksikerroksiset polyeteenipussit typpiatmosfäärissä (lääkelaaduille)
· Tavallinen kosteudenkestävä pakkaus kosmetiikka- ja elintarvikelaatuille
· Varastointisuositukset: suljettu, valolta ja kosteudelta suojattu; lääkelaatuja säilytetään usein 2–8 °C:ssa
Miksi tällä on merkitystä tuotteellesi: Väärä kuivaus voi heikentää molekyylipainoa – juuri sitä ominaisuutta, josta saatat maksaa palkkion. Riittämätön pakkaus johtaa kosteuden imeytymiseen, paakkuuntumiseen ja mikrobien kasvuun varastoinnin aikana. Nämä voivat tuntua 'tylsiltä' viimeisiltä vaiheilta, mutta niissä muuten erinomainen tuote voi vaarantua.
Kuinka arvioida natriumhyaluronaatin valmistaja
Valmistusprosessin ymmärtäminen antaa sinulle tehokkaan kehyksen mahdollisten toimittajien arvioimiseen. Tässä on viisi kriittistä ulottuvuutta arvioitavaksi:
1. Kannatussalkku ja turvallisuusjohtaminen
· Käyttääkö valmistaja hyvin karakterisoituja, heikennettyjä kantoja?
· Ovatko he investoineet GRAS-luokan isänteihin (esim. B. subtilis ) turvallisuuden lisäämiseksi?
· Voivatko he toimittaa dokumentaatiota rasitusturvallisuustestauksesta?
2. Fermentaatioasteikko ja erän konsistenssi
· Mikä on niiden käymiskapasiteetti? (Maailmanluokan laitokset käyttävät 30–4000 litran reaktoreita useilla tuotantolinjoilla)
· Käytetäänkö he syötettyä erää tai edistynyttä jatkuvaa käymistä paremman koostumuksen saavuttamiseksi?
· Mikä on niiden erien välinen molekyylipainon vaihtelukerroin?
· Voivatko ne tuottaa luotettavasti koko molekyylipainospektrin (5 kDa - 2,5+ MDa)?
3. Puhdistuskyky
· Saavuttaako ne farmakopean puhtauden (proteiini ≤0,1 %, endotoksiini <0,05 EU/mg)?
· Onko niillä erillisiä puhdistuslinjoja eri käyttöasteille?
· Mikä on niiden ultrasuodatus- ja diasuodatuskapasiteetti?
4. Laatujärjestelmä ja sertifioinnit
· ISO 13485 (lääketieteellisten laitteiden laadunhallinta)?
· CEP/DMF-hakemukset sääntelyvirastoille (FDA, EMA)?
· COSMOS-sertifikaatti luonnon/luomu kosmetiikassa?
· HALAL-, SGS-, cGMP-yhteensopivuus?
· Erän täydellinen jäljitettävyys ja analyysitodistus (COA) jokaiselle erälle?
5. Tekninen tuki ja räätälöinti
· Voivatko ne mukauttaa molekyylipainon erityisiin sovellustarpeisiisi?
· Tarjoavatko ne eri laatuja (kosmetiikka, elintarvike, oftalminen, ruiskeena) samalta valmistusalustalta?
· Voivatko he tarjota sääntelytukea tuotteesi rekisteröinnille kohdemarkkinoilla?
Punaiset liput, joita kannattaa tarkkailla: Täydellisten COA-todistusten toimittaminen ei onnistu, ei eristä toiseen jäljitettävyyttä, endotoksiinitestauksen puuttuminen, epämääräiset kuvaukset kannan lähteistä tai riippuvuus kolmannen osapuolen valmistuksesta ilman suoraa laadunvalvontaa.
Valmistuksen etu: Miksi prosessin asiantuntemus on tärkeää
Matka yhdestä bakteerisolusta kilogrammaan farmaseuttista laatua olevaa natriumhyaluronaattijauhetta sisältää satoja kontrolloituja vaiheita, joista jokainen voi joko säilyttää tuotteen laadun tai heikentää sitä.
Käyminen määrittää molekyyliperustan. Puhdistus määrittää turvallisuusrajan. Kuivaus ja pakkaaminen määräävät säilyvyyden todellisuuden. Ja kaiken yhdistävä laatujärjestelmä määrittää, voitko luottaa jokaiseen kotiisi saapuvaan erään.
Tästä syystä sellaisen valmistajan valitseminen, jolla on syvä prosessiosaaminen – ei vain kilpailukykyinen hinta – on erittäin tärkeä tuotteesi menestyksen kannalta.
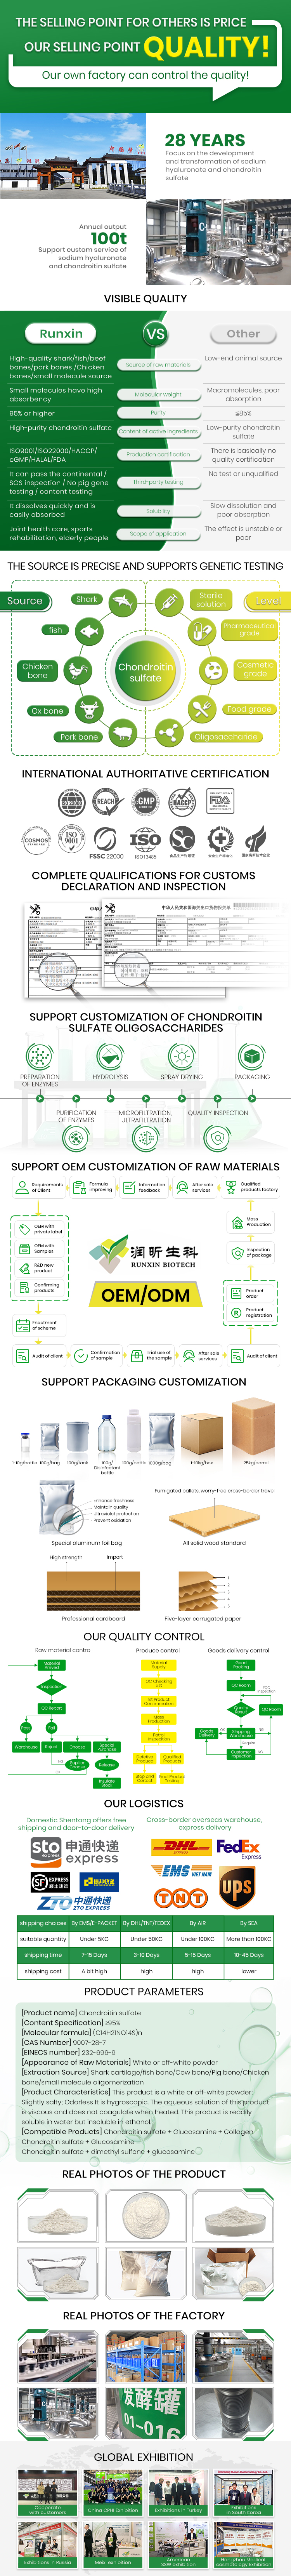
Yritykset, kuten Shandong Runxin Biotechnology, ovat esimerkki siitä, miltä maailmanluokan SH-valmistus näyttää käytännössä. Runxinilla on 28 vuotta omistautunutta hyaluronihappotutkimusta ja -tuotantoa, ja se käyttää täysin integroitua valmistusalustaa – kantojen kehittämisestä käymiseen, puhdistukseen, kuivaamiseen ja pakkaamiseen – täysin talon sisällä. Niiden tuotantokapasiteetti on yli 100 000 yksikköä päivittäin, ja sitä tukee kattava sertifiointiportfolio, mukaan lukien ISO 13485, CE, DMF (036368), COSMOS, HALAL, SGS ja cGMP. Vientikokemus 34 maasta osoittaa, millaista sääntelyn sujuvuutta ja laadun johdonmukaisuutta maailmanlaajuiset brändit vaativat.
Markkinoilla, joilla natriumhyaluronaatista on tullut perushyödyke, erottava tekijä ei ole vain molekyyli itse – se on jokaisen erän takana oleva valmistusasiantuntemus. Olitpa sitten valmistelemassa ensiluokkaista ihonhoitoseerumia, kehittämässä oftalmistista ratkaisua tai skaalaamassa nivelten terveyttä edistävää lisäravintoa, valmistusprosessissa laatu on joko sisäänrakennettu tai suunniteltu.
Valitse valmistaja yhtä huolellisesti kuin valitset koostumuksen.
Etsitkö luotettavaa natriumhyaluronaattitoimittajaa? Ota yhteyttä Runxin Biotechnologyyn saadaksesi lisätietoja täyden spektrin valmistuskyvystämme kosmeettisesta laadusta ruiskeena käytettävään natriumhyaluronaattiin, jota tukee 28 vuoden fermentaatioasiantuntemus ja maailmanlaajuisten säädöstenmukaisuus.