Jeśli kiedykolwiek przeglądałeś listę składników serum, kropli do oczu lub suplementu na stawy, prawdopodobnie widziałeś „hialuronian sodu” – stabilną, rozpuszczalną w wodzie sól kwasu hialuronowego. Ale czy zastanawiałeś się kiedyś, jak właściwie powstaje ta niezwykła cząsteczka?
Odpowiedź ma większe znaczenie, niż myślisz. Proces produkcyjny nie tylko określa koszt surowca — ma on bezpośredni wpływ na czystość, rozkład masy cząsteczkowej, bezpieczeństwo i ostatecznie na skuteczność składnika w produkcie końcowym.
Ten przewodnik opisuje cały proces wytwarzania hialuronianu sodu, od wyboru szczepu po gotowy proszek, i wyjaśnia, dlaczego każdy etap ma znaczenie, jeśli pozyskujesz ten składnik do zastosowań farmaceutycznych, kosmetycznych, spożywczych lub przemysłowych.
Krótka historia: od grzebieni kogutów do bioreaktorów
Historia kwasu hialuronowego rozpoczyna się w 1934 roku, kiedy okulista z Uniwersytetu Columbia Karl Meyer i jego asystent John Palmer wyizolowali nowy polisacharyd z cieczy szklistej bydła. Nazwali go „kwasem hialuronowym” – łącząc greckie „hyalos” (szkło/ciało szkliste) z „kwasem uronowym”.
Przez kilka następnych dziesięcioleci jedyną opcją była ekstrakcja z tkanek zwierzęcych. Głównymi źródłami były grzebienie kogutów (zawierające około 0,3–0,8% kwasu hialuronowego w masie), ciała szkliste bydła i chrząstka rekina. Chociaż podejście to pozwoliło uzyskać „naturalną” substancję, miało ono poważne ograniczenia:
· Surowce rzadkie – podaż zależała od dostępności zwierząt gospodarskich i wahań sezonowych
· Ekstrakcja złożona — konieczne było wielokrotne przemywanie rozpuszczalnikiem, obróbka enzymatyczna i etapy chromatograficzne
· Nierówna czystość – pozostałości białek i zanieczyszczeń pochodzenia zwierzęcego były trudne do wyeliminowania
· Ryzyko przeniesienia choroby – materiały pochodzenia zwierzęcego niosą ze sobą potencjalne zagrożenia związane z patogenami
· Zaporowy koszt — wielkość produkcji była niewielka, co ograniczało zastosowanie do niszowych zastosowań medycznych
Przełom nastąpił w latach 80. XX wieku, kiedy badacze opracowali metody fermentacji mikrobiologicznej umożliwiające produkcję kwasu hialuronowego na dużą skalę. Na początku XXI wieku dominującą metodą produkcji stała się fermentacja. Obecnie ponad 99% światowego hialuronianu sodu wytwarza się w drodze fermentacji bakteryjnej – jest to zmiana, która przekształciła ten niegdyś egzotyczny składnik w powszechnie dostępny surowiec napędzający światowy rynek wart wiele miliardów dolarów.
Krok 1 — Wybór szczepu: podstawa jakości
Każda partia hialuronianu sodu rozpoczyna się od jednej decyzji: który mikroorganizm go wyprodukuje?
Tradycyjny koń pociągowy: Streptococcus zooepidemicus
Najszerzej stosowanym organizmem produkcyjnym jest Streptococcus zooepidemicus , niepatogenny podgatunek Streptococcusqui . Bakteria ta w naturalny sposób syntetyzuje kapsułkę polisacharydową złożoną z kwasu hialuronowego, dzięki czemu jest wydajną fabryką biologiczną. Szczepy przemysłowe były starannie wybierane i atenuowane przez dziesięciolecia w celu usunięcia aktywności hemolitycznej przy jednoczesnej maksymalizacji wydajności HA.
Zaletą szczepów paciorkowców jest ich udokumentowana historia: niezawodnie wytwarzają HA o dużej masie cząsteczkowej (często przekraczającej 1–2 MDa) w mianach 2,5–7 g/l w zoptymalizowanych warunkach fermentacji.
Hosty nowej generacji: alternatywy klasy GRAS
Ponieważ gatunki paciorkowców niosą ze sobą nieodłączne obawy dotyczące potencjalnego skażenia endotoksynami od patogennych krewnych, branża poczyniła znaczne inwestycje w alternatywnych żywicieli „GRAS” (ogólnie uznawanych za bezpieczne):
· Bacillus subtilis — Rekombinowane szczepy eksprymujące gen hasA (syntaza hialuronianu) z paciorkowców, w połączeniu z natywnymi genami prekursorowymi ( tuaD , gtaB , hasB ). W szczególności firma Novozymes opracowała proces B. subtilis, w wyniku którego w pożywce na bazie sacharozy uzyskano do 5 g/l HA o masie cząsteczkowej 1–1,2 MDa.
· Lactococcus lactis — bakteria kwasu mlekowego przeznaczona do kontaktu z żywnością. Dzięki systemowi ekspresji kontrolowanemu nizyną (NICE) badacze osiągnęli wydajność HA na poziomie 1,8 g/l w bioreaktorach napowietrzonych.
· Escherichia coli — Zaprojektowane szczepy wyrażające pmHAS z Pasteurella multocida osiągnęły wydajność do 3,8 g/l przy masie cząsteczkowej do 1,5 MDa.
· Streptococcus thermophilus — związany z nabiałem, niepatogenny termofil, który może wytwarzać HA z laktozy, otwierając interesujące możliwości zastosowań w żywności.
Dlaczego ma to znaczenie dla Twojego produktu: Organizm gospodarza określa podstawowy profil bezpieczeństwa, osiągalny zakres masy cząsteczkowej i złożoność dalszego oczyszczania. Strategia wyboru szczepu producenta ujawnia wiele na temat jego zaangażowania w jakość i zgodność z przepisami.
Krok 2 — Fermentacja: miejsce narodzin cząsteczek
Po wybraniu odpowiedniego szczepu i jego hodowli w ciągu nasion (zwykle 3 etapy z 10-krotną ekspansją na każdym poziomie), rozpoczyna się fermentacja produkcyjna.
Środowisko fermentacyjne
Bakterie inokuluje się do sterylnych bioreaktorów na dużą skalę zawierających starannie dobraną pożywkę hodowlaną:
· Źródło węgla: glukoza lub sacharoza (zwykle 25–50 g/l) – element budulcowy syntezy łańcucha HA
· Źródło azotu: Ekstrakt drożdżowy i/lub pepton (30–60 g/L) – wspierające wzrost i metabolizm komórek
· Minerały i sole: Fosforany, magnez, potas i pierwiastki śladowe (około 11 g/L)
· Napowietrzanie: 2,0 VVM (objętość powietrza na objętość cieczy na minutę) sterylnego powietrza — chociaż S. zooepidemicus jest fakultatywnym beztlenowcem, tlen pomaga wytworzyć redukujące równoważniki potrzebne do syntezy HA
Krytyczne parametry procesu
Parametr |
Typowa wartość |
Wpływ na produkt |
Temperatura |
37°C |
Wpływa na tempo wzrostu i aktywność enzymów |
pH |
7,0 (kontrola za pomocą NaOH) |
Wpływa na masę cząsteczkową i wydajność |
Rozpuszczony tlen |
Napowietrzany przy 2,0 VVM |
Wspomaga aktywność metaboliczną |
Czas trwania fermentacji |
24–48 godzin |
Określa końcowe miano i rozkład MW |
Partia a Fed-Batch: kluczowa decyzja
Tryb fermentacji znacząco wpływa na wydajność:
· Fermentacja wsadowa: Prostsza w obsłudze, typowe miano około 2,5 g/l po 24 godzinach
· Fermentacja okresowa z zasilaniem: Składniki odżywcze są podawane stopniowo, osiągając miano 5,0 g/l lub wyższe, z lepszą kontrolą rozkładu masy cząsteczkowej
· Fermentacja ciągła: Nowe podejście z potencjałem jeszcze wyższej produktywności, chociaż rzadziej stosowane w przemyśle
Dlaczego ma to znaczenie dla Twojego produktu: Na etapie fermentacji w dużej mierze określa się rozkład masy cząsteczkowej produktu końcowego. Temperatura, pH, napowietrzanie i strategia podawania wpływają na to, czy powstały HA ma masę cząsteczkową 50 kDa (odpowiednią do penetracji skóry) czy 2,5 MDa (idealny do zastosowań lepkosprężystych, takich jak chirurgia okulistyczna). Spójna kontrola fermentacji to różnica między niezawodnością każdej partii a nieprzewidywalną zmiennością jakości.
Krok 3 — Odzysk i oczyszczanie: wąskie gardło jakościowe
Po zakończeniu fermentacji otrzymujesz złożony bulion zawierający kwas hialuronowy, komórki bakteryjne, resztkowe białka, kwasy nukleinowe, kwasy organiczne i zużyte składniki pożywki. Przekształcenie tego w czysty, bezpieczny i zgodny ze specyfikacją produkt wymaga zaawansowanej kaskady oczyszczania.
Usuwanie komórek
Pierwszym krokiem jest oddzielenie supernatantu bogatego w HA od biomasy bakteryjnej:
1. Wirowanie dyskowe — usuwa około 97% komórek, wytwarzając strumień wilgotnych substancji stałych i klarowny supernatant
2. Mikrofiltracja w ślepej uliczce (0,22 μm) — wychwytuje resztkowe komórki, zapewniając filtrat wolny od cząstek
Zatężanie i diafiltracja
Sklarowany filtrat przechodzi następnie przez filtrację z przepływem stycznym (TFF) przy użyciu membrany o granicy masy cząsteczkowej (MWCO), zwykle przy 100 kDa:
· Polimer HA (znacznie większy niż 100 kDa) jest zatrzymywany przez membranę
· Małe cząsteczki – sole, cukry resztkowe, mleczan, octan – przechodzą
· Wielokrotne cykle diafiltracji wodą dejonizowaną dodatkowo zmniejszają poziom zanieczyszczeń
· Wydajność produktu na tym etapie: około 96%
Usuwanie białek i kwasów nukleinowych
W tym miejscu zróżnicowanie klas produktów staje się krytyczne:
· Adsorpcja na węglu aktywnym — kolumny z granulowanym węglem aktywnym (GAC) wiążą resztkowe białka, kwasy nukleinowe, pigmenty i inne zanieczyszczenia organiczne, umożliwiając jednocześnie przejście ~99% HA
· Obróbka enzymatyczna — niektórzy producenci stosują proteazy do rozkładu białek resztkowych przed filtracją
· Dodatkowe etapy ultrafiltracji — Dalsze zmniejszenie zawartości białka w celu spełnienia limitów farmakopealnych
Opady i regeneracja
Następnie oczyszczony roztwór HA wytrąca się:
· Wytrącanie alkoholem — Dodatek etanolu lub izopropanolu (zwykle do końcowego stężenia ~42% v/v) powoduje wytrącenie się HA w postaci włóknistej białej masy
· Wirowanie koszyczkowe — oddziela osad HA od supernatantu alkoholowego
· Płukanie — Osad przemywa się dodatkowym alkoholem w celu usunięcia pozostałości soli i zanieczyszczeń
· Wydajność opadów: około 95%
Punkt rozbieżności stopni
W tym miejscu ścieżki produkcyjne różnią się w zależności od docelowego zastosowania:
Parametr jakości |
Klasa kosmetyczna |
Klasa spożywcza |
Stopień okulistyczny/do wstrzykiwań |
Zawartość białka |
≤0,5% |
≤0,5% |
≤0,1% (Farmakopea Europejska) |
Poziom endotoksyn |
Sterowanie standardowe |
Sterowanie standardowe |
<0,05–0,5 EU/mg |
Dodatkowe oczyszczanie |
Standard |
Standard |
Rozszerzony TFF (1000 kDa MWCO), diafiltracja WFI, filtracja sterylna |
Metoda suszenia |
Dopuszczalne suszenie rozpyłowe |
Dopuszczalne suszenie rozpyłowe |
Preferowana liofilizacja (liofilizacja). |
Zapewnienie sterylności |
Nie jest wymagane |
Nie jest wymagane |
Filtracja sterylna 0,22 μm + obróbka aseptyczna |
W przypadku gatunków oftalmicznych i do wstrzykiwań około 10% oczyszczonego osadu HA można skierować do dodatkowej linii ultradokładnego oczyszczania obejmującej drugi etap TFF przy 1000 kDa MWCO, diafiltrację wodą do wstrzykiwań (WFI), filtrację sterylną i liofilizację.
Dlaczego ma to znaczenie dla Twojego produktu: Oczyszczanie to najważniejszy krok w określaniu jakości produktu końcowego. Nieodpowiednie usunięcie białka prowadzi do ryzyka immunogenności. Niewystarczająca kontrola endotoksyn sprawia, że materiał nie nadaje się do stosowania do wstrzykiwań lub do stosowania okulistycznego. Zdolność producenta do oczyszczania – a nie objętość fermentacji – jest często prawdziwym wąskim gardłem i najbardziej znaczącym wyróżnikiem.
Krok 4 — Suszenie, mielenie i pakowanie: Ostatni szlif
Oczyszczony osad lub roztwór HA należy przekształcić w stabilną, łatwą w obsłudze postać stałą.
Metody suszenia
Metoda |
Temperatura |
Plusy |
Wady |
Najlepsze dla |
Suszenie rozpyłowe |
Wysoka (wlot 150–200°C) |
Szybko, sprawnie i niskim kosztem |
Degradacja termiczna HA o wysokiej MW |
Klasa kosmetyczna/spożywcza |
Suszenie próżniowe |
Umiarkowany (40–60°C) |
Łagodniejszy pod względem masy cząsteczkowej |
Wolniej, mniej równomiernie |
Ogólne farmaceutyczne |
Liofilizacja (liofilizacja) |
Niska (od –20°C do –40°C) |
Najlepsza konserwacja MW, doskonała rozpuszczalność |
Najwyższy koszt, najdłuższy cykl |
Stopień do wstrzykiwania/okulistyczny |
Wybór metody suszenia wpływa bezpośrednio na:
· Utrzymanie masy cząsteczkowej — Wysokie temperatury mogą przerwać łańcuchy polimerowe, zmniejszając MW
· Szybkość rozpuszczania — Produkty liofilizowane rozpuszczają się szybciej i pełniej
· Zawartość wilgoci — Właściwe suszenie zapewnia stabilność podczas przechowywania (zwykle <10% utraty masy podczas suszenia)
· Charakterystyka proszku — wielkość cząstek, sypkość i gęstość nasypowa
Mielenie i przesiewanie
Po wysuszeniu materiał jest mielony (często przy użyciu mielenia strumieniowego w celu zminimalizowania degradacji termicznej) i przesiewany w celu uzyskania równomiernego rozkładu wielkości cząstek. Ten etap zapewnia stałą płynność i rozpuszczanie w dalszym preparacie.
Opakowanie
Ostateczne opakowanie podlega ścisłym protokołom:
· Aseptyczne dwuwarstwowe worki polietylenowe w atmosferze azotu (dla jakości farmaceutycznej)
· Standardowe opakowania odporne na wilgoć dla produktów kosmetycznych i spożywczych
· Zalecenia dotyczące przechowywania: szczelnie zamknięte, chronić przed światłem i wilgocią; farmaceutycznej, często przechowywane w temperaturze 2–8°C
Dlaczego ma to znaczenie dla Twojego produktu: Niewłaściwe suszenie może obniżyć masę cząsteczkową – właśnie za tę właściwość możesz zapłacić wyższą cenę. Nieodpowiednie opakowanie prowadzi do wchłaniania wilgoci, zbrylania i rozwoju drobnoustrojów podczas przechowywania. Te ostatnie kroki mogą wydawać się „nudne”, ale w przeciwnym razie doskonały produkt może zostać naruszony.
Jak ocenić producenta hialuronianu sodu
Zrozumienie procesu produkcyjnego daje potężne ramy do oceny potencjalnych dostawców. Oto pięć kluczowych wymiarów, które należy ocenić:
1. Portfel naprężeń i zarządzanie bezpieczeństwem
· Czy producent używa dobrze scharakteryzowanych, atenuowanych szczepów?
· Czy zainwestowali w żywiciele klasy GRAS (np. B. subtilis ) w celu dodatkowego zapewnienia bezpieczeństwa?
· Czy mogą dostarczyć dokumentację dotyczącą testów bezpieczeństwa odkształceń?
2. Skala fermentacji i konsystencja partii
· Jaka jest ich zdolność fermentacyjna? (Światowej klasy obiekty obsługują reaktory o pojemności 30–4000 l z wieloma liniami produkcyjnymi)
· Czy stosują fermentację okresową z zasilaniem czy zaawansowaną fermentację ciągłą dla lepszej konsystencji?
· Jaki jest współczynnik zmienności masy cząsteczkowej poszczególnych partii?
· Czy można w sposób niezawodny produkować w pełnym spektrum masy cząsteczkowej (od 5 kDa do 2,5+ MDa)?
3. Możliwość oczyszczania
· Czy mogą osiągnąć czystość na poziomie farmakopealnym (białko ≤0,1%, endotoksyna <0,05 EU/mg)?
· Czy posiadają dedykowane linie oczyszczania dla różnych stopni zastosowania?
· Jaka jest ich zdolność ultrafiltracji i diafiltracji?
4. System jakości i certyfikaty
· ISO 13485 (zarządzanie jakością wyrobów medycznych)?
· Zgłoszenia CEP/DMF do agencji regulacyjnych (FDA, EMA)?
· Certyfikat COSMOS dla kosmetyków naturalnych/organicznych?
· Zgodność z HALAL, SGS, cGMP?
· Pełna identyfikowalność partii i certyfikat analizy (COA) dla każdej partii?
5. Wsparcie techniczne i dostosowywanie
· Czy mogą dostosować masę cząsteczkową do konkretnych potrzeb aplikacji?
· Czy oferują różne gatunki (kosmetyczne, spożywcze, okulistyczne, do wstrzykiwań) z tej samej platformy produkcyjnej?
· Czy mogą zapewnić wsparcie regulacyjne przy rejestracji Twojego produktu na rynkach docelowych?
Sygnały ostrzegawcze, na które należy zwrócić uwagę: niemożność dostarczenia pełnych certyfikatów autentyczności, brak możliwości śledzenia poszczególnych partii, brak testów na obecność endotoksyn, niejasne opisy źródeł szczepów lub poleganie na produkcji stron trzecich bez bezpośredniego nadzoru nad jakością.
Zaleta produkcji: dlaczego wiedza procesowa ma znaczenie
Droga od pojedynczej komórki bakteryjnej do kilograma proszku hialuronianu sodu o jakości farmaceutycznej obejmuje setki kontrolowanych etapów, z których każdy może zachować lub obniżyć jakość produktu.
Fermentacja determinuje podłoże molekularne. Oczyszczanie określa granicę bezpieczeństwa. Suszenie i pakowanie określają realny okres przydatności do spożycia. System jakości, który łączy wszystko w jedną całość, decyduje o tym, czy można zaufać każdej partii, która dociera do Twoich drzwi.
Właśnie dlatego wybór producenta posiadającego dogłębną wiedzę na temat procesów – a nie tylko konkurencyjną cenę – ma tak ogromne znaczenie dla sukcesu Twojego produktu.
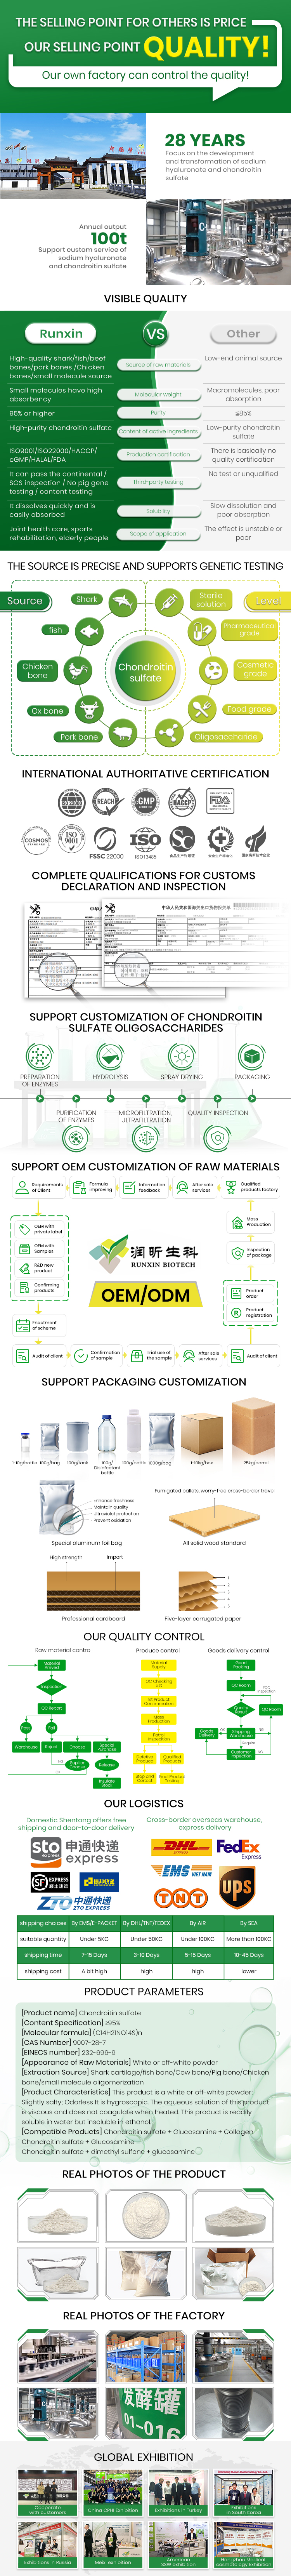
Firmy takie jak Shandong Runxin Biotechnology są przykładem tego, jak światowej klasy produkcja SH wygląda w praktyce. Dzięki 28-letniemu zaangażowaniu w badania i produkcję kwasu hialuronowego Runxin obsługuje w pełni zintegrowaną platformę produkcyjną – od opracowania szczepu poprzez fermentację, oczyszczanie, suszenie i pakowanie – całkowicie we własnym zakresie. Ich zakład zapewnia dzienną zdolność produkcyjną przekraczającą 100 000 jednostek, popartą kompleksowym portfolio certyfikatów, w tym ISO 13485, CE, DMF (036368), COSMOS, HALAL, SGS i cGMP. Doświadczenia eksportowe obejmujące 34 kraje pokazują, jakiego rodzaju płynność przepisów i spójność jakości wymagają globalne marki.
Na rynku, na którym hialuronian sodu stał się składnikiem towarowym, wyróżnikiem nie jest tylko sama cząsteczka – to dogłębna wiedza produkcyjna stojąca za każdą partią. Niezależnie od tego, czy opracowujesz najwyższej jakości serum do pielęgnacji skóry, opracowujesz rozwiązanie okulistyczne, czy suplement na stawy, w procesie produkcyjnym jakość jest albo wbudowana, albo zaprojektowana.
Wybierz producenta tak samo ostrożnie, jak wybierasz recepturę.
Szukasz niezawodnego dostawcy hialuronianu sodu? Skontaktuj się z Runxin Biotechnology, aby dowiedzieć się więcej o naszych możliwościach produkcyjnych w pełnym spektrum, od hialuronianu sodu o jakości kosmetycznej po hialuronian sodu do wstrzykiwań, popartych 28-letnim doświadczeniem w zakresie fermentacji i zgodnością z globalnymi przepisami.