Se você já olhou a lista de ingredientes de seu soro, colírio ou suplemento para articulações, é provável que já tenha visto “hialuronato de sódio” – a forma de sal estável e solúvel em água do ácido hialurônico. Mas você já se perguntou como essa molécula notável é realmente produzida?
A resposta é mais importante do que você imagina. O processo de fabricação não determina apenas o custo da matéria-prima – ele afeta diretamente a pureza, a distribuição do peso molecular, a segurança e, em última análise, o desempenho do ingrediente no produto final.
Este guia percorre toda a jornada de fabricação do hialuronato de sódio, desde a seleção da cepa até o pó acabado, e explica por que cada etapa é importante se você estiver adquirindo esse ingrediente para aplicações farmacêuticas, cosméticas, alimentícias ou industriais.
Uma breve história: das cristas de galo aos biorreatores
A história do ácido hialurônico começa em 1934, quando o oftalmologista da Universidade de Columbia Karl Meyer e seu assistente John Palmer isolaram um novo polissacarídeo do humor vítreo bovino. Eles o chamaram de “ácido hialurônico” – combinando o grego “hyalos” (vidro/vítreo) com “ácido urônico”.
Nas décadas seguintes, a extração de tecidos animais foi a única opção. As fontes primárias foram cristas de galo (contendo cerca de 0,3% a 0,8% de ácido hialurônico em peso), corpos vítreos bovinos e cartilagem de tubarão. Embora esta abordagem tenha produzido uma substância “natural”, ela apresentou sérias limitações:
· Matérias-primas escassas – o fornecimento dependia da disponibilidade de gado e da flutuação sazonal
· Extração complexa — foram necessárias múltiplas lavagens com solventes, tratamentos enzimáticos e etapas cromatográficas
· Pureza inconsistente — proteínas residuais e contaminantes de origem animal eram difíceis de eliminar
· Risco de transmissão de doenças – materiais de origem animal continham possíveis preocupações com patógenos
· Custo proibitivo — os volumes de produção eram minúsculos, restringindo o uso a aplicações médicas de nicho
A descoberta ocorreu na década de 1980, quando os pesquisadores desenvolveram métodos de fermentação microbiana para produzir ácido hialurônico em grande escala. No início dos anos 2000, a fermentação tornou-se o método de produção dominante. Hoje, mais de 99% do hialuronato de sódio mundial é fabricado através de fermentação bacteriana – uma mudança que transformou este ingrediente outrora exótico numa matéria-prima amplamente acessível que alimenta um mercado global multibilionário.
Passo 1 — Seleção de Cepas: A Base da Qualidade
Cada lote de hialuronato de sódio começa com uma única decisão: qual microrganismo irá produzi-lo?
O burro de carga tradicional: Streptococcus zooepidemicus
O organismo de produção mais utilizado é o Streptococcus zooepidemicus , uma subespécie não patogênica do Streptococcus equi . Esta bactéria sintetiza naturalmente uma cápsula polissacarídica composta por ácido hialurônico, tornando-a uma eficiente fábrica biológica. As cepas industriais foram cuidadosamente selecionadas e atenuadas ao longo de décadas para remover a atividade hemolítica e, ao mesmo tempo, maximizar o rendimento de AH.
A vantagem das cepas estreptocócicas é seu histórico comprovado: elas produzem de forma confiável HA de alto peso molecular (muitas vezes excedendo 1–2 MDa) em títulos de 2,5–7 g/L em condições de fermentação otimizadas.
Hosts de próxima geração: alternativas de classe GRAS
Como as espécies estreptocócicas carregam preocupações inerentes sobre a potencial contaminação por endotoxinas de parentes patogênicos, a indústria tem investido pesadamente em hospedeiros alternativos 'GRAS' (geralmente reconhecidos como seguros):
· Bacillus subtilis — Cepas recombinantes que expressam o gene hasA (hialuronano sintase) de estreptococos, combinadas com genes precursores nativos ( tuD , gtaB , hasB ). A Novozymes desenvolveu notavelmente um processo de B. subtilis produzindo até 5 g/L de HA com pesos moleculares de 1–1,2 MDa em meio à base de sacarose.
· Lactococcus lactis — Uma bactéria de ácido láctico de qualidade alimentar. Através do sistema de expressão controlada por nisina (NICE), os pesquisadores alcançaram rendimentos de HA de 1,8 g/L em biorreatores aerados.
· Escherichia coli — Cepas modificadas que expressam pmHAS de Pasteurella multocida atingiram rendimentos de até 3,8 g/L com pesos moleculares de até 1,5 MDa.
· Streptococcus thermophilus — Um termófilo não patogênico associado aos laticínios que pode produzir AH a partir da lactose, abrindo possibilidades interessantes para aplicações de qualidade alimentar.
Por que isso é importante para o seu produto: O organismo hospedeiro determina o perfil de segurança da linha de base, a faixa de peso molecular alcançável e a complexidade da purificação posterior. A estratégia de seleção de cepas de um fabricante revela muito sobre seu compromisso com a qualidade e a conformidade regulatória.
Passo 2 — Fermentação: onde nascem as moléculas
Depois que a cepa certa é selecionada e cultivada através de um trem de sementes (normalmente 3 estágios com expansão de 10x em cada nível), a fermentação da produção começa.
O ambiente de fermentação
As bactérias são inoculadas em biorreatores estéreis de grande escala contendo um meio de cultura cuidadosamente formulado:
· Fonte de carbono: glicose ou sacarose (normalmente 25–50 g/L) — o alicerce para a síntese da cadeia de HA
· Fonte de nitrogênio: Extrato de levedura e/ou peptona (30–60 g/L) — apoiando o crescimento e metabolismo celular
· Minerais e sais: Fosfato, magnésio, potássio e oligoelementos (aproximadamente 11 g/L)
· Aeração: 2,0 VVM (volumes de ar por volume de líquido por minuto) de ar estéril — embora S. zooepidemicus seja um anaeróbio facultativo, o oxigênio ajuda a gerar equivalentes redutores necessários para a síntese de HA
Parâmetros Críticos do Processo
Parâmetro |
Valor típico |
Impacto no produto |
Temperatura |
37ºC |
Afeta a taxa de crescimento e a atividade enzimática |
pH |
7,0 (controlado com NaOH) |
Influencia o peso molecular e o rendimento |
Oxigênio dissolvido |
Arejado a 2,0 VVM |
Suporta atividade metabólica |
Duração da fermentação |
24–48 horas |
Determina o título final e a distribuição de MW |
Lote vs. Fed-Batch: uma decisão importante
O modo de fermentação afeta significativamente a produção:
· Fermentação em lote: Mais simples de operar, títulos típicos em torno de 2,5 g/L após 24 horas
· Fermentação em lote alimentado: Os nutrientes são alimentados de forma incremental, atingindo títulos de 5,0 g/L ou superiores, com melhor controle sobre a distribuição do peso molecular
· Fermentação contínua: Abordagem emergente com potencial para produtividade ainda maior, embora menos comumente adotada industrialmente
Por que isso é importante para o seu produto: A etapa de fermentação é onde a distribuição do peso molecular do produto final é amplamente determinada. A temperatura, o pH, a aeração e a estratégia de alimentação influenciam se o HA resultante tem um peso molecular de 50 kDa (adequado para penetração na pele) ou 2,5 MDa (ideal para aplicações viscoelásticas como cirurgia oftálmica). O controle consistente da fermentação é a diferença entre a confiabilidade lote a lote e a variação imprevisível da qualidade.
Passo 3 — Recuperação e Purificação: O Gargalo da Qualidade
Quando a fermentação termina, você tem um caldo complexo contendo ácido hialurônico, células bacterianas, proteínas residuais, ácidos nucléicos, ácidos orgânicos e componentes do meio gasto. Transformar isso em um produto puro, seguro e em conformidade com as especificações requer uma sofisticada cascata de purificação.
Remoção de células
O primeiro passo é separar o sobrenadante rico em HA da biomassa bacteriana:
1. Centrifugação em pilha de discos — Remove aproximadamente 97% das células, produzindo um fluxo de sólidos úmidos e sobrenadante clarificado
2. Microfiltração sem saída (0,22 μm) — Captura células residuais, garantindo um filtrado livre de partículas
Concentração e Diafiltração
O filtrado clarificado passa então por filtração de fluxo tangencial (TFF) usando uma membrana com limite de peso molecular (MWCO) normalmente de 100 kDa:
· O polímero HA (sendo muito maior que 100 kDa) é retido pela membrana
· Moléculas pequenas – sais, açúcares residuais, lactato, acetato – passam
· Vários ciclos de diafiltração com água deionizada reduzem ainda mais os níveis de impurezas
· Rendimento do produto nesta etapa: aproximadamente 96%
Remoção de proteínas e ácidos nucleicos
É aqui que a diferenciação do nível do produto se torna crítica:
· Adsorção de carvão ativado — Colunas de carvão ativado granular (GAC) ligam proteínas residuais, ácidos nucleicos, pigmentos e outras impurezas orgânicas, permitindo a passagem de aproximadamente 99% do HA
· Tratamento enzimático — Alguns fabricantes utilizam proteases para degradar proteínas residuais antes da filtração
· Etapas adicionais de ultrafiltração — Reduza ainda mais o conteúdo de proteína para atender aos limites da farmacopeia
Precipitação e Recuperação
A solução purificada de HA é então precipitada:
· Precipitação de álcool — A adição de etanol ou isopropanol (normalmente a uma concentração final de ~42% v/v) faz com que o HA precipite como uma massa branca fibrosa
· Centrifugação em cesto — Separa o precipitado de HA do sobrenadante de álcool
· Lavagem — O precipitado é lavado com álcool adicional para remover sais residuais e impurezas
· Rendimento de precipitação: aproximadamente 95%
O ponto de divergência de grau
É aqui que os caminhos de fabricação divergem com base na aplicação alvo:
Parâmetro de qualidade |
Grau cosmético |
Grau Alimentar |
Grau oftálmico/injetável |
Conteúdo de proteína |
≤0,5% |
≤0,5% |
≤0,1% (Farmacopeia Europeia) |
Nível de endotoxina |
Controle padrão |
Controle padrão |
<0,05–0,5 UE/mg |
Purificação adicional |
Padrão |
Padrão |
TFF estendido (1000 kDa MWCO), diafiltração WFI, filtração estéril |
Método de secagem |
Secagem por pulverização aceitável |
Secagem por pulverização aceitável |
Liofilização (liofilização) preferida |
Garantia de esterilidade |
Não obrigatório |
Não obrigatório |
Filtração estéril de 0,22 μm + processamento asséptico |
Para graus oftálmicos e injetáveis, aproximadamente 10% do precipitado de HA purificado pode ser desviado para uma linha de purificação ultrafina adicional envolvendo uma segunda etapa de TFF a 1000 kDa MWCO, diafiltração com água para injeção (WFI), filtração estéril e liofilização.
Por que isso é importante para o seu produto: A purificação é a etapa mais importante na determinação da qualidade do produto final. A remoção inadequada de proteínas leva a riscos de imunogenicidade. O controle insuficiente de endotoxinas torna o material inadequado para uso injetável ou oftálmico. A capacidade de purificação de um fabricante – e não o seu volume de fermentação – é muitas vezes o verdadeiro gargalo e o diferenciador mais significativo.
Passo 4 — Secagem, Moagem e Embalagem: O Toque Final
O precipitado ou solução de HA purificado deve ser convertido em uma forma sólida estável e de fácil manuseio.
Métodos de secagem
Método |
Temperatura |
Prós |
Contras |
Melhor para |
Secagem por pulverização |
Alto (entrada de 150–200°C) |
Rápido, eficiente e de baixo custo |
Degradação térmica de HA de alto MW |
Cosmético/comestível |
Secagem a vácuo |
Moderado (40–60°C) |
Mais suave no peso molecular |
Mais lento, menos uniforme |
Farmacêutico geral |
Liofilização (liofilização) |
Baixo (−20°C a −40°C) |
Melhor preservação de MW, excelente solubilidade |
Custo mais alto, ciclo mais longo |
Grau injetável/oftálmico |
A escolha do método de secagem afeta diretamente:
· Retenção de peso molecular — Altas temperaturas podem quebrar cadeias poliméricas, reduzindo MW
· Taxa de dissolução — Os produtos liofilizados dissolvem-se mais rápida e completamente
· Teor de umidade — A secagem adequada garante estabilidade durante o armazenamento (normalmente <10% de perda de peso na secagem)
· Características do pó — Tamanho de partícula, fluidez e densidade aparente
Moagem e Peneiramento
Após a secagem, o material é moído (muitas vezes usando moagem a jato para minimizar a degradação térmica) e peneirado para obter uma distribuição uniforme do tamanho das partículas. Esta etapa garante fluidez consistente e comportamento de dissolução na formulação a jusante.
Embalagem
A embalagem final segue protocolos rígidos:
· Sacos assépticos de polietileno de dupla camada sob atmosfera de nitrogênio (para produtos farmacêuticos)
· Embalagem padrão à prova de umidade para produtos cosméticos e alimentícios
· Recomendações de armazenamento: lacrado, protegido da luz e umidade; graus farmacêuticos frequentemente armazenados a 2–8°C
Por que isso é importante para o seu produto: A secagem inadequada pode degradar o peso molecular – a mesma propriedade pela qual você pode estar pagando mais caro. A embalagem inadequada leva à absorção de umidade, aglomeração e crescimento microbiano durante o armazenamento. Essas etapas finais podem parecer “chatas”, mas são onde um produto excelente pode ser comprometido.
Como avaliar um fabricante de hialuronato de sódio
Compreender o processo de fabricação oferece uma estrutura poderosa para avaliar fornecedores potenciais. Aqui estão as cinco dimensões críticas a serem avaliadas:
1. Portfólio de Deformações e Gestão de Segurança
· O fabricante utiliza cepas bem caracterizadas e atenuadas?
· Investiram em hospedeiros de classe GRAS (por exemplo, B. subtilis ) para maior garantia de segurança?
· Eles podem fornecer documentação sobre testes de segurança de deformação?
2. Escala de fermentação e consistência do lote
· Qual a sua capacidade de fermentação? (Instalações de classe mundial operam reatores de 30 a 4.000 L com múltiplas linhas de produção)
· Eles usam fermentação descontínua ou contínua avançada para melhor consistência?
· Qual é o coeficiente de variação do peso molecular entre lotes?
· Eles podem produzir de forma confiável em todo o espectro de peso molecular (de 5 kDa a 2,5+ MDa)?
3. Capacidade de purificação
· Podem atingir pureza de grau farmacopeico (proteína ≤0,1%, endotoxina <0,05 EU/mg)?
· Eles possuem linhas de purificação dedicadas para diferentes graus de aplicação?
· Qual a sua capacidade de ultrafiltração e diafiltração?
4. Sistema de Qualidade e Certificações
· ISO 13485 (gestão de qualidade de dispositivos médicos)?
· Registros de CEP/DMF junto a agências reguladoras (FDA, EMA)?
· Certificação COSMOS para cosméticos naturais/orgânicos?
· Conformidade com HALAL, SGS, cGMP?
· Rastreabilidade total do lote e Certificado de Análise (COA) para cada lote?
5. Suporte Técnico e Personalização
· Eles podem personalizar o peso molecular de acordo com as necessidades específicas da sua aplicação?
· Oferecem diferentes qualidades (cosméticos, alimentícios, oftalmológicos, injetáveis) na mesma plataforma de fabricação?
· Eles podem fornecer suporte regulatório para o registro do seu produto nos mercados-alvo?
Sinais de alerta a serem observados: Incapacidade de fornecer COAs completos, falta de rastreabilidade lote a lote, ausência de testes de endotoxina, descrições vagas de fontes de cepas ou dependência de fabricação de terceiros sem supervisão direta da qualidade.
A vantagem da fabricação: por que a especialização em processos é importante
A jornada de uma única célula bacteriana até um quilograma de pó de hialuronato de sódio de qualidade farmacêutica envolve centenas de etapas controladas, cada uma com o potencial de preservar ou comprometer a qualidade do produto.
A fermentação determina a base molecular. A purificação define o limite de segurança. A secagem e a embalagem determinam a realidade do prazo de validade. E o sistema de qualidade que une tudo determina se você pode confiar em cada lote que chega à sua porta.
É por isso que escolher um fabricante com profundo conhecimento de processos — e não apenas um preço competitivo — é tão importante para o sucesso do seu produto.
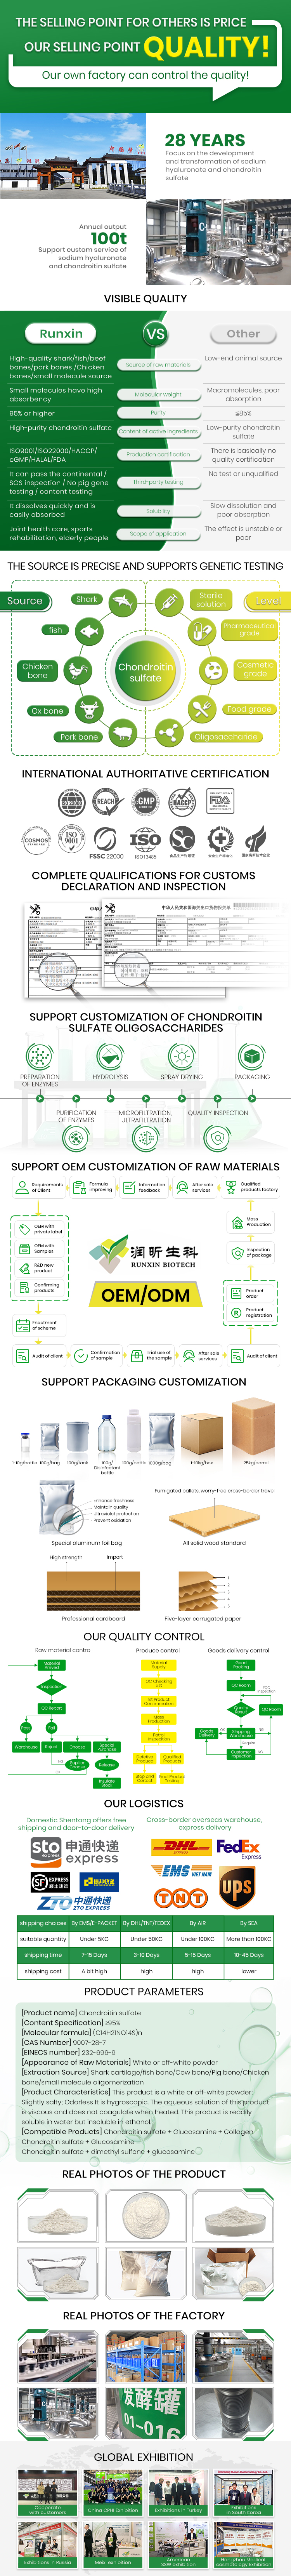
Empresas como a Shandong Runxin Biotechnology exemplificam como é na prática a fabricação de SH de classe mundial. Com 28 anos de pesquisa e produção dedicada de ácido hialurônico, a Runxin opera uma plataforma de fabricação totalmente integrada – desde o desenvolvimento da cepa até a fermentação, purificação, secagem e embalagem – inteiramente internamente. Suas instalações oferecem capacidade de produção diária superior a 100.000 unidades, apoiada por um portfólio abrangente de certificação, incluindo ISO 13485, CE, DMF (036368), COSMOS, HALAL, SGS e cGMP. A experiência de exportação abrangendo 34 países demonstra o tipo de fluência regulatória e consistência de qualidade que as marcas globais exigem.
Num mercado onde o hialuronato de sódio se tornou um ingrediente de commodity, o diferencial não é apenas a molécula em si – é a profundidade da experiência de fabricação por trás de cada lote. Esteja você formulando um soro premium para a pele, desenvolvendo uma solução oftalmológica ou ampliando um suplemento para a saúde das articulações, o processo de fabricação é onde a qualidade é incorporada ou projetada.
Escolha o seu fabricante com o mesmo cuidado com que escolhe a sua formulação.
Procurando um fornecedor confiável de hialuronato de sódio? Entre em contato com a Runxin Biotechnology para saber mais sobre nossas capacidades de fabricação de espectro completo, desde hialuronato de sódio de grau cosmético até grau injetável, apoiado por 28 anos de experiência em fermentação e conformidade regulatória global.