Si vous avez déjà consulté la liste des ingrédients de votre sérum, de vos gouttes pour les yeux ou de votre supplément pour les articulations, il y a de fortes chances que vous ayez vu du « hyaluronate de sodium » – la forme saline stable et soluble dans l’eau de l’acide hyaluronique. Mais vous êtes-vous déjà demandé comment cette molécule remarquable est réellement fabriquée ?
La réponse compte plus que vous ne le pensez. Le processus de fabrication ne détermine pas seulement le coût de la matière première : il affecte directement la pureté, la répartition du poids moléculaire, la sécurité et, en fin de compte, les performances de l'ingrédient dans votre produit final.
Ce guide parcourt le parcours complet de fabrication du hyaluronate de sodium, de la sélection de la souche à la poudre finie, et explique pourquoi chaque étape est importante si vous achetez cet ingrédient pour des applications pharmaceutiques, cosmétiques, alimentaires ou industrielles.
Une brève histoire : des peignes à coq aux bioréacteurs
L'histoire de l'acide hyaluronique commence en 1934, lorsque l'ophtalmologiste Karl Meyer de l'Université de Columbia et son assistant John Palmer ont isolé un nouveau polysaccharide de l'humeur vitrée bovine. Ils l'ont nommé « acide hyaluronique », combinant le grec « hyalos » (verre/vitré) avec « acide uronique ».
Au cours des décennies suivantes, l’extraction de tissus animaux était la seule option. Les principales sources étaient les peignes de coq (contenant environ 0,3 à 0,8 % d’acide hyaluronique en poids), les corps vitrés de bovins et le cartilage de requin. Bien que cette approche ait donné une substance « naturelle », elle présentait de sérieuses limites :
· Matières premières rares – l'approvisionnement dépend de la disponibilité du bétail et des fluctuations saisonnières
· Extraction complexe : plusieurs lavages au solvant, traitements enzymatiques et étapes chromatographiques ont été nécessaires
· Pureté incohérente — les protéines résiduelles et les contaminants d'origine animale étaient difficiles à éliminer
· Risque de transmission de maladies : les matières d'origine animale comportent des problèmes potentiels d'agents pathogènes.
· Coût prohibitif : les volumes de production étaient minuscules, limitant l'utilisation à des applications médicales de niche
La percée a eu lieu dans les années 1980, lorsque les chercheurs ont développé des méthodes de fermentation microbienne pour produire de l’acide hyaluronique à grande échelle. Au début des années 2000, la fermentation était devenue la méthode de production dominante. Aujourd'hui, plus de 99 % de l'hyaluronate de sodium mondial est fabriqué par fermentation bactérienne – un changement qui a transformé cet ingrédient autrefois exotique en une matière première largement accessible alimentant un marché mondial de plusieurs milliards de dollars.
Étape 1 — Sélection des variétés : le fondement de la qualité
Chaque lot de hyaluronate de sodium commence par une seule décision : quel micro-organisme le produira ?
Le cheval de bataille traditionnel : Streptococcus zooepidemicus
L'organisme de production le plus largement utilisé est Streptococcus zooepidemicus , une sous-espèce non pathogène de Streptococcus equi . Cette bactérie synthétise naturellement une capsule polysaccharidique composée d’acide hyaluronique, ce qui en fait une usine biologique efficace. Les souches industrielles ont été soigneusement sélectionnées et atténuées au fil des décennies pour supprimer l'activité hémolytique tout en maximisant le rendement en HA.
L’avantage des souches de streptocoques réside dans leur expérience éprouvée : elles produisent de manière fiable de l’HA de poids moléculaire élevé (souvent dépassant 1 à 2 MDa) à des titres de 2,5 à 7 g/L dans des conditions de fermentation optimisées.
Hôtes de nouvelle génération : alternatives de classe GRAS
Étant donné que les espèces de streptocoques suscitent des inquiétudes inhérentes quant à une contamination potentielle par des endotoxines provenant de parents pathogènes, l'industrie a investi massivement dans des hôtes alternatifs « GRAS » (généralement reconnus comme sûrs) :
· Bacillus subtilis — Souches recombinantes exprimant le gène hasA (hyaluronane synthase) des streptocoques, combinées à des gènes précurseurs natifs ( tuaD , gtaB , hasB ). Novozymes a notamment développé un procédé B. subtilis produisant jusqu'à 5 g/L d'HA avec des poids moléculaires de 1 à 1,2 MDa dans des milieux à base de saccharose.
· Lactococcus lactis — Une bactérie lactique de qualité alimentaire. Grâce au système d'expression contrôlé par la nisine (NICE), les chercheurs ont obtenu des rendements en HA de 1,8 g/L dans des bioréacteurs aérés.
· Escherichia coli — Les souches modifiées exprimant le pmHAS de Pasteurella multocida ont atteint des rendements allant jusqu'à 3,8 g/L avec des poids moléculaires allant jusqu'à 1,5 MDa.
· Streptococcus thermophilus — Un thermophile non pathogène associé aux produits laitiers qui peut produire de l'AH à partir du lactose, ouvrant des possibilités intéressantes pour des applications de qualité alimentaire.
Pourquoi cela est important pour votre produit : L'organisme hôte détermine le profil de sécurité de base, la plage de poids moléculaire réalisable et la complexité de la purification en aval. La stratégie de sélection des variétés d'un fabricant en dit long sur son engagement envers la qualité et la conformité réglementaire.
Étape 2 — Fermentation : là où naissent les molécules
Une fois que la bonne souche est sélectionnée et cultivée via un train de graines (généralement 3 étapes avec une expansion 10× à chaque niveau), la fermentation de production commence.
L'environnement de fermentation
Les bactéries sont inoculées dans des bioréacteurs stériles à grande échelle contenant un milieu de culture soigneusement formulé :
· Source de carbone : glucose ou saccharose (généralement 25 à 50 g/L) – l'élément constitutif de la synthèse de la chaîne HA
· Source d'azote : extrait de levure et/ou peptone (30 à 60 g/L) – favorisant la croissance cellulaire et le métabolisme
· Minéraux et sels : Phosphate, magnésium, potassium et oligo-éléments (environ 11 g/L)
· Aération : 2,0 VVM (volumes d'air par volume de liquide par minute) d'air stérile — même si S. zooepidemicus est un anaérobie facultatif, l'oxygène aide à générer les équivalents réducteurs nécessaires à la synthèse de l'HA.
Paramètres de processus critiques
Paramètre |
Valeur typique |
Impact sur le produit |
Température |
37°C |
Affecte le taux de croissance et l’activité enzymatique |
pH |
7,0 (contrôlé avec NaOH) |
Influence le poids moléculaire et le rendement |
Oxygène dissous |
Aéré à 2,0 VVM |
Soutient l'activité métabolique |
Durée de fermentation |
24 à 48 heures |
Détermine le titre final et la distribution MW |
Batch vs Fed-Batch : une décision clé
Le mode de fermentation affecte considérablement le rendement :
· Fermentation discontinue : plus simple à utiliser, titres typiques autour de 2,5 g/L après 24 heures
· Fermentation par lots alimentés : les nutriments sont introduits progressivement, atteignant des titres de 5,0 g/L ou plus, avec un meilleur contrôle de la répartition du poids moléculaire
· Fermentation continue : approche émergente offrant un potentiel de productivité encore plus élevée, bien que moins couramment adoptée industriellement
Pourquoi c'est important pour votre produit : L'étape de fermentation est celle où la distribution du poids moléculaire du produit final est largement déterminée. La température, le pH, l'aération et la stratégie d'alimentation influencent tous si l'HA résultant a un poids moléculaire de 50 kDa (adapté à la pénétration cutanée) ou de 2,5 MDa (idéal pour les applications viscoélastiques comme la chirurgie ophtalmique). Un contrôle cohérent de la fermentation fait la différence entre la fiabilité d’un lot à l’autre et une variation imprévisible de la qualité.
Étape 3 — Récupération et purification : le goulot d'étranglement de la qualité
À la fin de la fermentation, vous disposez d’un bouillon complexe contenant de l’acide hyaluronique, des cellules bactériennes, des protéines résiduelles, des acides nucléiques, des acides organiques et des composants du milieu usé. Transformer cela en un produit pur, sûr et conforme aux spécifications nécessite une cascade de purification sophistiquée.
Élimination des cellules
La première étape consiste à séparer le surnageant riche en HA de la biomasse bactérienne :
1. Centrifugation sur disque — Élimine environ 97 % des cellules, produisant un flux de solides humides et un surnageant clarifié
2. Microfiltration sans issue (0,22 μm) — Capture les cellules résiduelles, garantissant un filtrat sans particules
Concentration et diafiltration
Le filtrat clarifié passe ensuite par filtration à flux tangentiel (TFF) à l'aide d'une membrane dont le poids moléculaire seuil (MWCO) est généralement de 100 kDa :
· Le polymère HA (beaucoup plus grand que 100 kDa) est retenu par la membrane
· Les petites molécules — sels, sucres résiduels, lactate, acétate — passent à travers
· Plusieurs cycles de diafiltration avec de l'eau déminéralisée réduisent davantage les niveaux d'impuretés
· Rendement du produit dans cette étape : environ 96 %
Élimination des protéines et des acides nucléiques
C’est là que la différenciation des qualités de produits devient critique :
· Adsorption sur charbon actif — Les colonnes de charbon actif granulaire (GAC) lient les protéines résiduelles, les acides nucléiques, les pigments et autres impuretés organiques tout en laissant passer environ 99 % de l'HA.
· Traitement enzymatique — Certains fabricants utilisent des protéases pour dégrader les protéines résiduelles avant filtration
· Étapes d'ultrafiltration supplémentaires — Réduire davantage la teneur en protéines pour respecter les limites de la pharmacopée
Précipitations et récupération
La solution HA purifiée est ensuite précipitée :
· Précipitation d'alcool — L'ajout d'éthanol ou d'isopropanol (généralement à une concentration finale d'environ 42 % v/v) provoque la précipitation de l'HA sous la forme d'une masse blanche fibreuse.
· Centrifugation sur panier - Sépare le précipité HA du surnageant d'alcool
· Lavage — Le précipité est lavé avec de l'alcool supplémentaire pour éliminer les sels résiduels et les impuretés.
· Rendement des précipitations : environ 95 %
Le point de divergence de qualité
C’est là que les chemins de fabrication divergent en fonction de l’application cible :
Paramètre de qualité |
Qualité cosmétique |
Qualité alimentaire |
Qualité ophtalmique/injectable |
Teneur en protéines |
≤0,5% |
≤0,5% |
≤0,1% (Pharmacopée Européenne) |
Niveau d'endotoxine |
Contrôle standard |
Contrôle standard |
<0,05–0,5 UE/mg |
Purification supplémentaire |
Standard |
Standard |
TFF étendu (1000 kDa MWCO), diafiltration WFI, filtration stérile |
Méthode de séchage |
Séchage par pulvérisation acceptable |
Séchage par pulvérisation acceptable |
Lyophilisation (lyophilisation) préférée |
Assurance stérilité |
Non requis |
Non requis |
Filtration stérile 0,22 μm + traitement aseptique |
Pour les qualités ophtalmiques et injectables, environ 10 % du précipité d'HA purifié peut être détourné vers une ligne de purification ultra-fine supplémentaire impliquant une deuxième étape de TFF à 1 000 kDa MWCO, une diafiltration avec de l'eau pour injection (WFI), une filtration stérile et une lyophilisation.
Pourquoi c'est important pour votre produit : La purification est l'étape la plus importante pour déterminer la qualité du produit final. Une élimination inadéquate des protéines entraîne des risques d’immunogénicité. Un contrôle insuffisant des endotoxines rend le matériau impropre à une utilisation injectable ou ophtalmique. La capacité de purification d'un fabricant – et non son volume de fermentation – est souvent le véritable goulot d'étranglement et le différenciateur le plus significatif.
Étape 4 — Séchage, broyage et emballage : la touche finale
Le précipité ou la solution d’HA purifié doit être converti en une forme solide stable et facile à manipuler.
Méthodes de séchage
Méthode |
Température |
Avantages |
Inconvénients |
Idéal pour |
Séchage par pulvérisation |
Élevé (entrée 150-200°C) |
Rapide, efficace, à faible coût |
Dégradation thermique des HA à haut MW |
Qualité cosmétique/alimentaire |
Séchage sous vide |
Modéré (40–60°C) |
Plus doux pour le poids moléculaire |
Plus lent, moins uniforme |
Pharmaceutique générale |
Lyophilisation (lyophilisation) |
Faible (−20°C à −40°C) |
Meilleure conservation MW, excellente solubilité |
Coût le plus élevé, cycle le plus long |
Qualité injectable/ophtalmique |
Le choix de la méthode de séchage affecte directement :
· Rétention du poids moléculaire — Des températures élevées peuvent briser les chaînes polymères, réduisant ainsi le MW
· Taux de dissolution — Les produits lyophilisés se dissolvent plus rapidement et plus complètement
· Teneur en humidité — Un séchage approprié garantit la stabilité pendant le stockage (généralement <10 % de perte de poids au séchage)
· Caractéristiques de la poudre — Taille des particules, fluidité et densité apparente
Broyage et tamisage
Après séchage, le matériau est broyé (souvent en utilisant un broyage à jet pour minimiser la dégradation thermique) et tamisé pour obtenir une distribution granulométrique uniforme. Cette étape garantit une fluidité et un comportement de dissolution constants dans la formulation en aval.
Conditionnement
L'emballage final suit des protocoles stricts :
· Sacs aseptiques en polyéthylène double couche sous atmosphère d'azote (pour qualités pharmaceutiques)
· Emballage standard résistant à l'humidité pour les produits cosmétiques et alimentaires
· Recommandations de stockage : scellé, à l'abri de la lumière et de l'humidité ; qualités pharmaceutiques souvent conservées entre 2 et 8 °C
Pourquoi c’est important pour votre produit : Un séchage inapproprié peut dégrader le poids moléculaire – la propriété même pour laquelle vous pourriez payer un prix élevé. Un emballage inadéquat entraîne une absorption d’humidité, une agglomération et une croissance microbienne pendant le stockage. Ces étapes finales peuvent sembler « ennuyeuses », mais c'est là que l'excellent produit peut être compromis.
Comment évaluer un fabricant d'hyaluronate de sodium
Comprendre le processus de fabrication vous offre un cadre puissant pour évaluer les fournisseurs potentiels. Voici les cinq dimensions critiques à évaluer :
1. Portefeuille de contraintes et gestion de la sécurité
· Le fabricant utilise-t-il des souches atténuées bien caractérisées ?
· Ont-ils investi dans des hôtes de classe GRAS (par exemple, B. subtilis ) pour une assurance de sécurité supplémentaire ?
· Peuvent-ils fournir de la documentation sur les tests de sécurité sous contrainte ?
2. Échelle de fermentation et cohérence des lots
· Quelle est leur capacité de fermentation ? (Des installations de classe mondiale exploitent des réacteurs de 30 à 4 000 L avec plusieurs lignes de production)
· Utilisent-ils une fermentation continue ou fed-batch pour une meilleure cohérence ?
· Quel est leur coefficient de variation du poids moléculaire d'un lot à l'autre ?
· Peuvent-ils produire de manière fiable sur tout le spectre de poids moléculaire (de 5 kDa à 2,5+ MDa) ?
3. Capacité de purification
· Peuvent-ils atteindre une pureté de qualité pharmacopée (protéine ≤0,1 %, endotoxine <0,05 UE/mg) ?
· Disposent-ils de lignes de purification dédiées pour différents niveaux d'application ?
· Quelle est leur capacité d'ultrafiltration et de diafiltration ?
4. Système qualité et certifications
· ISO 13485 (gestion de la qualité des dispositifs médicaux) ?
· Dépôts CEP/DMF auprès des agences de réglementation (FDA, EMA) ?
· Certification COSMOS pour les cosmétiques naturels/bio ?
· Conformité HALAL, SGS, cGMP ?
· Traçabilité complète des lots et certificat d'analyse (COA) pour chaque lot ?
5. Support technique et personnalisation
· Peuvent-ils personnaliser le poids moléculaire en fonction des besoins spécifiques de votre application ?
· Proposent-ils différentes qualités (cosmétiques, alimentaires, ophtalmiques, injectables) à partir de la même plateforme de fabrication ?
· Peuvent-ils fournir un soutien réglementaire pour l'enregistrement de votre produit sur les marchés cibles ?
Signes d’alarme à surveiller : incapacité à fournir des COA complets, pas de traçabilité d’un lot à l’autre, absence de tests d’endotoxines, descriptions vagues des sources de souches ou recours à une fabrication tierce sans contrôle direct de la qualité.
L’avantage de la fabrication : pourquoi l’expertise en processus est importante
Le passage d’une seule cellule bactérienne à un kilogramme de poudre d’hyaluronate de sodium de qualité pharmaceutique implique des centaines d’étapes contrôlées, chacune d’entre elles pouvant potentiellement préserver ou compromettre la qualité du produit.
La fermentation détermine le fondement moléculaire. La purification définit la limite de sécurité. Le séchage et l'emballage déterminent la réalité de la durée de conservation. Et le système qualité qui relie tout détermine si vous pouvez faire confiance à chaque lot qui arrive à votre porte.
C'est pourquoi le choix d'un fabricant possédant une expertise approfondie des processus – et pas seulement un prix compétitif – est si important pour le succès de votre produit.
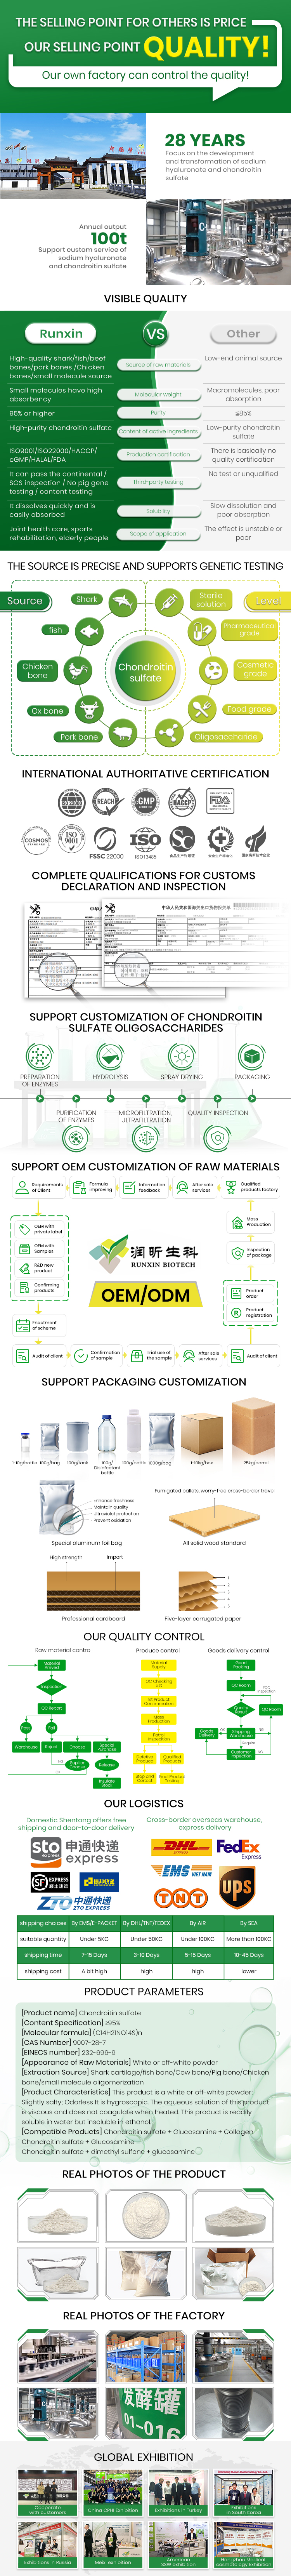
Des entreprises comme Shandong Runxin Biotechnology illustrent à quoi ressemble dans la pratique la fabrication de SH de classe mondiale. Avec 28 ans de recherche et de production dédiées à l'acide hyaluronique, Runxin exploite une plate-forme de fabrication entièrement intégrée — du développement de souches à la fermentation, à la purification, au séchage et à l'emballage — entièrement en interne. Leur usine offre une capacité de production quotidienne supérieure à 100 000 unités, soutenue par un portefeuille complet de certifications comprenant ISO 13485, CE, DMF (036368), COSMOS, HALAL, SGS et cGMP. L’expérience en matière d’exportation dans 34 pays démontre le type de maîtrise réglementaire et de cohérence de qualité dont les marques mondiales ont besoin.
Dans un marché où le hyaluronate de sodium est devenu un ingrédient de base, le différenciateur n'est pas seulement la molécule elle-même : c'est la profondeur de l'expertise en fabrication derrière chaque lot. Que vous formulez un sérum de soin de qualité supérieure, que vous développiez une solution ophtalmique ou que vous mettiez à l'échelle un complément de santé pour les articulations, le processus de fabrication est l'endroit où la qualité est soit intégrée, soit conçue.
Choisissez votre fabricant avec autant de soin que vous choisissez votre formulation.
Vous recherchez un fournisseur fiable d’hyaluronate de sodium ? Contactez Runxin Biotechnology pour en savoir plus sur nos capacités de fabrication à spectre complet, du hyaluronate de sodium de qualité cosmétique au hyaluronate de sodium injectable, soutenues par 28 ans d'expertise en fermentation et de conformité réglementaire mondiale.