Se hai mai guardato l'elenco degli ingredienti del tuo siero, collirio o integratore per le articolazioni, è probabile che tu abbia visto lo 'ialuronato di sodio' - la forma salina stabile e solubile in acqua dell'acido ialuronico. Ma vi siete mai chiesti come viene effettivamente prodotta questa straordinaria molecola?
La risposta conta più di quanto potresti pensare. Il processo di produzione non determina solo il costo della materia prima, ma influisce direttamente sulla purezza, sulla distribuzione del peso molecolare, sulla sicurezza e, in definitiva, sulla prestazione dell'ingrediente nel prodotto finale.
Questa guida illustra l'intero percorso di produzione dello ialuronato di sodio, dalla selezione del ceppo alla polvere finita, e spiega perché ogni passaggio è importante se acquisti questo ingrediente per applicazioni farmaceutiche, cosmetiche, alimentari o industriali.
Una breve storia: dalle creste di gallo ai bioreattori
La storia dell'acido ialuronico inizia nel 1934, quando l'oftalmologo della Columbia University Karl Meyer e il suo assistente John Palmer isolarono un nuovo polisaccaride dall'umor vitreo bovino. Lo chiamarono 'acido ialuronico' - combinando il greco 'hyalos' (vetro/vitreo) con 'acido uronico'.
Per i decenni successivi, l’estrazione dai tessuti animali è stata l’unica opzione. Le fonti primarie erano le creste di gallo (contenenti circa lo 0,3%-0,8% di acido ialuronico in peso), il corpo vitreo bovino e la cartilagine di squalo. Sebbene questo approccio producesse una sostanza 'naturale', presentava gravi limitazioni:
· Materie prime scarse : l'offerta dipendeva dalla disponibilità del bestiame e dalle fluttuazioni stagionali
· Estrazione complessa : erano necessari più lavaggi con solvente, trattamenti enzimatici e passaggi cromatografici
· Purezza incoerente : le proteine residue e i contaminanti di origine animale erano difficili da eliminare
· Rischio di trasmissione di malattie : i materiali di origine animale comportavano potenziali rischi per gli agenti patogeni
· Costi proibitivi : i volumi di produzione erano esigui e ne limitavano l'uso ad applicazioni mediche di nicchia
La svolta arrivò negli anni ’80, quando i ricercatori svilupparono metodi di fermentazione microbica per produrre acido ialuronico su larga scala. All'inizio degli anni 2000, la fermentazione era diventata il metodo di produzione dominante. Oggi, oltre il 99% dello ialuronato di sodio nel mondo viene prodotto attraverso la fermentazione batterica, un cambiamento che ha trasformato questo ingrediente, un tempo esotico, in una materia prima ampiamente accessibile che alimenta un mercato globale multimiliardario.
Fase 1 — Selezione della varietà: il fondamento della qualità
Ogni lotto di ialuronato di sodio inizia con un’unica decisione: quale microrganismo lo produrrà?
Il tradizionale cavallo di battaglia: Streptococcus zooepidemicus
L'organismo produttivo più utilizzato è lo Streptococcus zooepidemicus , una sottospecie non patogena di Streptococcus equi . Questo batterio sintetizza naturalmente una capsula polisaccaridica composta da acido ialuronico, rendendolo un'efficiente fabbrica biologica. I ceppi industriali sono stati accuratamente selezionati e attenuati nel corso di decenni per rimuovere l’attività emolitica massimizzando al tempo stesso la resa di HA.
Il vantaggio dei ceppi streptococcici è la loro comprovata esperienza: producono in modo affidabile HA ad alto peso molecolare (spesso superiore a 1–2 MDa) con titoli di 2,5–7 g/L in condizioni di fermentazione ottimizzate.
Host di nuova generazione: alternative alla classe GRAS
Poiché le specie streptococciche comportano preoccupazioni intrinseche riguardo alla potenziale contaminazione da endotossine da parte di parenti patogeni, l'industria ha investito molto in ospiti alternativi 'GRAS' (generalmente riconosciuti come sicuri):
· Bacillus subtilis — Ceppi ricombinanti che esprimono il gene hasA (ialuronano sintasi) di streptococchi, combinati con geni precursori nativi ( tuaD , gtaB , hasB ). Novozymes ha sviluppato in particolare un processo per B. subtilis che produce fino a 5 g/L di HA con pesi molecolari di 1–1,2 MDa in terreni a base di saccarosio.
· Lactococcus lactis — Un batterio lattico di qualità alimentare. Attraverso il sistema di espressione controllato dalla nisina (NICE), i ricercatori hanno ottenuto rese di HA di 1,8 g/L in bioreattori aerati.
· Escherichia coli : ceppi ingegnerizzati che esprimono pmHAS da Pasteurella multocida hanno raggiunto rese fino a 3,8 g/L con pesi molecolari fino a 1,5 MDa.
· Streptococcus thermophilus — Un termofilo non patogeno, associato ai latticini, in grado di produrre HA dal lattosio, aprendo interessanti possibilità per applicazioni alimentari.
Perché questo è importante per il tuo prodotto: l'organismo ospite determina il profilo di sicurezza di base, l'intervallo di peso molecolare ottenibile e la complessità della purificazione a valle. La strategia di selezione del ceppo di un produttore rivela molto sul suo impegno nei confronti della qualità e della conformità normativa.
Fase 2 — Fermentazione: dove nascono le molecole
Una volta selezionato e coltivato il ceppo giusto attraverso un treno di semi (tipicamente 3 fasi con espansione 10× ad ogni livello), inizia la fermentazione di produzione.
L'ambiente di fermentazione
I batteri vengono inoculati in bioreattori sterili su larga scala contenenti un terreno di coltura attentamente formulato:
· Fonte di carbonio: glucosio o saccarosio (tipicamente 25–50 g/L) — l'elemento costitutivo della sintesi della catena dell'HA
· Fonte di azoto: estratto di lievito e/o peptone (30–60 g/L) — supporta la crescita e il metabolismo cellulare
· Minerali e sali: fosfato, magnesio, potassio e oligoelementi (circa 11 g/L)
· Aerazione: 2,0 VVM (volumi di aria per volume di liquido al minuto) di aria sterile: anche se S. zooepidemicus è un anaerobio facoltativo, l'ossigeno aiuta a generare gli equivalenti riducenti necessari per la sintesi dell'HA
Parametri di processo critici
Parametro |
Valore tipico |
Impatto sul prodotto |
Temperatura |
37°C |
Influisce sul tasso di crescita e sull'attività enzimatica |
pH |
7,0 (controllato con NaOH) |
Influisce sul peso molecolare e sulla resa |
Ossigeno disciolto |
Aerato a 2,0 VVM |
Supporta l'attività metabolica |
Durata della fermentazione |
24–48 ore |
Determina il titolo finale e la distribuzione dei MW |
Batch contro Fed-Batch: una decisione chiave
La modalità di fermentazione influisce in modo significativo sulla produzione:
· Fermentazione batch: più semplice da utilizzare, titoli tipici intorno a 2,5 g/L dopo 24 ore
· Fermentazione batch-fed: i nutrienti vengono alimentati in modo incrementale, raggiungendo titoli di 5,0 g/L o superiori, con un migliore controllo sulla distribuzione del peso molecolare
· Fermentazione continua: approccio emergente con un potenziale per una produttività ancora più elevata, sebbene meno comunemente adottato a livello industriale
Perché questo è importante per il tuo prodotto: La fase di fermentazione è quella in cui viene in gran parte determinata la distribuzione del peso molecolare del prodotto finale. La temperatura, il pH, l'aerazione e la strategia di alimentazione influenzano tutti se l'HA risultante ha un peso molecolare di 50 kDa (adatto alla penetrazione cutanea) o 2,5 MDa (ideale per applicazioni viscoelastiche come la chirurgia oftalmica). Il controllo coerente della fermentazione è la differenza tra l’affidabilità da lotto a lotto e la variazione imprevedibile della qualità.
Fase 3 — Recupero e purificazione: il collo di bottiglia della qualità
Al termine della fermentazione, si ha un brodo complesso contenente acido ialuronico, cellule batteriche, proteine residue, acidi nucleici, acidi organici e componenti del mezzo esaurito. Trasformarlo in un prodotto puro, sicuro e conforme alle specifiche richiede una sofisticata cascata di purificazione.
Rimozione delle cellule
Il primo passo è separare il surnatante ricco di HA dalla biomassa batterica:
1. Centrifugazione su disco : rimuove circa il 97% delle cellule, producendo un flusso di solidi umidi e un surnatante chiarificato
2. Microfiltrazione senza uscita (0,22 μm) — Cattura le cellule residue, garantendo un filtrato privo di particelle
Concentrazione e Diafiltrazione
Il filtrato chiarificato passa quindi attraverso la filtrazione a flusso tangenziale (TFF) utilizzando una membrana con un limite di peso molecolare (MWCO) tipicamente a 100 kDa:
· Il polimero HA (essendo molto più grande di 100 kDa) viene trattenuto dalla membrana
· Piccole molecole – sali, zuccheri residui, lattato, acetato – passano attraverso
· Cicli multipli di diafiltrazione con acqua deionizzata riducono ulteriormente i livelli di impurità
· Resa del prodotto in questa fase: circa 96%
Rimozione di proteine e acidi nucleici
È qui che la differenziazione della qualità del prodotto diventa fondamentale:
· Adsorbimento con carbone attivo : le colonne di carbone attivo granulare (GAC) legano proteine residue, acidi nucleici, pigmenti e altre impurità organiche consentendo il passaggio di circa il 99% dell'HA
· Trattamento enzimatico : alcuni produttori utilizzano proteasi per degradare le proteine residue prima della filtrazione
· Ulteriori passaggi di ultrafiltrazione — Ridurre ulteriormente il contenuto proteico per rispettare i limiti farmacopeali
Precipitazioni e ripresa
La soluzione purificata di HA viene quindi precipitata:
· Precipitazione dell'alcol : l'aggiunta di etanolo o isopropanolo (tipicamente fino a circa il 42% v/v della concentrazione finale) fa sì che l'HA precipiti come una massa bianca fibrosa
· Centrifugazione a cestello : separa il precipitato di HA dal surnatante alcolico
· Lavaggio : il precipitato viene lavato con alcool aggiuntivo per rimuovere i sali residui e le impurità
· Resa delle precipitazioni: circa 95%
Il punto di divergenza del grado
È qui che i percorsi di produzione divergono in base all’applicazione target:
Parametro di qualità |
Grado cosmetico |
Grado alimentare |
Grado oftalmico/iniettabile |
Contenuto proteico |
≤0,5% |
≤0,5% |
≤0,1% (Farmacopea europea) |
Livello di endotossine |
Controllo standard |
Controllo standard |
<0,05–0,5 UE/mg |
Purificazione aggiuntiva |
Standard |
Standard |
TFF esteso (1000 kDa MWCO), diafiltrazione WFI, filtrazione sterile |
Metodo di essiccazione |
Asciugatura a spruzzo accettabile |
Asciugatura a spruzzo accettabile |
È preferibile la liofilizzazione (liofilizzazione). |
Garanzia di sterilità |
Non richiesto |
Non richiesto |
Filtrazione sterile da 0,22 μm + trattamento asettico |
Per i gradi oftalmici e iniettabili, circa il 10% del precipitato di HA purificato può essere deviato verso un'ulteriore linea di purificazione ultrafine che prevede una seconda fase TFF a 1.000 kDa MWCO, diafiltrazione con acqua per preparazioni iniettabili (WFI), filtrazione sterile e liofilizzazione.
Perché questo è importante per il tuo prodotto: la purificazione è il passaggio più importante nel determinare la qualità del prodotto finale. Una rimozione inadeguata delle proteine porta a rischi di immunogenicità. Un controllo insufficiente delle endotossine rende il materiale inadatto all'uso iniettabile o oftalmico. La capacità di purificazione di un produttore, non il volume di fermentazione, è spesso il vero collo di bottiglia e l'elemento di differenziazione più significativo.
Fase 4 — Essiccazione, macinazione e confezionamento: il tocco finale
Il precipitato o la soluzione di HA purificato deve essere convertito in una forma solida stabile e facilmente maneggiabile.
Metodi di essiccazione
Metodo |
Temperatura |
Pro |
Contro |
Ideale per |
Essiccazione a spruzzo |
Alta (ingresso 150–200°C) |
Veloce, efficiente, a basso costo |
Degradazione termica di HA ad alto MW |
Per uso cosmetico/alimentare |
Asciugatura sotto vuoto |
Moderato (40–60°C) |
Più delicato sul peso molecolare |
Più lento, meno uniforme |
Farmaceutica generale |
Liofilizzazione (liofilizzazione) |
Basso (da −20 °C a −40 °C) |
Migliore conservazione del PM, ottima solubilità |
Costo più alto, ciclo più lungo |
Grado iniettabile/oftalmico |
La scelta del metodo di essiccazione influisce direttamente:
· Ritenzione del peso molecolare : le alte temperature possono rompere le catene polimeriche, riducendo il peso molecolare
· Tasso di dissoluzione — I prodotti liofilizzati si dissolvono più velocemente e in modo più completo
· Contenuto di umidità : un'essiccazione adeguata garantisce stabilità durante lo stoccaggio (in genere <10% di perdita di peso durante l'essiccazione)
· Caratteristiche della polvere : dimensione delle particelle, fluidità e densità apparente
Macinazione e setacciatura
Dopo l'essiccazione, il materiale viene macinato (spesso utilizzando la macinazione a getto per ridurre al minimo la degradazione termica) e setacciato per ottenere una distribuzione granulometrica uniforme. Questo passaggio garantisce una fluidità e un comportamento di dissoluzione coerenti nella formulazione a valle.
Confezione
Il confezionamento finale segue rigidi protocolli:
· Sacchi asettici in polietilene doppio strato in atmosfera di azoto (per gradi farmaceutici)
· Imballaggio standard a prova di umidità per prodotti cosmetici e alimentari
· Consigli per la conservazione: sigillato, protetto dalla luce e dall'umidità; gradi farmaceutici spesso conservati a 2–8°C
Perché questo è importante per il tuo prodotto: un'essiccazione impropria può degradare il peso molecolare, proprio la proprietà per la quale potresti pagare un premio. Un imballaggio inadeguato porta all'assorbimento di umidità, alla formazione di grumi e alla crescita microbica durante lo stoccaggio. Questi possono sembrare passaggi finali 'noiosi', ma sono quelli in cui un prodotto altrimenti eccellente può essere compromesso.
Come valutare un produttore di ialuronato di sodio
Comprendere il processo di produzione fornisce un quadro efficace per valutare i potenziali fornitori. Ecco le cinque dimensioni critiche da valutare:
1. Portafoglio dei ceppi e gestione della sicurezza
· Il produttore utilizza ceppi attenuati e ben caratterizzati?
· Hanno investito in ospiti di classe GRAS (ad esempio, B. subtilis ) per una maggiore garanzia di sicurezza?
· Possono fornire documentazione sui test di sicurezza contro la deformazione?
2. Scala di fermentazione e consistenza del lotto
· Qual è la loro capacità di fermentazione? (Le strutture di livello mondiale gestiscono reattori da 30-4000 L con più linee di produzione)
· Utilizzano il fed-batch o la fermentazione continua avanzata per una migliore consistenza?
· Qual è il coefficiente di variazione del peso molecolare da lotto a lotto?
· Possono produrre in modo affidabile l'intero spettro di pesi molecolari (da 5 kDa a 2,5+ MDa)?
3. Capacità di purificazione
· Possono raggiungere la purezza di grado farmacopea (proteine ≤0,1%, endotossina <0,05 EU/mg)?
· Hanno linee di purificazione dedicate per diversi gradi di applicazione?
· Qual è la loro capacità di ultrafiltrazione e diafiltrazione?
4. Sistema Qualità e Certificazioni
· ISO 13485 (gestione della qualità dei dispositivi medici)?
· Documentazione CEP/DMF presso le agenzie di regolamentazione (FDA, EMA)?
· Certificazione COSMOS per cosmetici naturali/biologici?
· Conformità HALAL, SGS, cGMP?
· Tracciabilità completa dei lotti e certificato di analisi (COA) per ogni lotto?
5. Supporto tecnico e personalizzazione
· Possono personalizzare il peso molecolare in base alle vostre esigenze applicative specifiche?
· Offrono gradi diversi (cosmetici, alimentari, oftalmici, iniettabili) dalla stessa piattaforma di produzione?
· Possono fornire supporto normativo per la registrazione del prodotto nei mercati target?
Segnali di allarme a cui prestare attenzione: incapacità di fornire COA completi, nessuna tracciabilità da lotto a lotto, assenza di test sulle endotossine, descrizioni vaghe delle fonti di ceppo o affidamento alla produzione di terze parti senza un controllo diretto della qualità.
Il vantaggio nella produzione: perché la competenza nei processi è importante
Il viaggio da una singola cellula batterica a un chilogrammo di polvere di ialuronato di sodio di grado farmaceutico prevede centinaia di passaggi controllati, ognuno dei quali ha il potenziale di preservare o compromettere la qualità del prodotto.
La fermentazione determina il fondamento molecolare. La purificazione definisce il confine di sicurezza. L'essiccazione e il confezionamento determinano la realtà della durata di conservazione. E il sistema di qualità che collega tutto insieme determina se puoi fidarti di ogni lotto che arriva alla tua porta.
Questo è il motivo per cui la scelta di un produttore con una profonda esperienza nei processi, e non solo di un prezzo competitivo, è così importante per il successo del tuo prodotto.
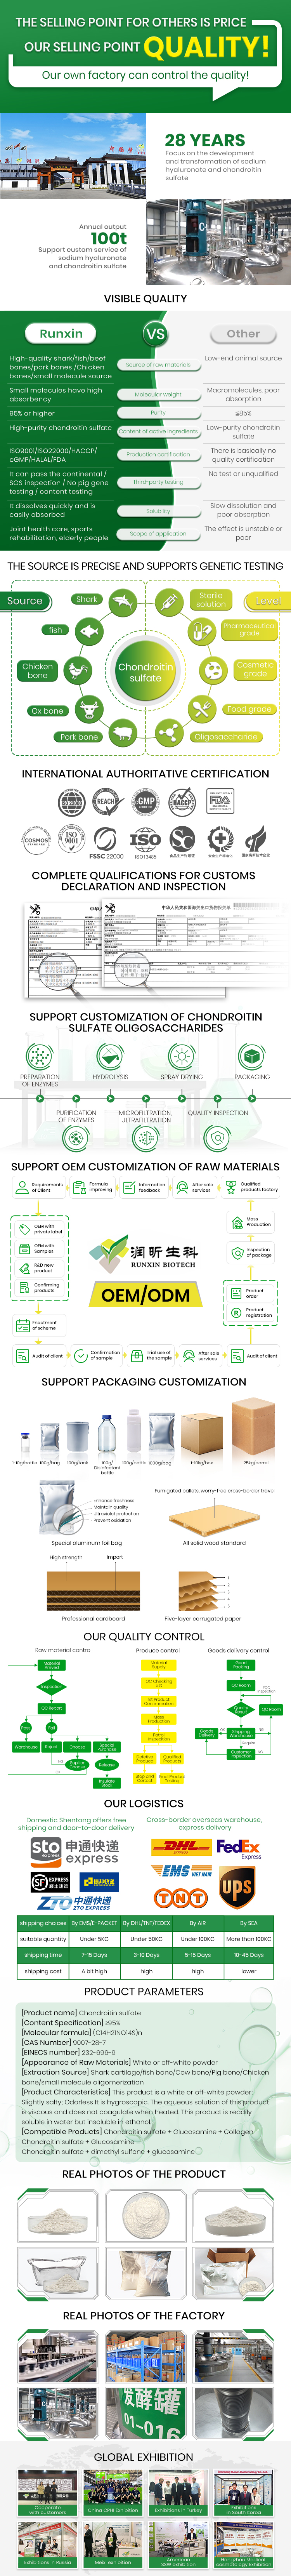
Aziende come Shandong Runxin Biotechnology esemplificano come si presenta nella pratica la produzione SH di livello mondiale. Con 28 anni di ricerca e produzione dedicate all'acido ialuronico, Runxin gestisce una piattaforma di produzione completamente integrata, dallo sviluppo del ceppo alla fermentazione, purificazione, essiccazione e confezionamento, interamente internamente. La loro struttura offre una capacità produttiva giornaliera superiore a 100.000 unità, supportata da un portafoglio completo di certificazioni tra cui ISO 13485, CE, DMF (036368), COSMOS, HALAL, SGS e cGMP. L’esperienza di esportazione in 34 paesi dimostra il tipo di fluidità normativa e coerenza qualitativa che i marchi globali richiedono.
In un mercato in cui lo ialuronato di sodio è diventato un ingrediente di base, l'elemento di differenziazione non è solo la molecola stessa, ma la profonda esperienza di produzione dietro ogni lotto. Che tu stia formulando un siero premium per la cura della pelle, sviluppando una soluzione oftalmica o ridimensionando un integratore per la salute delle articolazioni, il processo di produzione è il luogo in cui la qualità viene incorporata o progettata.
Scegli il tuo produttore con la stessa attenzione con cui scegli la tua formulazione.
Cerchi un fornitore affidabile di ialuronato di sodio? Contatta Runxin Biotechnology per saperne di più sulle nostre capacità di produzione a spettro completo, dallo ialuronato di sodio di grado cosmetico a quello iniettabile, supportate da 28 anni di esperienza nella fermentazione e conformità normativa globale.