Serumunuzun, göz damlanızın veya eklem takviyenizin içindekiler listesine baktıysanız, muhtemelen hyaluronik asidin stabil, suda çözünür tuz formu olan 'sodyum hiyalüronat'ı görmüşsünüzdür. Peki bu olağanüstü molekülün gerçekte nasıl yapıldığını hiç merak ettiniz mi?
Cevap düşündüğünüzden daha önemli. Üretim süreci yalnızca ham maddenin maliyetini belirlemez; saflığı, moleküler ağırlık dağılımını, güvenliği ve sonuçta bileşenin nihai ürününüzde ne kadar iyi performans gösterdiğini doğrudan etkiler.
Bu kılavuz, tür seçiminden bitmiş toza kadar sodyum hiyalüronatın tüm üretim yolculuğunu anlatmaktadır ve bu bileşeni farmasötik, kozmetik, gıda veya endüstriyel uygulamalar için tedarik ediyorsanız her adımın neden önemli olduğunu açıklamaktadır.
Kısa Bir Tarih: Horoz İbiklerinden Biyoreaktörlere
Hyaluronik asidin hikayesi 1934 yılında Columbia Üniversitesi göz doktoru Karl Meyer ve asistanı John Palmer'ın sığır vitreus mizahından yeni bir polisakarit izole etmesiyle başlıyor. Yunanca 'hyalos' (cam/vitre) ile 'üronik asit' kelimelerini birleştirerek buna 'hyaluronik asit' adını verdiler.
Sonraki birkaç on yıl boyunca hayvan dokularından ekstraksiyon tek seçenekti. Birincil kaynaklar horoz ibikleri (ağırlıkça kabaca %0,3-%0,8 hyaluronik asit içeren), sığır vitreus cisimleri ve köpekbalığı kıkırdağıydı. Bu yaklaşım 'doğal' bir içerik ortaya çıkarsa da ciddi sınırlamaları da beraberinde getirdi:
· Hammadde kıtlığı — arz, hayvan mevcudiyetine ve mevsimsel dalgalanmalara bağlıydı
· Kompleks ekstraksiyon — çoklu solvent yıkamaları, enzimatik işlemler ve kromatografik adımlar gerekliydi
· Tutarsız saflık — kalıntı proteinlerin ve hayvan kaynaklı kirletici maddelerin ortadan kaldırılması zordu
· Hastalık bulaşma riski — hayvan kaynaklı malzemeler potansiyel patojen kaygıları taşıyordu
· Engelleyici maliyet — üretim hacimleri küçüktü ve kullanımı niş tıbbi uygulamalarla sınırlıyordu
Bu atılım 1980'lerde araştırmacıların belirli ölçekte hyaluronik asit üretmek için mikrobiyal fermantasyon yöntemleri geliştirmesiyle gerçekleşti. 2000'li yılların başında fermantasyon baskın üretim yöntemi haline geldi. Bugün, dünyadaki sodyum hiyalüronatın %99'undan fazlası bakteriyel fermantasyon yoluyla üretiliyor; bu, bir zamanlar egzotik olan bu bileşeni, milyarlarca dolarlık küresel bir pazara güç veren, geniş çapta erişilebilir bir hammaddeye dönüştüren bir değişim.
Adım 1 — Tür Seçimi: Kalitenin Temeli
Her sodyum hiyalüronat partisi tek bir kararla başlar: onu hangi mikroorganizma üretecek?
Geleneksel Beygir: Streptococcus zooepidemicus
En yaygın kullanılan üretim organizması, Streptococcus zooepidemicus'tur patojenik olmayan bir alt türü olan Streptococcus equal'in . Bu bakteri doğal olarak hyaluronik asitten oluşan bir polisakkarit kapsülü sentezleyerek onu verimli bir biyolojik fabrika haline getirir. Endüstriyel suşlar, HA verimini maksimuma çıkarırken hemolitik aktiviteyi ortadan kaldırmak için onlarca yıldır dikkatle seçilmiş ve zayıflatılmıştır.
Streptokok suşlarının avantajı, kanıtlanmış geçmiş performanslarıdır: optimize edilmiş fermantasyon koşullarında 2,5-7 g/L titrelerde yüksek moleküler ağırlıklı HA'yı (genellikle 1-2 MDa'yı aşan) güvenilir bir şekilde üretirler.
Yeni Nesil Sunucular: GRAS Sınıfı Alternatifler
Streptokok türleri, patojenik akrabalardan kaynaklanan potansiyel endotoksin kontaminasyonu konusunda doğal kaygılar taşıdığından, endüstri 'GRAS' (Genel Olarak Güvenli Olarak Tanınan) alternatif konakçılara büyük yatırımlar yapmıştır:
· Bacillus subtilis — Doğal öncü genlerle ( eksprese eden rekombinant suşlar hasA genini (hyaluronan sentaz) birleştirilmiş, streptokoklardan tuaD , gtaB , hasB ) . Novozymes, özellikle geliştirdi . B. subtilis prosesi sükroz bazlı ortamda 1-1,2 MDa moleküler ağırlığa sahip 5 g/L'ye kadar HA veren bir
· Lactococcus lactis — Gıdaya uygun bir laktik asit bakterisi. Araştırmacılar, nisin kontrollü ekspresyon sistemi (NICE) aracılığıyla, havalandırmalı biyoreaktörlerde 1,8 g/L HA verimi elde etti.
· Escherichia coli — eden tasarlanmış suşlar, ifade pmHAS Pasteurella multocida'dan 1,5 MDa'ya kadar moleküler ağırlıklarla 3,8 g/L'ye kadar verime ulaştı.
· Streptococcus thermophilus — Laktozdan HA üretebilen, süt ürünleriyle ilişkili, patojen olmayan bir termofil, gıdada kullanılabilir uygulamalar için ilginç olanaklar açar.
Bu, ürününüz için neden önemlidir: Konakçı organizma, temel güvenlik profilini, ulaşılabilir moleküler ağırlık aralığını ve sonraki saflaştırma karmaşıklığını belirler. Bir üreticinin tür seçim stratejisi, kaliteye ve mevzuat uyumluluğuna olan bağlılıkları hakkında çok şey ortaya koyar.
Adım 2 – Fermantasyon: Moleküllerin Doğduğu Yer
Doğru tür seçilip bir tohum dizisi aracılığıyla yetiştirildikten sonra (tipik olarak her seviyede 10 kat genişleme ile 3 aşama), üretim fermantasyonu başlar.
Fermantasyon Ortamı
Bakteriler, dikkatlice formüle edilmiş bir kültür ortamı içeren büyük ölçekli steril biyoreaktörlere aşılanır:
· Karbon kaynağı: Glikoz veya sükroz (tipik olarak 25–50 g/L) — HA zincir sentezinin yapı taşı
· Nitrojen kaynağı: Maya ekstraktı ve/veya pepton (30–60 g/L) — hücre büyümesini ve metabolizmayı destekler
· Mineraller ve tuzlar: Fosfat, magnezyum, potasyum ve eser elementler (yaklaşık 11 g/L)
· Havalandırma: 2,0 VVM (dakikada sıvı hacmi başına hava hacmi) steril hava - S. zooepidemicus fakültatif bir anaerob olmasına rağmen, oksijen HA sentezi için gerekli indirgeyici eşdeğerlerin üretilmesine yardımcı olur
Kritik Proses Parametreleri
Parametre |
Tipik Değer |
Ürün Üzerindeki Etki |
Sıcaklık |
37°C |
Büyüme hızını ve enzim aktivitesini etkiler |
pH |
7,0 (NaOH ile kontrol edilir) |
Molekül ağırlığını ve verimi etkiler |
Çözünmüş oksijen |
2,0 VVM'de havalandırılmış |
Metabolik aktiviteyi destekler |
Fermantasyon süresi |
24–48 saat |
Nihai titreyi ve MW dağılımını belirler |
Toplu ve Fed-Toplu: Önemli Bir Karar
Fermantasyon modu çıktıyı önemli ölçüde etkiler:
· Toplu fermantasyon: Çalıştırılması daha kolaydır, 24 saat sonra tipik titreler 2,5 g/L civarındadır
· Beslemeli parti fermantasyonu: Besin maddeleri artımlı olarak beslenir, 5,0 g/L veya daha yüksek titrelere ulaşılır ve moleküler ağırlık dağılımı üzerinde daha iyi kontrol sağlanır.
· Sürekli fermantasyon: Endüstriyel olarak daha az benimsense de, daha da yüksek üretkenlik potansiyeline sahip yeni ortaya çıkan bir yaklaşım
Bu, ürününüz için neden önemlidir: Fermantasyon aşaması, nihai ürünün moleküler ağırlık dağılımının büyük ölçüde belirlendiği yerdir. Sıcaklık, pH, havalandırma ve besleme stratejisinin tümü, elde edilen HA'nın moleküler ağırlığının 50 kDa (cilde nüfuz etmeye uygun) veya 2,5 MDa (oftalmik cerrahi gibi viskoelastik uygulamalar için ideal) olup olmadığını etkiler. Tutarlı fermantasyon kontrolü, partiden partiye güvenilirlik ile öngörülemeyen kalite değişimi arasındaki farktır.
Adım 3 — Kurtarma ve Arıtma: Kalite Darboğazı
Fermantasyon sona erdiğinde, hyaluronik asit, bakteri hücreleri, kalıntı proteinler, nükleik asitler, organik asitler ve kullanılmış ortam bileşenlerini içeren karmaşık bir et suyuna sahip olursunuz. Bunu saf, güvenli ve teknik özelliklere uygun bir ürüne dönüştürmek, karmaşık bir arıtma kademesini gerektirir.
Hücre Kaldırma
İlk adım HA açısından zengin süpernatantı bakteriyel biyokütleden ayırmaktır:
1. Disk yığını santrifüjleme - Hücrelerin yaklaşık %97'sini uzaklaştırarak ıslak katı madde akışı ve berraklaştırılmış süpernatan üretir
2. Çıkmaz mikrofiltrasyon (0,22 μm) — Artık hücreleri yakalayarak partikül içermeyen bir filtrat sağlar
Konsantrasyon ve Diafiltrasyon
Arıtılan süzüntü daha sonra teğetsel akış filtrasyonundan (TFF) geçer: tipik olarak 100 kDa'da moleküler ağırlık sınırına (MWCO) sahip bir membran kullanılarak
· HA polimeri (100 kDa'dan çok daha büyük) membran tarafından tutulur
· Küçük moleküller - tuzlar, artık şekerler, laktat, asetat - geçer
· Deiyonize su ile çoklu diafiltrasyon döngüleri kirlilik seviyelerini daha da azaltır
· Bu adımda ürün verimi: yaklaşık %96
Protein ve Nükleik Asit Giderimi
Ürün sınıfı farklılaşmasının kritik hale geldiği yer burasıdır:
· Aktif karbon adsorpsiyonu — Granüler aktif karbon (GAC) kolonları, kalan proteinleri, nükleik asitleri, pigmentleri ve diğer organik safsızlıkları bağlarken HA'nın ~%99'unun geçmesine izin verir
· Enzimatik arıtma — Bazı üreticiler, filtrelemeden önce kalan proteinleri parçalamak için proteazlar kullanır
· Ek ultrafiltrasyon adımları — Farmakope limitlerini karşılamak için protein içeriğini daha da azaltın
Yağış ve Geri Kazanım
Saflaştırılmış HA çözeltisi daha sonra çökeltilir:
· Alkol çökelmesi — Etanol veya izopropanol eklenmesi (tipik olarak ~%42 h/h nihai konsantrasyona kadar) HA'nın lifli beyaz bir kütle olarak çökelmesine neden olur
· Sepet santrifüjleme — HA çökeltisini alkol süpernatanından ayırır
· Yıkama — Çökelti, kalan tuzları ve yabancı maddeleri uzaklaştırmak için ilave alkolle yıkanır.
· Yağış verimi: yaklaşık %95
Derece Ayrışma Noktası
Hedef uygulamaya göre üretim yollarının farklılaştığı yer burasıdır:
Kalite Parametresi |
Kozmetik Sınıfı |
Gıda Sınıfı |
Oftalmik/Enjekte Edilebilir Sınıf |
Protein içeriği |
≤%0,5 |
≤%0,5 |
≤%0,1 (Avrupa Farmakopesi) |
Endotoksin seviyesi |
Standart kontrol |
Standart kontrol |
<0,05–0,5 EU/mg |
Ek arıtma |
Standart |
Standart |
Genişletilmiş TFF (1000 kDa MWCO), WFI diafiltrasyon, steril filtreleme |
Kurutma yöntemi |
Sprey kurutma kabul edilebilir |
Sprey kurutma kabul edilebilir |
Liyofilizasyon (dondurarak kurutma) tercih edilir |
Sterilite güvencesi |
Gerekli değil |
Gerekli değil |
0,22 μm steril filtreleme + aseptik işleme |
Oftalmik ve enjekte edilebilir sınıflar için, saflaştırılmış HA çökeltisinin yaklaşık %10'u, 1000 kDa MWCO'da ikinci bir TFF aşamasını, enjeksiyon için su ile diyafiltrasyonu (WFI), steril filtrelemeyi ve liyofilizasyonu içeren ek bir ultra ince saflaştırma hattına yönlendirilebilir.
Bu, ürününüz için neden önemlidir: Saflaştırma, nihai ürün kalitesinin belirlenmesinde en önemli adımdır. Yetersiz protein uzaklaştırılması immünojenisite risklerine yol açar. Yetersiz endotoksin kontrolü, materyali enjekte edilebilir veya oftalmik kullanım için uygunsuz hale getirir. Bir üreticinin fermantasyon hacmi değil, saflaştırma kapasitesi çoğu zaman gerçek darboğazdır ve en anlamlı farklılaştırıcıdır.
Adım 4 — Kurutma, Öğütme ve Paketleme: Son Dokunuş
Saflaştırılmış HA çökeltisi veya çözeltisinin stabil, kolayca işlenebilir bir katı forma dönüştürülmesi gerekir.
Kurutma Yöntemleri
Yöntem |
Sıcaklık |
Artıları |
Eksileri |
En İyisi |
Sprey kurutma |
Yüksek (150–200°C giriş) |
Hızlı, verimli, düşük maliyetli |
Yüksek MW HA'nın termal bozulması |
Kozmetik/gıda sınıfı |
Vakumlu kurutma |
Orta (40–60°C) |
Molekül ağırlığı açısından daha yumuşak |
Daha yavaş, daha az tekdüze |
Genel farmasötik |
Liyofilizasyon (dondurarak kurutma) |
Düşük (−20°C ila −40°C) |
En iyi MW koruması, mükemmel çözünürlük |
En yüksek maliyet, en uzun döngü |
Enjekte edilebilir/oftalmik sınıf |
Kurutma yönteminin seçimi aşağıdakileri doğrudan etkiler:
· Molekül ağırlığının korunması — Yüksek sıcaklıklar polimer zincirlerini kırarak MW'yi azaltabilir
· Çözünme hızı — Liyofilize ürünler daha hızlı ve daha eksiksiz çözünür
· Nem içeriği — Uygun kurutma, depolama sırasında stabiliteyi sağlar (genellikle kurutma sırasında <%10 ağırlık kaybı)
· Toz özellikleri — Parçacık boyutu, akışkanlık ve kütle yoğunluğu
Frezeleme ve Eleme
Kurutulduktan sonra malzeme öğütülür (ısıl bozulmayı en aza indirmek için genellikle püskürtmeli öğütme kullanılır) ve düzgün parçacık boyutu dağılımı elde etmek için elenir. Bu adım, aşağı yöndeki formülasyonda tutarlı akışkanlık ve çözünme davranışı sağlar.
Ambalajlama
Nihai paketleme katı protokolleri takip eder:
· aseptik çift katmanlı polietilen torbalar (farmasötik sınıflar için) Azot atmosferi altında
· standart neme dayanıklı ambalaj Kozmetik ve gıda sınıfları için
· Saklama önerileri: mühürlü, ışıktan ve nemden korunan; farmasötik sınıflar genellikle 2–8°C'de saklanır
Bu, ürününüz için neden önemlidir: Uygun olmayan kurutma, moleküler ağırlığın bozulmasına neden olabilir; bu, uğruna fazla para ödeyebileceğiniz bir özelliktir. Yetersiz paketleme, depolama sırasında nem emilimine, topaklaşmaya ve mikrobiyal büyümeye neden olur. Bunlar 'sıkıcı' son adımlar gibi görünebilir, ancak aksi halde mükemmel ürünün tehlikeye girebileceği yerlerdir.
Sodyum Hyaluronat Üreticisi Nasıl Değerlendirilir?
Üretim sürecini anlamak size potansiyel tedarikçileri değerlendirmek için güçlü bir çerçeve sağlar. Değerlendirilmesi gereken beş kritik boyut şunlardır:
1. Gerilim Portföyü ve Güvenlik Yönetimi
· Üretici iyi karakterize edilmiş, zayıflatılmış suşlar kullanıyor mu?
· GRAS sınıfı ana bilgisayarlara (örn. B. subtilis ) yatırım yaptılar mı?Ek güvenlik güvencesi için
· Gerinim güvenliği testlerine ilişkin dokümantasyon sağlayabilirler mi?
2. Fermantasyon Ölçeği ve Parti Tutarlılığı
· Fermantasyon kapasiteleri nedir? (Birinci sınıf tesisler, birden fazla üretim hattına sahip 30–4000 L reaktörleri çalıştırmaktadır)
· Daha iyi bir tutarlılık için kesikli besleme mi yoksa gelişmiş sürekli fermantasyon mu kullanıyorlar?
· Partiden partiye moleküler ağırlık değişim katsayısı nedir?
· Tam moleküler ağırlık spektrumunda (5 kDa'dan 2,5+ MDa'ya kadar) güvenilir bir şekilde üretim yapabiliyorlar mı?
3. Arıtma Yeteneği
· Farmakope düzeyinde saflığa ulaşabilirler mi (protein ≤%0,1, endotoksin <0,05 EU/mg)?
· Farklı uygulama dereceleri için özel arıtma hatları var mı?
· Ultrafiltrasyon ve diafiltrasyon kapasiteleri nedir?
4. Kalite Sistemi ve Sertifikalar
· ISO 13485 (tıbbi cihaz kalite yönetimi)?
· Düzenleyici kurumlara (FDA, EMA) CEP/DMF başvuruları var mı?
· Doğal/organik kozmetikler için COSMOS sertifikası?
· HELAL, SGS, cGMP uyumluluğu?
· Her parti için tam parti izlenebilirliği ve Analiz Sertifikası (COA)?
5. Teknik Destek ve Özelleştirme
· Molekül ağırlığını özel uygulama ihtiyaçlarınıza göre özelleştirebilir mi?
· Aynı üretim platformundan farklı sınıflar (kozmetik, gıda, oftalmik, enjekte edilebilir) sunuyorlar mı?
· Hedef pazarlarda ürün tesciliniz için düzenleyici destek sağlayabilirler mi?
Dikkat edilmesi gereken kırmızı bayraklar: Tam COA'ların sağlanamaması, partiden partiye izlenebilirliğin olmaması, endotoksin testinin bulunmaması, suş kaynaklarının belirsiz açıklamaları veya doğrudan kalite gözetimi olmadan üçüncü taraf üretime güvenilmesi.
Üretim Avantajı: Süreç Uzmanlığı Neden Önemlidir
Tek bir bakteri hücresinden bir kilogram farmasötik sınıf sodyum hiyalüronat tozuna yolculuk, her biri ürün kalitesini koruma veya tehlikeye atma potansiyeli taşıyan yüzlerce kontrollü adım içerir.
Fermantasyon moleküler temeli belirler. Arıtma güvenlik sınırını tanımlar. Kurutma ve paketleme raf ömrü gerçekliğini belirler. Ve her şeyi birbirine bağlayan kalite sistemi, kapınıza gelen her partiye güvenip güvenemeyeceğinizi belirler.
Bu nedenle, yalnızca rekabetçi bir fiyat değil, derinlemesine süreç uzmanlığına sahip bir üreticinin seçilmesi, ürününüzün başarısı açısından son derece önemlidir.
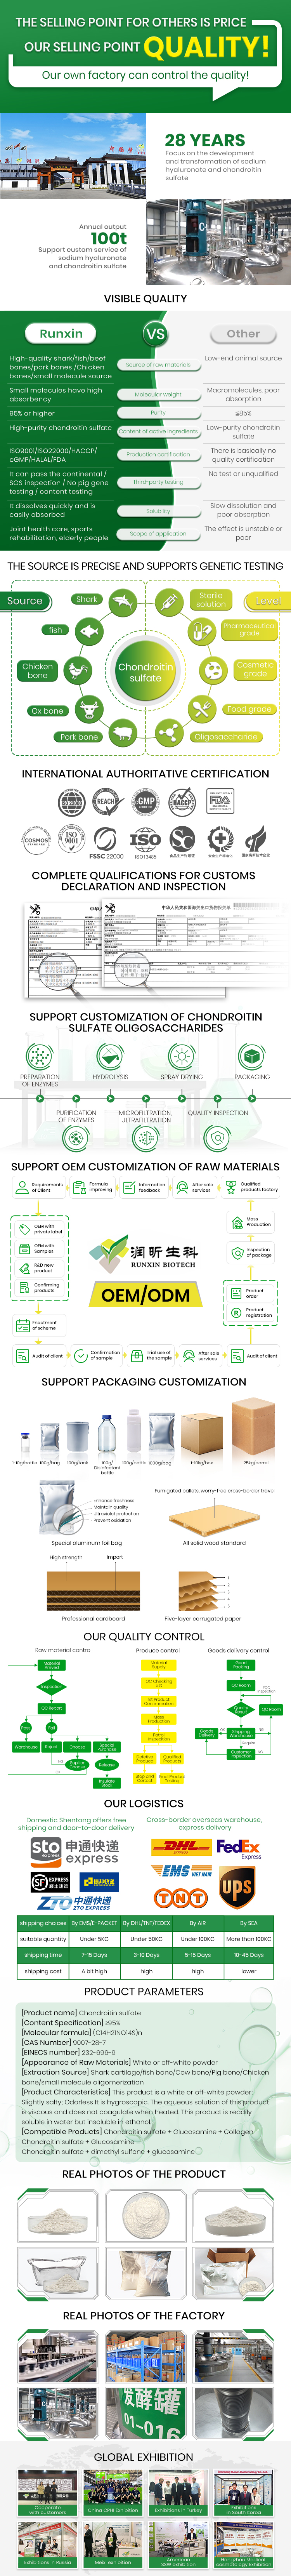
Shandong Runxin Biyoteknoloji gibi şirketler, birinci sınıf SH üretiminin pratikte nasıl göründüğüne örnek teşkil ediyor. 28 yıllık özel hyaluronik asit araştırma ve üretimi ile Runxin, suş geliştirmeden fermantasyon, saflaştırma, kurutma ve paketlemeye kadar tamamen kendi bünyesinde tam entegre bir üretim platformu işletmektedir. Tesisleri, ISO 13485, CE, DMF (036368), COSMOS, HALAL, SGS ve cGMP'yi içeren kapsamlı bir sertifika portföyüyle desteklenen, günlük 100.000 birimi aşan üretim kapasitesi sunmaktadır. 34 ülkeye yayılan ihracat deneyimi, küresel markaların ihtiyaç duyduğu düzenleme akıcılığını ve kalite tutarlılığını gösteriyor.
Sodyum hiyalüronatın ticari bir içerik maddesi haline geldiği bir pazarda, farklılaştırıcı unsur yalnızca molekülün kendisi değildir; her partinin arkasındaki üretim uzmanlığının derinliğidir. İster birinci sınıf bir cilt bakım serumu formüle ediyor olun, ister oftalmik bir çözüm geliştiriyor olun, ister ortak sağlık takviyesini ölçeklendiriyor olun, üretim süreci kalitenin ya yerleşik olduğu ya da tasarlandığı yerdir.
Formülasyonunuzu seçtiğiniz kadar üreticinizi de dikkatli seçin.
Güvenilir bir sodyum hiyalüronat tedarikçisi mi arıyorsunuz? Runxin Biyoteknoloji ile iletişime geçin . 28 yıllık fermantasyon uzmanlığı ve küresel mevzuat uyumluluğu ile desteklenen, kozmetik sınıftan enjekte edilebilir kalitede sodyum hiyalüronata kadar tam spektrumlu üretim yeteneklerimiz hakkında daha fazla bilgi edinmek için