Ha valaha is megnézte a szérum, a szemcsepp vagy az ízületkiegészítő összetevőinek listáját, valószínűleg találkozott a 'nátrium-hialuronáttal' – a hialuronsav stabil, vízben oldódó sójával. De elgondolkozott már azon, hogyan készül ez a figyelemre méltó molekula?
A válasz többet számít, mint gondolnád. A gyártási folyamat nem csak a nyersanyag költségét határozza meg – közvetlenül befolyásolja a tisztaságot, a molekulatömeg-eloszlást, a biztonságot és végső soron azt, hogy az összetevő milyen jól teljesít a végtermékben.
Ez az útmutató végigvezeti a nátrium-hialuronát teljes gyártási útját, a törzs kiválasztásától a kész porig, és elmagyarázza, miért számít minden egyes lépés, ha ezt az összetevőt gyógyszerészeti, kozmetikai, élelmiszeripari vagy ipari alkalmazásokhoz szerzi be.
Rövid történelem: a kakasfésűtől a bioreaktorokig
A hialuronsav története 1934-ben kezdődik, amikor a Columbia Egyetem szemésze, Karl Meyer és asszisztense, John Palmer új poliszacharidot izolált a szarvasmarhák üvegtestéből. 'hialuronsav'-nak nevezték el – a görög 'hyalos' (üveg/üvegtest) szót az 'uronsavval' kombinálja.
A következő évtizedekben az állati szövetekből való kivonás volt az egyetlen lehetőség. Az elsődleges források a kakasfésűk (amelyek körülbelül 0,3–0,8 tömegszázalék hialuronsavat tartalmaztak), a szarvasmarha üvegtestei és a cápaporcok voltak. Bár ez a megközelítés 'természetes' anyagot eredményezett, komoly korlátokkal járt:
· Szűkös nyersanyag – a kínálat az állatállomány elérhetőségétől és a szezonális ingadozásoktól függött
· Komplex extrakció – többszörös oldószeres mosásra, enzimes kezelésekre és kromatográfiás lépésekre volt szükség
· Inkonzisztens tisztaság – a maradék fehérjéket és az állati eredetű szennyeződéseket nehéz volt eltávolítani
· Betegségek átvitelének kockázata – az állati eredetű anyagok potenciális kórokozókat rejtettek magukban
· Tiltott költségek – a gyártási mennyiségek csekélyek voltak, és a felhasználást a szűk körű orvosi alkalmazásokra korlátozták
Az áttörés az 1980-as években következett be, amikor a kutatók mikrobiális fermentációs módszereket fejlesztettek ki hialuronsav nagy léptékű előállítására. A 2000-es évek elejére a fermentáció vált a domináns termelési módszerré. Napjainkban a világ nátrium-hialuronátjának több mint 99%-át bakteriális fermentációval állítják elő – ez az elmozdulás, amely ezt az egykor egzotikus összetevőt széles körben hozzáférhető nyersanyaggá alakította, amely egy több milliárd dolláros globális piacot táplál.
1. lépés – Törzsválasztás: A minőség alapja
A nátrium-hialuronát minden tétele egyetlen döntéssel kezdődik: melyik mikroorganizmus fogja előállítani?
A hagyományos igásló: Streptococcus zooepidemicus
A legszélesebb körben használt termelő organizmus a Streptococcus zooepidemicus , amely nem patogén alfaja a Streptococcus equi . Ez a baktérium természetesen szintetizál egy hialuronsavból álló poliszacharid kapszulát, így hatékony biológiai gyár. Az ipari törzseket gondosan választották ki és gyengítették évtizedeken keresztül, hogy eltávolítsák a hemolitikus aktivitást, miközben maximalizálják a HA-hozamot.
A streptococcus törzsek előnye, hogy bizonyított eredményeket értek el: optimalizált fermentációs körülmények között megbízhatóan termelnek nagy molekulatömegű HA-t (gyakran meghaladja az 1-2 MDa-t) 2,5-7 g/l titerekkel.
Következő generációs házigazdák: GRAS-osztályú alternatívák
Mivel a streptococcus fajok eredendően aggodalmak a kórokozó rokonok potenciális endotoxin-szennyeződése miatt, az ipar jelentős összegeket fektetett be a 'GRAS' (általánosan biztonságosként elismert) alternatív gazdákba:
· Bacillus subtilis – expresszáló rekombináns törzsek natív prekurzor génekkel ( hasA gént (hialuronán-szintázt) Streptococcusokból származó tuaD , gtaB , hasB ) kombinálva. A Novozymes különösen kifejlesztett egy B. subtilis eljárást, amely akár 5 g/l HA-t eredményez 1-1,2 MDa molekulatömeggel szacharóz alapú tápközegben.
· Lactococcus lactis – Élelmiszer-minőségű tejsavbaktérium. A nizin-vezérelt expressziós rendszer (NICE) révén a kutatók 1,8 g/l HA-hozamot értek el levegőztetett bioreaktorokban.
· Escherichia coli – expresszáló mesterséges törzsek pmHAS-t ból származó A Pasteurella multocida- akár 3,8 g/l hozamot értek el, 1,5 MDa molekulatömegig.
· Streptococcus thermophilus – Tejtermékekkel kapcsolatos, nem patogén termofil, amely HA-t képes előállítani laktózból, érdekes lehetőségeket nyitva az élelmiszer-minőségű alkalmazások számára.
Miért fontos ez az Ön terméke szempontjából: A gazdaszervezet határozza meg az alapvonal biztonsági profilját, az elérhető molekulatömeg-tartományt és a későbbi tisztítási komplexitást. A gyártó törzskiválasztási stratégiája sokat elárul a minőség és a szabályozási megfelelés iránti elkötelezettségükről.
2. lépés – Fermentáció: Ahol a molekulák születnek
Miután kiválasztottuk a megfelelő törzset, és egy vetőmagsoron keresztül termesztik (jellemzően 3 szakasz 10-szeres expanzióval minden szinten), megkezdődik a termelési fermentáció.
A fermentációs környezet
A baktériumokat nagyméretű steril bioreaktorokba oltják be, amelyek gondosan összeállított tápközeget tartalmaznak:
· Szénforrás: glükóz vagy szacharóz (általában 25–50 g/L) – a HA láncszintézis építőköve
· Nitrogénforrás: élesztőkivonat és/vagy pepton (30-60 g/L) – támogatja a sejtnövekedést és az anyagcserét
· Ásványi anyagok és sók: foszfát, magnézium, kálium és nyomelemek (kb. 11 g/l)
· Levegőztetés: 2,0 VVM (levegőtérfogat/folyadék/perc) steril levegő – annak ellenére, hogy a S. zooepidemicus fakultatív anaerob, az oxigén segít a HA-szintézishez szükséges redukáló egyenértékek előállításában
Kritikus folyamatparaméterek
Paraméter |
Tipikus érték |
Termékre gyakorolt hatás |
Hőmérséklet |
37°C |
Befolyásolja a növekedési sebességet és az enzimaktivitást |
pH |
7,0 (NaOH-val szabályozva) |
Befolyásolja a molekulatömeget és a hozamot |
Oldott oxigén |
Levegőztetett 2,0 VVM-en |
Támogatja az anyagcsere aktivitást |
Az erjedés időtartama |
24-48 óra |
Meghatározza a végső titert és az MW eloszlást |
Batch kontra Fed-Batch: kulcsfontosságú döntés
A fermentációs mód jelentősen befolyásolja a kimenetet:
· Szakaszos fermentáció: Egyszerűbb a működés, a tipikus titerek 2,5 g/l körül 24 óra elteltével
· Fed-batch fermentáció: A tápanyagokat fokozatosan adagolják, 5,0 g/l vagy annál magasabb titereket érve el, így jobban szabályozható a molekulatömeg-eloszlás
· Folyamatos erjesztés: Feltörekvő megközelítés, amely még nagyobb termelékenységet tesz lehetővé, bár iparilag ritkábban alkalmazzák
Miért fontos ez az Ön terméke szempontjából: A fermentációs lépés az, ahol a végtermék molekulatömeg-eloszlása nagymértékben meghatározható. A hőmérséklet, a pH, a levegőztetés és a táplálási stratégia mind befolyásolja, hogy a kapott HA molekulatömege 50 kDa (alkalmas a bőrbe való behatolásra) vagy 2,5 MDa (ideális viszkoelasztikus alkalmazásokhoz, például szemsebészethez). A következetes fermentáció-szabályozás a különbség a tételenkénti megbízhatóság és a kiszámíthatatlan minőségi ingadozás között.
3. lépés – Helyreállítás és tisztítás: A minőségi szűk keresztmetszet
Amikor az erjedés véget ér, egy komplex húslevest kapunk, amely hialuronsavat, baktériumsejteket, maradék fehérjéket, nukleinsavakat, szerves savakat és elhasznált táptalaj komponenseket tartalmaz. Ennek tiszta, biztonságos, a specifikációnak megfelelő termékké való átalakítása kifinomult tisztítási kaszkádot igényel.
Sejteltávolítás
Az első lépés a HA-ban gazdag felülúszó elválasztása a bakteriális biomasszától:
1. Korongos centrifugálás – A sejtek körülbelül 97%-át eltávolítja, nedves szilárdanyag-áramot és tisztított felülúszót eredményezve
2. Holtpontos mikroszűrés (0,22 μm) – Felfogja a maradék sejteket, biztosítva a részecskementes szűrletet
Koncentráció és diafiltráció
A tisztított szűrlet ezután megy keresztül, tangenciális áramlású szűrésen (TFF) olyan membrán használatával, amelynek molekulatömeg-határértéke (MWCO) jellemzően 100 kDa-nál van:
· A HA polimert (amely sokkal nagyobb, mint 100 kDa) a membrán megtartja
· Kis molekulák – sók, maradékcukrok, laktát, acetát – áthaladnak
· A többszörös diafiltrációs ciklus ionmentesített vízzel tovább csökkenti a szennyeződések szintjét
· Termékhozam ebben a lépésben: körülbelül 96%
Fehérje és nukleinsav eltávolítása
Itt válik kritikussá a termékkategóriák megkülönböztetése:
· Aktív szén adszorpció – A granulált aktív szén (GAC) oszlopok megkötik a maradék fehérjéket, nukleinsavakat, pigmenteket és egyéb szerves szennyeződéseket, miközben a HA ~99%-át átengedik
· Enzimatikus kezelés – Egyes gyártók proteázokat használnak a maradék fehérjék lebontására a szűrés előtt
· További ultraszűrési lépések – A fehérjetartalom további csökkentése a gyógyszerkönyvi határértékek elérése érdekében
Csapadék és helyreállítás
A tisztított HA-oldatot ezután kicsapják:
· Alkoholos kicsapás – etanol vagy izopropanol hozzáadása (jellemzően ~42% v/v végső koncentrációig) a HA kicsapódását okozza rostos fehér tömegként
· Kosárcentrifugálás – Elválasztja a HA-csapadékot az alkoholos felülúszótól
· Mosás – A csapadékot további alkohollal mossuk a maradék sók és szennyeződések eltávolítása érdekében
· Csapadékhozam: kb. 95%
Az osztályzati eltérési pont
Itt térnek el a gyártási utak a célalkalmazástól függően:
Minőségi paraméter |
Kozmetikai minőség |
Élelmiszer-minőség |
Szemészeti/injekciós fokozat |
Fehérje tartalom |
≤0,5% |
≤0,5% |
≤0,1% (Európai Gyógyszerkönyv) |
Endotoxin szint |
Szabványos vezérlés |
Szabványos vezérlés |
<0,05-0,5 EU/mg |
További tisztítás |
Standard |
Standard |
Kiterjesztett TFF (1000 kDa MWCO), WFI diaszűrés, steril szűrés |
Szárítási módszer |
Porlasztva szárítás elfogadható |
Porlasztva szárítás elfogadható |
Liofilizálás (fagyasztva szárítás) előnyös |
Sterilitás biztosítás |
Nem kötelező |
Nem kötelező |
0,22 μm steril szűrés + aszeptikus feldolgozás |
Szemészeti és injektálható minőségek esetén a tisztított HA csapadék körülbelül 10%-a egy további ultrafinom tisztítósorba irányítható, amely magában foglal egy második TFF lépést 1000 kDa MWCO-nál, diaszűrést injekcióhoz való vízzel (WFI), steril szűrést és liofilizálást.
Miért fontos ez az Ön terméke szempontjából: A tisztítás az egyetlen legfontosabb lépés a végtermék minőségének meghatározásában. A nem megfelelő fehérje eltávolítás immunogenitási kockázatokhoz vezet. Az elégtelen endotoxin szabályozás miatt az anyag alkalmatlanná válik injekciós vagy szemészeti használatra. A gyártó tisztítási képessége – nem az erjesztési mennyisége – gyakran az igazi szűk keresztmetszet és a legjelentősebb megkülönböztető tényező.
4. lépés – Szárítás, marás és csomagolás: Az utolsó érintés
A tisztított HA csapadékot vagy oldatot stabil, könnyen kezelhető szilárd formává kell alakítani.
Szárítási módszerek
Módszer |
Hőmérséklet |
Profik |
Hátrányok |
Legjobb For |
Permetező szárítás |
Magas (150-200°C bemenet) |
Gyors, hatékony, olcsó |
A nagy MW-os HA termikus lebomlása |
Kozmetikai/élelmiszeri minőségű |
Vákuumos szárítás |
Mérsékelt (40-60°C) |
Kíméletesebb a molekulatömeggel szemben |
Lassabb, kevésbé egységes |
Általános gyógyszerészeti |
Liofilizálás (fagyasztva szárítás) |
Alacsony (−20°C és −40°C között) |
Legjobb MW megőrzés, kiváló oldhatóság |
Legmagasabb költség, leghosszabb ciklus |
Injekciós/szemészeti minőségű |
A szárítási módszer megválasztása közvetlenül befolyásolja:
· Molekulatömeg megtartása – A magas hőmérséklet megszakíthatja a polimer láncokat, csökkentve az MW-t
· Oldódási sebesség – A liofilizált termékek gyorsabban és teljesebben oldódnak
· Nedvességtartalom – A megfelelő szárítás biztosítja a stabilitást a tárolás során (általában <10% súlycsökkenés szárításkor)
· Por jellemzői – Részecskeméret, folyóképesség és térfogatsűrűség
Marás és szitálás
Szárítás után az anyagot őröljük (gyakran sugárőrléssel a termikus lebomlás minimalizálása érdekében), és szitáljuk, hogy egyenletes szemcseméret-eloszlást érjünk el. Ez a lépés biztosítja a konzisztens folyóképességet és oldódási viselkedést a későbbi készítményben.
Csomagolás
A végső csomagolás szigorú protokollokat követ:
· Aszeptikus, kétrétegű polietilén zacskók nitrogén atmoszférában (gyógyszerészeti minőségekhez)
· Szabványos nedvességálló csomagolás kozmetikai és élelmiszeripari termékekhez
· Tárolási javaslatok: zárt, fénytől és nedvességtől védve; a gyógyszerészeti minőséget gyakran 2–8°C-on tárolják
Miért fontos ez az Ön terméke szempontjából: A nem megfelelő szárítás ronthatja a molekulatömeget – ez az a tulajdonság, amelyért esetleg felárat kell fizetnie. A nem megfelelő csomagolás nedvességfelvételhez, csomósodáshoz és mikrobiális növekedéshez vezet a tárolás során. Ezek 'unalmas' utolsó lépéseknek tűnhetnek, de ezek azok, ahol az egyébként kiváló termék veszélybe kerülhet.
Hogyan értékeljük a nátrium-hialuronát gyártóját
A gyártási folyamat megértése hatékony keretet ad a potenciális beszállítók értékeléséhez. Íme az öt kritikus dimenzió, amelyet értékelni kell:
1. Strain Portfolio and Safety Management
· Használ-e a gyártó jól jellemzett, legyengített törzseket?
· Befektettek-e GRAS-osztályú gazdákba (pl. B. subtilis ) a nagyobb biztonság érdekében?
· Tudnak-e dokumentációt szolgáltatni a nyúlásbiztonsági vizsgálatokról?
2. Fermentációs skála és tételes konzisztencia
· Mekkora az erjesztési kapacitásuk? (Világszínvonalú létesítmények 30–4000 literes reaktorokat üzemeltetnek több gyártósorral)
· Fed-batch vagy fejlett folyamatos fermentációt alkalmaznak a jobb konzisztencia érdekében?
· Mi a tételenkénti molekulatömeg-variációs koefficiensük?
· Megbízhatóan termelik-e a teljes molekulatömeg-spektrumot (5 kDa-tól 2,5+ MDa-ig)?
3. Tisztítási képesség
· Elérhetik a gyógyszerkönyvi tisztaságot (fehérje ≤0,1%, endotoxin <0,05 EU/mg)?
· Rendelkeznek külön tisztító vonalakkal a különböző alkalmazási fokozatokhoz?
· Mekkora az ultraszűrési és diafiltrációs kapacitásuk?
4. Minőségügyi rendszer és tanúsítványok
· ISO 13485 (orvosi eszközök minőségirányítása)?
· CEP/DMF bejelentések a szabályozó ügynökségeknél (FDA, EMA)?
· COSMOS minősítés natúr/biokozmetikumokhoz?
· HALAL, SGS, cGMP megfelelőség?
· Teljes gyártási tétel nyomon követhetőség és elemzési tanúsítvány (COA) minden tételhez?
5. Technikai támogatás és testreszabás
· Testreszabhatják a molekulatömeget az Ön speciális alkalmazási igényeihez?
· Különféle minőségeket kínálnak (kozmetikai, élelmiszeripari, szemészeti, injekciós) ugyanarról a gyártási platformról?
· Tudnak-e szabályozói támogatást nyújtani a termék regisztrációjához a célpiacokon?
Figyelmezendő piros zászlók: Képtelenség a teljes COA-k biztosítására, nincs tételenkénti nyomon követhetőség, hiányzik az endotoxin-teszt, a törzsforrások homályos leírása, vagy harmadik féltől származó gyártás közvetlen minőségi felügyelet nélkül.
A gyártási előny: Miért fontos a folyamatszakértelem?
Az egyetlen baktériumsejttől egy kilogramm gyógyszerészeti minőségű nátrium-hialuronát porig vezető út több száz ellenőrzött lépésből áll, amelyek mindegyike magában hordozza a termékminőség megőrzésének vagy veszélyeztetésének lehetőségét.
A fermentáció határozza meg a molekuláris alapot. A tisztítás meghatározza a biztonsági határt. A szárítás és a csomagolás meghatározza az eltarthatósági időt. A mindent összefogó minőségbiztosítási rendszer pedig meghatározza, hogy megbízhat-e minden, az ajtóhoz érkező tételben.
Ezért nagyon fontos a termék sikere szempontjából, hogy olyan gyártót válasszunk, amely mély technológiai szakértelemmel rendelkezik – nem csak versenyképes áron.
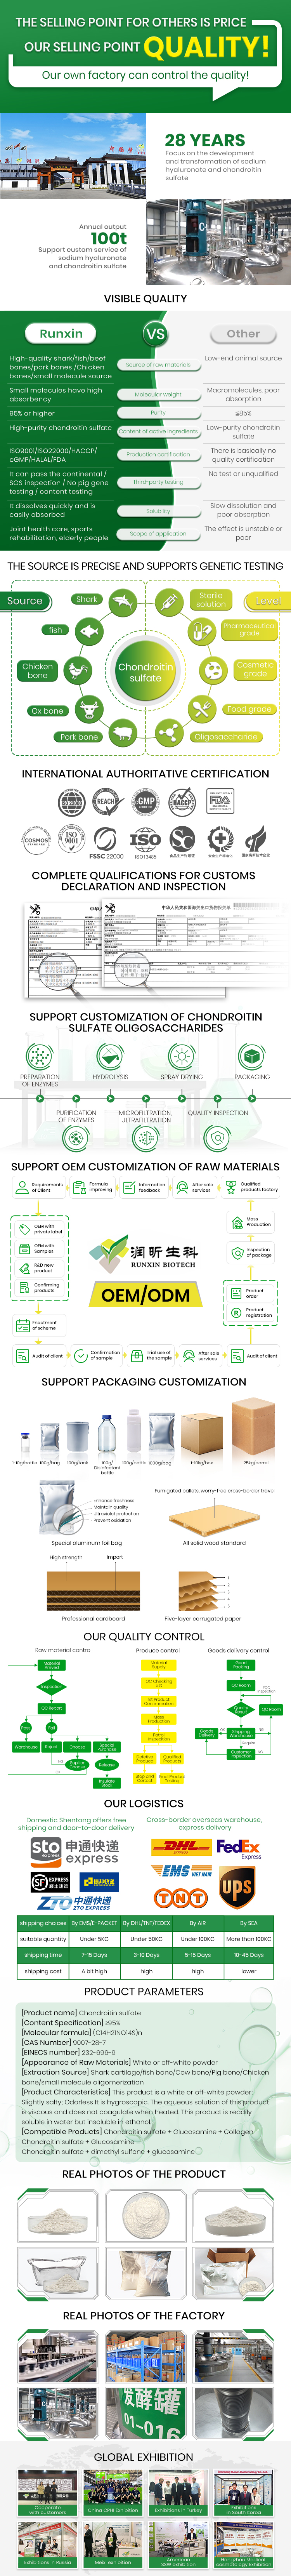
Az olyan cégek, mint a Shandong Runxin Biotechnology, jól példázzák, hogyan néz ki a világszínvonalú SH gyártás a gyakorlatban. 28 éves elkötelezett hialuronsav-kutatással és -gyártással a Runxin egy teljesen integrált gyártási platformot működtet – a törzsfejlesztéstől a fermentáción, tisztításon, szárításon és csomagoláson át – teljesen házon belül. Létesítményük napi 100 000 darabot meghaladó gyártási kapacitást biztosít, amelyet átfogó tanúsítási portfólió támogatja, beleértve az ISO 13485, CE, DMF (036368), COSMOS, HALAL, SGS és cGMP szabványokat. A 34 országot felölelő exporttapasztalat azt a fajta szabályozási gördülékenységet és minőségi következetességet bizonyítja, amelyet a globális márkák megkövetelnek.
Egy olyan piacon, ahol a nátrium-hialuronát árucikk-összetevővé vált, a megkülönböztető tényező nem csak maga a molekula – ez a gyártási szakértelem mélysége minden tétel mögött. Legyen szó prémium bőrápoló szérum kidolgozásáról, szemészeti megoldás kifejlesztéséről vagy ízületek egészségének pótlásáról, a gyártási folyamat az, ahol a minőséget vagy beépítették, vagy megtervezik.
Olyan gondosan válassza ki a gyártót, mint a készítményt.
Megbízható nátrium-hialuronát szállítót keres? Lépjen kapcsolatba a Runxin Biotechnology vállalattal, ha többet szeretne megtudni teljes spektrumú gyártási képességeinkről, a kozmetikai minőségűtől az injekciós minőségű nátrium-hialuronátig, amelyet 28 éves fermentációs szakértelem és globális szabályozási megfelelőség támogat.