Hvis du noen gang har sett på ingredienslisten til serum, øyedråper eller leddtilskudd, er sjansen stor for at du har sett «natriumhyaluronat» - den stabile, vannløselige saltformen av hyaluronsyre. Men har du noen gang lurt på hvordan dette bemerkelsesverdige molekylet faktisk blir laget?
Svaret betyr mer enn du kanskje tror. Produksjonsprosessen bestemmer ikke bare prisen på råvaren – den påvirker direkte renheten, molekylvektsfordelingen, sikkerheten og til syvende og sist hvor godt ingrediensen fungerer i sluttproduktet ditt.
Denne guiden går gjennom hele produksjonsreisen for natriumhyaluronat, fra valg av stamme til ferdig pulver, og forklarer hvorfor hvert trinn er viktig hvis du kjøper denne ingrediensen for farmasøytiske, kosmetiske, mat- eller industrielle applikasjoner.
En kort historie: Fra hanekammer til bioreaktorer
Historien om hyaluronsyre begynner i 1934, da Columbia University oftalmolog Karl Meyer og hans assistent John Palmer isolerte et nytt polysakkarid fra storfeglasshumor. De kalte den 'hyaluronsyre' — ved å kombinere det greske 'hyalos' (glass/glass) med 'uronsyre.'
I de neste tiårene var utvinning fra dyrevev det eneste alternativet. De primære kildene var hanekam (som inneholdt omtrent 0,3 %–0,8 % hyaluronsyre etter vekt), storfeglasslegemer og haibrusk. Selv om denne tilnærmingen ga et «naturlig» stoff, kom det med alvorlige begrensninger:
· Knappe råvarer — tilgangen var avhengig av tilgjengeligheten av husdyr og sesongmessige svingninger
· Kompleks ekstraksjon - flere vaskemidler med løsemidler, enzymbehandlinger og kromatografiske trinn var nødvendig
· Inkonsekvent renhet — gjenværende proteiner og forurensninger fra dyr var vanskelig å eliminere
· Risiko for overføring av sykdommer – materialer hentet fra dyr har potensielle patogener
· Prohibitive kostnader – produksjonsvolumene var små, og begrenset bruken til medisinske nisjeapplikasjoner
Gjennombruddet kom på 1980-tallet da forskere utviklet mikrobielle fermenteringsmetoder for å produsere hyaluronsyre i stor skala. På begynnelsen av 2000-tallet var gjæring blitt den dominerende produksjonsmetoden. I dag produseres over 99 % av verdens natriumhyaluronat gjennom bakteriell gjæring – et skifte som forvandlet denne en gang eksotiske ingrediensen til et allment tilgjengelig råmateriale som driver et globalt marked for flere milliarder dollar.
Trinn 1 — Stammevalg: Grunnlaget for kvalitet
Hvert parti med natriumhyaluronat starter med en enkelt beslutning: hvilken mikroorganisme vil produsere det?
Den tradisjonelle arbeidshesten: Streptococcus zooepidemicus
Den mest brukte produksjonsorganismen er Streptococcus zooepidemicus , en ikke-patogen underart av Streptococcus equi . Denne bakterien syntetiserer naturlig en polysakkaridkapsel sammensatt av hyaluronsyre, noe som gjør den til en effektiv biologisk fabrikk. Industrielle stammer har blitt nøye utvalgt og svekket over flere tiår for å fjerne hemolytisk aktivitet samtidig som de maksimerer HA-utbyttet.
Fordelen med streptokokkstammer er deres dokumenterte resultater: de produserer pålitelig høymolekylært HA (ofte over 1–2 MDa) ved titere på 2,5–7 g/L under optimaliserte gjæringsforhold.
Neste generasjons verter: GRAS-Klasse-alternativer
Fordi streptokokkarter har iboende bekymringer om potensiell endotoksinforurensning fra patogene slektninger, har industrien investert tungt i alternative verter «GRAS» (Generally Recognized As Safe):
· Bacillus subtilis — Rekombinante stammer som uttrykker hasA- genet (hyaluronansyntase) fra streptokokker, kombinert med native forløpergener ( tuaD , gtaB , hasB ). Novozymes utviklet spesielt en B. subtilis- prosess som gir opptil 5 g/L HA med molekylvekter på 1–1,2 MDa i sukrosebaserte medier.
· Lactococcus lactis — En melkesyrebakterie av matvarekvalitet. Gjennom det nisin-kontrollerte ekspresjonssystemet (NICE) oppnådde forskere HA-utbytter på 1,8 g/L i luftede bioreaktorer.
· Escherichia coli — Konstruerte stammer som uttrykker pmHAS fra Pasteurella multocida har nådd utbytter på opptil 3,8 g/L med molekylvekter på opptil 1,5 MDa.
· Streptococcus thermophilus — En meieriassosiert, ikke-patogen termofil som kan produsere HA fra laktose, noe som åpner interessante muligheter for bruk i matkvalitet.
Hvorfor dette er viktig for produktet ditt: Vertsorganismen bestemmer grunnlinjesikkerhetsprofilen, det oppnåelige molekylvektområdet og kompleksiteten til nedstrøms rensing. En produsents strategi for valg av stamme avslører mye om deres forpliktelse til kvalitet og overholdelse av regelverk.
Trinn 2 — Fermentering: Hvor molekyler blir født
Når den riktige stammen er valgt og dyrket gjennom et frøtog (typisk 3 trinn med 10× ekspansjon på hvert nivå), begynner produksjonsgjæringen.
Fermenteringsmiljøet
Bakteriene inokuleres i storskala sterile bioreaktorer som inneholder et nøye formulert kulturmedium:
· Karbonkilde: Glukose eller sukrose (vanligvis 25–50 g/L) – byggesteinen for HA-kjedesyntese
· Nitrogenkilde: Gjærekstrakt og/eller pepton (30–60 g/L) – støtter cellevekst og metabolisme
· Mineraler og salter: Fosfat, magnesium, kalium og sporstoffer (ca. 11 g/L)
· Lufting: 2,0 VVM (luftvolumer per volum væske per minutt) steril luft – selv om S. zooepidemicus er en fakultativ anaerob, bidrar oksygen til å generere reduserende ekvivalenter som trengs for HA-syntese
Kritiske prosessparametere
Parameter |
Typisk verdi |
Innvirkning på produktet |
Temperatur |
37°C |
Påvirker veksthastighet og enzymaktivitet |
pH |
7,0 (kontrollert med NaOH) |
Påvirker molekylvekt og utbytte |
Oppløst oksygen |
Luftet på 2,0 VVM |
Støtter metabolsk aktivitet |
Gjæringsvarighet |
24–48 timer |
Bestemmer endelig titer og MW-fordeling |
Batch vs. Fed-Batch: En nøkkelavgjørelse
Gjæringsmodusen påvirker produksjonen betydelig:
· Batchfermentering: Enklere å betjene, typiske titere rundt 2,5 g/L etter 24 timer
· Fed-batch-fermentering: Næringsstoffer tilføres trinnvis, og oppnår titere på 5,0 g/L eller høyere, med bedre kontroll over molekylvektsfordelingen
· Kontinuerlig gjæring: Fremvoksende tilnærming med potensial for enda høyere produktivitet, men mindre vanlig brukt industrielt
Hvorfor dette er viktig for produktet ditt: Fermenteringstrinnet er der molekylvektfordelingen til sluttproduktet i stor grad bestemmes. Temperatur, pH, lufting og fôringsstrategi påvirker alle om den resulterende HA har en molekylvekt på 50 kDa (egnet for hudpenetrering) eller 2,5 MDa (ideelt for viskoelastiske applikasjoner som oftalmisk kirurgi). Konsekvent gjæringskontroll er forskjellen mellom batch-til-batch-pålitelighet og uforutsigbar kvalitetsvariasjon.
Trinn 3 — Gjenoppretting og rensing: Kvalitetsflaskehalsen
Når fermenteringen avsluttes, har du en kompleks buljong som inneholder hyaluronsyre, bakterieceller, restproteiner, nukleinsyrer, organiske syrer og brukte mediumkomponenter. Å forvandle dette til et rent, trygt, spesifikasjonskompatibelt produkt krever en sofistikert rensekaskade.
Fjerning av celler
Det første trinnet er å skille den HA-rike supernatanten fra den bakterielle biomassen:
1. Disk-stabel sentrifugering - Fjerner omtrent 97 % av cellene, produserer en våt faststoffstrøm og klarnet supernatant
2. Dead-end mikrofiltrering (0,22 μm) — Fanger gjenværende celler, og sikrer et partikkelfritt filtrat
Konsentrasjon og diafiltrering
Det klarede filtratet passerer deretter gjennom tangentiell strømningsfiltrering (TFF) ved bruk av en membran med en molekylvektsgrense (MWCO) typisk ved 100 kDa:
· HA-polymeren (som er mye større enn 100 kDa) holdes tilbake av membranen
· Små molekyler - salter, restsukker, laktat, acetat - passerer gjennom
· Flere diafiltreringssykluser med avionisert vann reduserer urenhetsnivåene ytterligere
· Produktutbytte i dette trinnet: ca. 96 %
Fjerning av protein og nukleinsyre
Det er her produktkvalitetsdifferensiering blir kritisk:
· Adsorpsjon av aktivert karbon — Granulære aktivert karbon (GAC)-kolonner binder gjenværende proteiner, nukleinsyrer, pigmenter og andre organiske urenheter mens de lar ~99 % av HA passere gjennom
· Enzymatisk behandling — Noen produsenter bruker proteaser for å bryte ned gjenværende proteiner før filtrering
· Ytterligere ultrafiltreringstrinn — Reduser proteininnholdet ytterligere for å møte farmakopégrensene
Nedbør og utvinning
Den rensede HA-løsningen utfelles deretter:
· Alkoholutfelling — Tilsetning av etanol eller isopropanol (typisk til ~42 % v/v sluttkonsentrasjon) fører til at HA utfelles som en fibrøs hvit masse
· Kurvsentrifugering — Separerer HA-bunnfallet fra alkoholsupernatanten
· Vasking — Bunnfallet vaskes med ekstra alkohol for å fjerne rester av salter og urenheter
· Nedbørsutbytte: ca. 95 %
Gradedivergenspunktet
Det er her produksjonsveiene divergerer basert på målapplikasjonen:
Kvalitetsparameter |
Kosmetisk karakter |
Matkvalitet |
Oftalmisk/injiserbar grad |
Proteininnhold |
≤0,5 % |
≤0,5 % |
≤0,1 % (europeisk farmakopé) |
Endotoksinnivå |
Standard kontroll |
Standard kontroll |
<0,05–0,5 EU/mg |
Ytterligere rensing |
Standard |
Standard |
Utvidet TFF (1000 kDa MWCO), WFI-diafiltrering, sterilfiltrering |
Tørkemetode |
Spraytørking akseptabelt |
Spraytørking akseptabelt |
Lyofilisering (frysetørking) foretrekkes |
Sterilitetssikring |
Ikke nødvendig |
Ikke nødvendig |
0,22 μm sterilfiltrering + aseptisk behandling |
For oftalmiske og injiserbare kvaliteter kan omtrent 10 % av det rensede HA-bunnfallet omdirigeres til en ekstra ultrafin renselinje som involverer et andre TFF-trinn ved 1000 kDa MWCO, diafiltrering med vann til injeksjon (WFI), sterilfiltrering og frysetørring.
Hvorfor dette er viktig for produktet ditt: Rensing er det enkleste trinnet for å bestemme den endelige produktkvaliteten. Utilstrekkelig proteinfjerning fører til immunogenisitetsrisiko. Utilstrekkelig endotoksinkontroll gjør materialet uegnet for injiserbar eller oftalmisk bruk. En produsents renseevne - ikke deres gjæringsvolum - er ofte den sanne flaskehalsen og den mest meningsfulle differensiatoren.
Trinn 4 — Tørking, fresing og pakking: The Final Touch
Det rensede HA-bunnfallet eller løsningen må omdannes til en stabil, letthåndterlig fast form.
Tørkemetoder
Metode |
Temperatur |
Fordeler |
Ulemper |
Best for |
Spraytørking |
Høy (150–200 °C inntak) |
Rask, effektiv, lav kostnad |
Termisk nedbrytning av høy-MW HA |
Kosmetisk/matkvalitet |
Vakuumtørking |
Moderat (40–60 °C) |
Skånere for molekylvekten |
Langsommere, mindre jevn |
Generelt farmasøytisk |
Lyofilisering (frysetørking) |
Lav (−20°C til −40°C) |
Beste MW-konservering, utmerket løselighet |
Høyeste kostnad, lengste syklus |
Injiserbar/oftalmisk karakter |
Valget av tørkemetode påvirker direkte:
· Molekylvektretensjon — Høye temperaturer kan bryte polymerkjeder og redusere MW
· Oppløsningshastighet — Lyofiliserte produkter løses opp raskere og mer fullstendig
· Fuktighetsinnhold — Riktig tørking sikrer stabilitet under lagring (typisk <10 % vekttap ved tørking)
· Pulveregenskaper — Partikkelstørrelse, flytbarhet og bulktetthet
Fresing og sikting
Etter tørking males materialet (ofte ved bruk av jetmaling for å minimere termisk nedbrytning) og siktes for å oppnå jevn partikkelstørrelsesfordeling. Dette trinnet sikrer konsistent flytbarhet og oppløsningsadferd i nedstrøms formulering.
Emballasje
Sluttemballasje følger strenge protokoller:
· Aseptiske dobbeltlags polyetylenposer under nitrogenatmosfære (for farmasøytiske kvaliteter)
· Standard fuktsikker emballasje for kosmetikk og matkvaliteter
· Lagringsanbefalinger: forseglet, beskyttet mot lys og fuktighet; farmasøytiske kvaliteter oppbevares ofte ved 2–8°C
Hvorfor dette er viktig for produktet ditt: Feil tørking kan forringe molekylvekten - selve egenskapen du kanskje betaler en premie for. Utilstrekkelig emballasje fører til fuktighetsabsorpsjon, klumping og mikrobiell vekst under lagring. Disse kan virke som «kjedelige» siste trinn, men det er der ellers utmerket produkt kan bli kompromittert.
Hvordan vurdere en natriumhyaluronatprodusent
Å forstå produksjonsprosessen gir deg et kraftig rammeverk for å evaluere potensielle leverandører. Her er de fem kritiske dimensjonene å vurdere:
1. Strain Portfolio and Safety Management
· Bruker produsenten velkarakteriserte, svekkede stammer?
· Har de investert i GRAS-klasse verter (f.eks. B. subtilis ) for ekstra sikkerhet?
· Kan de gi dokumentasjon på testing av belastningssikkerhet?
2. Fermenteringsskala og batchkonsistens
· Hva er deres gjæringskapasitet? (Verdensklasseanlegg driver 30–4000 L reaktorer med flere produksjonslinjer)
· Bruker de fed-batch eller avansert kontinuerlig gjæring for bedre konsistens?
· Hva er deres batch-til-batch molekylvektskoeffisient for variasjon?
· Kan de produsere pålitelig over hele molekylvektspekteret (fra 5 kDa til 2,5+ MDa)?
3. Renseevne
· Kan de oppnå farmakopeisk renhet (protein ≤0,1 %, endotoksin <0,05 EU/mg)?
· Har de dedikerte renselinjer for ulike bruksgrader?
· Hva er deres ultrafiltrerings- og diafiltreringskapasitet?
4. Kvalitetssystem og sertifiseringer
· ISO 13485 (kvalitetsstyring av medisinsk utstyr)?
· CEP/DMF-innleveringer til regulatoriske byråer (FDA, EMA)?
· COSMOS-sertifisering for naturlig/organisk kosmetikk?
· Samsvar med HALAL, SGS, cGMP?
· Full batchsporbarhet og analysesertifikat (COA) for hvert parti?
5. Teknisk støtte og tilpasning
· Kan de tilpasse molekylvekten til dine spesifikke applikasjonsbehov?
· Tilbyr de forskjellige kvaliteter (kosmetikk, mat, oftalmisk, injiserbar) fra samme produksjonsplattform?
· Kan de gi regulatorisk støtte for produktregistrering i målmarkeder?
Røde flagg å se etter: Manglende evne til å gi fullstendige COAer, ingen batch-til-batch-sporbarhet, fravær av endotoksintesting, vage beskrivelser av stammekilder eller avhengighet av tredjepartsproduksjon uten direkte kvalitetstilsyn.
Produksjonsfordelen: Hvorfor prosessekspertise er viktig
Reisen fra en enkelt bakteriecelle til et kilogram natriumhyaluronatpulver av farmasøytisk kvalitet involverer hundrevis av kontrollerte trinn, som hver har potensialet til å enten bevare eller kompromittere produktkvaliteten.
Fermentering bestemmer det molekylære grunnlaget. Rensing definerer sikkerhetsgrensen. Tørking og pakking bestemmer holdbarheten. Og kvalitetssystemet som knytter alt sammen avgjør om du kan stole på hver batch som kommer på døren din.
Dette er grunnen til at det å velge en produsent med dyp prosessekspertise – ikke bare en konkurransedyktig pris – har så stor betydning for produktets suksess.
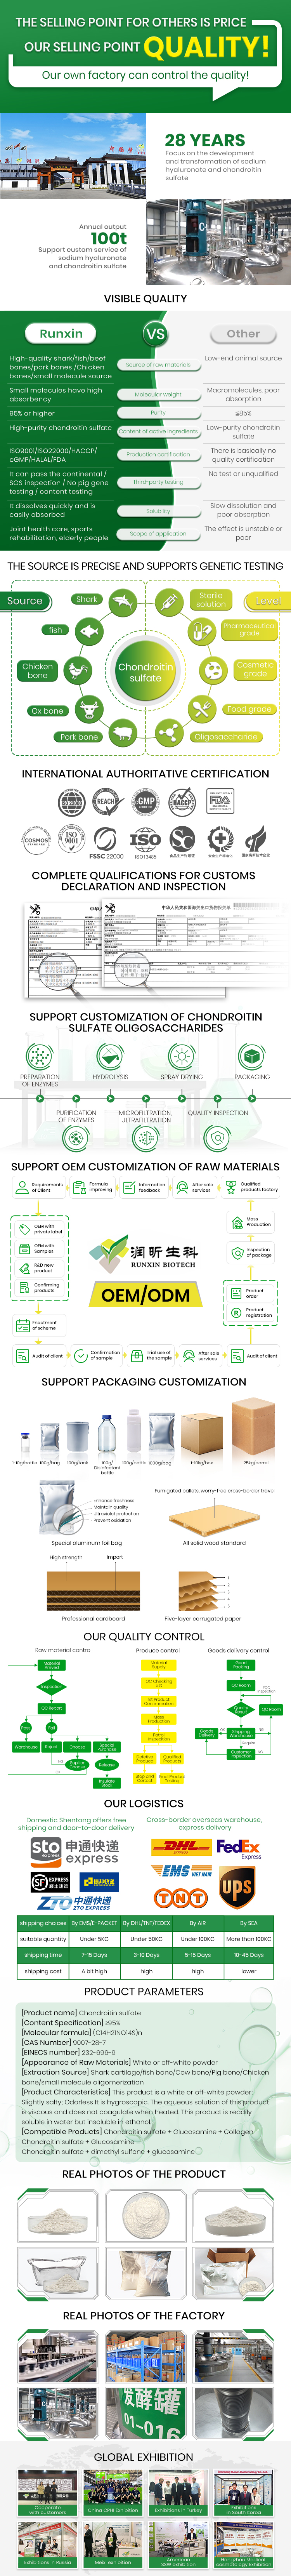
Selskaper som Shandong Runxin Biotechnology eksemplifiserer hvordan SH-produksjon i verdensklasse ser ut i praksis. Med 28 år med dedikert forskning og produksjon av hyaluronsyre, driver Runxin en fullt integrert produksjonsplattform – fra stammeutvikling til fermentering, rensing, tørking og pakking – helt internt. Anlegget deres leverer daglig produksjonskapasitet på over 100 000 enheter, støttet av en omfattende sertifiseringsportefølje inkludert ISO 13485, CE, DMF (036368), COSMOS, HALAL, SGS og cGMP. Eksporterfaring som spenner over 34 land viser hvilken type regulatorisk flyt og kvalitetskonsistens som globale merkevarer krever.
I et marked der natriumhyaluronat har blitt en råvareingrediens, er ikke differensiatoren bare selve molekylet – det er dybden på produksjonsekspertisen bak hver batch. Enten du formulerer et førsteklasses hudpleieserum, utvikler en oftalmisk løsning eller skalerer et felles helsetilskudd, er produksjonsprosessen der kvaliteten enten er innebygd eller designet.
Velg produsenten like nøye som du velger formuleringen.
Ser du etter en pålitelig leverandør av natriumhyaluronat? Kontakt Runxin Biotechnology for å lære mer om våre fullspektrede produksjonsevner, fra kosmetikkkvalitet til injiserbar natriumhyaluronat, støttet av 28 års fermenteringsekspertise og global reguleringsoverholdelse.