Jika Anda pernah melihat daftar bahan serum, obat tetes mata, atau suplemen sendi Anda, kemungkinan besar Anda pernah melihat 'sodium hyaluronate' — bentuk garam asam hialuronat yang stabil dan larut dalam air. Namun pernahkah Anda bertanya-tanya bagaimana sebenarnya molekul luar biasa ini terbentuk?
Jawabannya lebih penting dari yang Anda kira. Proses manufaktur tidak hanya menentukan biaya bahan mentah — proses ini secara langsung memengaruhi kemurnian, distribusi berat molekul, keamanan, dan pada akhirnya, seberapa baik kinerja bahan tersebut dalam produk akhir Anda.
Panduan ini menjelaskan seluruh perjalanan pembuatan natrium hialuronat, mulai dari pemilihan strain hingga bubuk jadi, dan menjelaskan mengapa setiap langkah penting jika Anda mencari bahan ini untuk aplikasi farmasi, kosmetik, makanan, atau industri.
Sejarah Singkat: Dari Sisir Ayam hingga Bioreaktor
Kisah asam hialuronat dimulai pada tahun 1934, ketika dokter mata Universitas Columbia Karl Meyer dan asistennya John Palmer mengisolasi polisakarida baru dari cairan vitreus sapi. Mereka menamakannya 'asam hialuronat' — menggabungkan bahasa Yunani 'hyalos' (gelas/vitreous) dengan 'asam uronat.'
Selama beberapa dekade berikutnya, ekstraksi dari jaringan hewan adalah satu-satunya pilihan. Sumber utamanya adalah jengger ayam (mengandung sekitar 0,3% –0,8% asam hialuronat menurut beratnya), badan vitreus sapi, dan tulang rawan ikan hiu. Meskipun pendekatan ini menghasilkan substansi yang “alami”, pendekatan ini mempunyai keterbatasan yang serius:
· Bahan mentah yang langka — pasokan bergantung pada ketersediaan ternak dan fluktuasi musiman
· Ekstraksi kompleks — diperlukan beberapa pencucian pelarut, perlakuan enzimatik, dan langkah kromatografi
· Kemurnian yang tidak konsisten — sisa protein dan kontaminan yang berasal dari hewan sulit dihilangkan
· Risiko penularan penyakit — bahan-bahan yang bersumber dari hewan mengandung potensi patogen
· Biaya yang mahal — volume produksinya kecil, sehingga membatasi penggunaan pada aplikasi medis khusus
Terobosan terjadi pada tahun 1980an ketika para peneliti mengembangkan metode fermentasi mikroba untuk menghasilkan asam hialuronat dalam skala besar. Pada awal tahun 2000an, fermentasi telah menjadi metode produksi yang dominan. Saat ini, lebih dari 99% natrium hialuronat dunia diproduksi melalui fermentasi bakteri – sebuah perubahan yang mengubah bahan yang dulunya eksotik ini menjadi bahan mentah yang dapat diakses secara luas dan menggerakkan pasar global bernilai miliaran dolar.
Langkah 1 — Pemilihan Strain: Landasan Kualitas
Setiap batch natrium hialuronat dimulai dengan satu keputusan: mikroorganisme mana yang akan memproduksinya?
Pekerja Keras Tradisional: Streptococcus zooepidemicus
Organisme produksi yang paling banyak digunakan adalah Streptococcus zooepidemicus , subspesies non-patogen dari Streptococcus equi . Bakteri ini secara alami mensintesis kapsul polisakarida yang terdiri dari asam hialuronat, menjadikannya pabrik biologis yang efisien. Strain industri telah dipilih dan dilemahkan secara cermat selama beberapa dekade untuk menghilangkan aktivitas hemolitik sekaligus memaksimalkan hasil HA.
Keuntungan strain streptokokus adalah rekam jejaknya yang terbukti: strain ini dapat menghasilkan HA dengan berat molekul tinggi (sering kali melebihi 1–2 MDa) pada titer 2,5–7 g/L dalam kondisi fermentasi yang optimal.
Host Generasi Berikutnya: Alternatif Kelas GRAS
Karena spesies streptokokus mempunyai kekhawatiran mengenai potensi kontaminasi endotoksin dari kerabat patogennya, industri ini telah banyak berinvestasi pada inang alternatif 'GRAS' (Umumnya Diakui Sebagai Aman):
· Bacillus subtilis — Strain rekombinan yang mengekspresikan gen hasA (hyaluronan synthase) dari streptokokus, dikombinasikan dengan gen prekursor asli ( tuaD , gtaB , hasB ). Novozymes secara khusus mengembangkan proses B. subtilis yang menghasilkan hingga 5 g/L HA dengan berat molekul 1–1,2 MDa dalam media berbasis sukrosa.
· Lactococcuslactis — Bakteri asam laktat food grade. Melalui sistem ekspresi terkontrol nisin (NICE), para peneliti mencapai hasil HA sebesar 1,8 g/L dalam bioreaktor aerasi.
· Escherichia coli — Strain rekayasa yang mengekspresikan pmHAS dari Pasteurella multocida telah mencapai hasil hingga 3,8 g/L dengan berat molekul hingga 1,5 MDa.
· Streptococcus thermophilus — Termofil non-patogen yang terkait dengan produk susu yang dapat menghasilkan HA dari laktosa, membuka kemungkinan menarik untuk aplikasi tingkat makanan.
Mengapa hal ini penting bagi produk Anda: Organisme inang menentukan profil keamanan dasar, kisaran berat molekul yang dapat dicapai, dan kompleksitas pemurnian hilir. Strategi pemilihan strain produsen mengungkapkan banyak hal tentang komitmen mereka terhadap kualitas dan kepatuhan terhadap peraturan.
Langkah 2 — Fermentasi: Tempat Lahirnya Molekul
Setelah strain yang tepat dipilih dan dibudidayakan melalui rangkaian benih (biasanya 3 tahap dengan ekspansi 10× di setiap tingkat), fermentasi produksi dimulai.
Lingkungan Fermentasi
Bakteri tersebut diinokulasi ke dalam bioreaktor steril berskala besar yang mengandung media kultur yang diformulasikan dengan cermat:
· Sumber karbon: Glukosa atau sukrosa (biasanya 25–50 g/L) — bahan penyusun sintesis rantai HA
· Sumber nitrogen: Ekstrak ragi dan/atau pepton (30–60 g/L) — mendukung pertumbuhan dan metabolisme sel
· Mineral dan garam: Fosfat, magnesium, kalium, dan elemen jejak (sekitar 11 g/L)
· Aerasi: 2,0 VVM (volume udara per volume cairan per menit) udara steril — meskipun S. zooepidemicus adalah anaerob fakultatif, oksigen membantu menghasilkan pengurangan setara yang dibutuhkan untuk sintesis HA
Parameter Proses Kritis
Parameter |
Nilai Khas |
Dampak pada Produk |
Suhu |
37°C |
Mempengaruhi laju pertumbuhan dan aktivitas enzim |
pH |
7.0 (dikendalikan dengan NaOH) |
Mempengaruhi berat molekul dan hasil |
Oksigen terlarut |
Diangin-anginkan pada 2.0 VVM |
Mendukung aktivitas metabolisme |
Durasi fermentasi |
24–48 jam |
Menentukan titer akhir dan distribusi UM |
Batch vs. Fed-Batch: Keputusan Penting
Cara fermentasi secara signifikan mempengaruhi keluaran:
· Fermentasi batch: Lebih mudah dioperasikan, titer tipikal sekitar 2,5 g/L setelah 24 jam
· Fermentasi fed-batch: Nutrisi diberikan secara bertahap, mencapai titer 5,0 g/L atau lebih tinggi, dengan kontrol yang lebih baik terhadap distribusi berat molekul
· Fermentasi berkelanjutan: Pendekatan yang muncul dengan potensi produktivitas lebih tinggi, meskipun kurang umum diterapkan di industri
Mengapa hal ini penting bagi produk Anda: Tahap fermentasi adalah tahap dimana distribusi berat molekul produk akhir sangat ditentukan. Suhu, pH, aerasi, dan strategi pemberian pakan semuanya mempengaruhi apakah HA yang dihasilkan memiliki berat molekul 50 kDa (cocok untuk penetrasi kulit) atau 2,5 MDa (ideal untuk aplikasi viskoelastik seperti bedah mata). Kontrol fermentasi yang konsisten adalah perbedaan antara keandalan batch-to-batch dan variasi kualitas yang tidak dapat diprediksi.
Langkah 3 — Pemulihan & Pemurnian: Hambatan Kualitas
Ketika fermentasi berakhir, Anda memiliki kaldu kompleks yang mengandung asam hialuronat, sel bakteri, protein sisa, asam nukleat, asam organik, dan komponen media bekas. Mengubahnya menjadi produk yang murni, aman, dan sesuai spesifikasi memerlukan tahap pemurnian yang canggih.
Penghapusan Sel
Langkah pertama adalah memisahkan supernatan kaya HA dari biomassa bakteri:
1. Sentrifugasi tumpukan cakram — Menghilangkan sekitar 97% sel, menghasilkan aliran padatan basah dan memperjelas supernatan
2. Mikrofiltrasi buntu (0,22 μm) — Menangkap sel sisa, memastikan filtrat bebas partikel
Konsentrasi dan Diafiltrasi
Filtrat yang telah diklarifikasi kemudian melewati filtrasi aliran tangensial (TFF) menggunakan membran dengan batas berat molekul (MWCO) biasanya pada 100 kDa:
· Polimer HA (lebih besar dari 100 kDa) ditahan oleh membran
· Molekul kecil — garam, sisa gula, laktat, asetat — melewatinya
· Beberapa siklus diafiltrasi dengan air deionisasi semakin mengurangi tingkat pengotor
· Hasil produk pada langkah ini: sekitar 96%
Penghapusan Protein dan Asam Nukleat
Di sinilah diferensiasi tingkat produk menjadi penting:
· Adsorpsi karbon aktif — Kolom karbon aktif granular (GAC) mengikat sisa protein, asam nukleat, pigmen, dan pengotor organik lainnya sekaligus memungkinkan ~99% HA melewatinya
· Perlakuan enzimatik — Beberapa produsen menggunakan protease untuk mendegradasi sisa protein sebelum penyaringan
· Langkah ultrafiltrasi tambahan — Mengurangi kandungan protein lebih lanjut untuk memenuhi batas farmakope
Curah Hujan dan Pemulihan
Larutan HA yang telah dimurnikan kemudian diendapkan:
· Pengendapan alkohol — Penambahan etanol atau isopropanol (biasanya pada konsentrasi akhir ~42% v/v) menyebabkan HA mengendap sebagai massa putih berserat
· Sentrifugasi keranjang — Memisahkan endapan HA dari supernatan alkohol
· Pencucian — Endapan dicuci dengan alkohol tambahan untuk menghilangkan sisa garam dan kotoran
· Hasil curah hujan: sekitar 95%
Titik Divergensi Tingkat
Di sinilah jalur produksi berbeda berdasarkan aplikasi target:
Parameter Kualitas |
Kelas Kosmetik |
Kelas Makanan |
Kelas Oftalmik/Suntik |
Kandungan protein |
≤0,5% |
≤0,5% |
≤0,1% (Farmakope Eropa) |
tingkat endotoksin |
Kontrol standar |
Kontrol standar |
<0,05–0,5 EU/mg |
Pemurnian tambahan |
Standar |
Standar |
Extended TFF (1000 kDa MWCO), diafiltrasi WFI, filtrasi steril |
Metode pengeringan |
Pengeringan semprot dapat diterima |
Pengeringan semprot dapat diterima |
Lyophilization (pengeringan beku) lebih disukai |
Jaminan sterilitas |
Tidak diperlukan |
Tidak diperlukan |
Filtrasi steril 0,22 μm + pemrosesan aseptik |
Untuk kadar oftalmik dan injeksi, sekitar 10% endapan HA yang dimurnikan dapat dialihkan ke jalur pemurnian ultra-halus tambahan yang melibatkan langkah TFF kedua pada 1000 kDa MWCO, diafiltrasi dengan air untuk injeksi (WFI), filtrasi steril, dan liofilisasi.
Mengapa hal ini penting bagi produk Anda: Pemurnian adalah satu-satunya langkah paling penting dalam menentukan kualitas produk akhir. Penghapusan protein yang tidak memadai menyebabkan risiko imunogenisitas. Kontrol endotoksin yang tidak memadai membuat bahan tersebut tidak cocok untuk penggunaan injeksi atau penggunaan mata. Kemampuan pemurnian produsen — bukan volume fermentasinya — sering kali menjadi penghambat dan pembeda yang paling berarti.
Langkah 4 — Pengeringan, Penggilingan & Pengemasan: Sentuhan Terakhir
Endapan atau larutan HA yang dimurnikan harus diubah menjadi bentuk padat yang stabil dan mudah ditangani.
Metode Pengeringan
Metode |
Suhu |
Kelebihan |
Kontra |
Terbaik Untuk |
Pengeringan semprot |
Tinggi (saluran masuk 150–200°C) |
Cepat, efisien, biaya rendah |
Degradasi termal HA dengan MW tinggi |
Kosmetik/kelas makanan |
Pengeringan vakum |
Sedang (40–60°C) |
Lebih lembut pada berat molekul |
Lebih lambat, kurang seragam |
Farmasi umum |
Liofilisasi (pengeringan beku) |
Rendah (−20°C hingga −40°C) |
Pelestarian MW terbaik, kelarutan luar biasa |
Biaya tertinggi, siklus terpanjang |
Kelas suntik/mata |
Pilihan metode pengeringan secara langsung mempengaruhi:
· Retensi berat molekul — Suhu tinggi dapat memutus rantai polimer, sehingga mengurangi MW
· Laju disolusi — Produk terliofilisasi larut lebih cepat dan sempurna
· Kadar air — Pengeringan yang tepat memastikan stabilitas selama penyimpanan (biasanya penurunan berat <10% saat pengeringan)
· Karakteristik serbuk — Ukuran partikel, kemampuan mengalir, dan kepadatan curah
Penggilingan dan Pengayakan
Setelah kering, bahan digiling (sering menggunakan jet milling untuk meminimalkan degradasi termal) dan diayak untuk mencapai distribusi ukuran partikel yang seragam. Langkah ini memastikan sifat alir dan disolusi yang konsisten dalam formulasi hilir.
Kemasan
Pengemasan akhir mengikuti protokol ketat:
· Kantong polietilen lapis ganda aseptik dalam atmosfer nitrogen (untuk kualitas farmasi)
· Kemasan standar tahan lembab untuk kosmetik dan food grade
· Rekomendasi penyimpanan: tertutup rapat, terlindung dari cahaya dan kelembapan; kadar farmasi sering disimpan pada suhu 2–8°C
Mengapa hal ini penting bagi produk Anda: Pengeringan yang tidak tepat dapat menurunkan berat molekul — suatu sifat yang mungkin membuat Anda harus membayar mahal. Pengemasan yang tidak memadai menyebabkan penyerapan air, penggumpalan, dan pertumbuhan mikroba selama penyimpanan. Ini mungkin terlihat seperti langkah terakhir yang 'membosankan', namun di sinilah produk unggulan bisa dikompromikan.
Bagaimana Mengevaluasi Produsen Sodium Hyaluronate
Memahami proses manufaktur memberi Anda kerangka kerja yang kuat untuk mengevaluasi pemasok potensial. Berikut adalah lima dimensi penting untuk dinilai:
1. Portofolio Ketegangan dan Manajemen Keselamatan
· Apakah pabrikan menggunakan strain yang memiliki karakteristik baik dan dilemahkan?
· Apakah mereka sudah berinvestasi pada host kelas GRAS (misalnya B. subtilis ) untuk jaminan keamanan tambahan?
· Dapatkah mereka memberikan dokumentasi mengenai pengujian keamanan regangan?
2. Skala Fermentasi dan Konsistensi Batch
· Berapa kapasitas fermentasinya? (Fasilitas kelas dunia mengoperasikan reaktor 30–4000 L dengan beberapa jalur produksi)
· Apakah mereka menggunakan fed-batch atau fermentasi berkelanjutan lanjutan untuk konsistensi yang lebih baik?
· Berapa koefisien variasi berat molekul batch-to-batch?
· Dapatkah mereka secara andal berproduksi pada seluruh spektrum berat molekul penuh (dari 5 kDa hingga 2,5+ MDa)?
3. Kemampuan Pemurnian
· Dapatkah produk tersebut mencapai kemurnian tingkat farmakope (protein ≤0,1%, endotoksin <0,05 EU/mg)?
· Apakah mereka memiliki jalur pemurnian khusus untuk tingkat aplikasi yang berbeda?
· Berapa kapasitas ultrafiltrasi dan diafiltrasinya?
4. Sistem Mutu dan Sertifikasi
· ISO 13485 (manajemen mutu alat kesehatan)?
· Pengajuan CEP/DMF ke badan pengatur (FDA, EMA)?
· Sertifikasi COSMOS untuk kosmetik alami/organik?
· Kepatuhan HALAL, SGS, cGMP?
· Ketertelusuran batch penuh dan Certificate of Analysis (COA) untuk setiap lot?
5. Dukungan Teknis dan Kustomisasi
· Dapatkah mereka menyesuaikan berat molekul dengan kebutuhan aplikasi spesifik Anda?
· Apakah mereka menawarkan kualitas yang berbeda (kosmetik, makanan, mata, suntik) dari platform manufaktur yang sama?
· Dapatkah mereka memberikan dukungan regulasi untuk registrasi produk Anda di pasar sasaran?
Tanda bahaya yang harus diperhatikan: Ketidakmampuan untuk menyediakan COA yang lengkap, tidak adanya ketertelusuran batch-to-batch, tidak adanya pengujian endotoksin, deskripsi sumber strain yang tidak jelas, atau ketergantungan pada manufaktur pihak ketiga tanpa pengawasan kualitas langsung.
Keunggulan Manufaktur: Mengapa Keahlian Proses Penting
Perjalanan dari satu sel bakteri ke satu kilogram bubuk natrium hialuronat tingkat farmasi melibatkan ratusan langkah terkontrol, yang masing-masing memiliki potensi untuk menjaga atau menurunkan kualitas produk.
Fermentasi menentukan landasan molekuler. Pemurnian mendefinisikan batas keamanan. Pengeringan dan pengemasan menentukan umur simpan. Dan sistem kualitas yang menyatukan semuanya menentukan apakah Anda dapat mempercayai setiap batch yang tiba di rumah Anda.
Inilah sebabnya mengapa memilih produsen dengan keahlian proses yang mendalam — bukan hanya harga yang kompetitif — sangat penting bagi kesuksesan produk Anda.
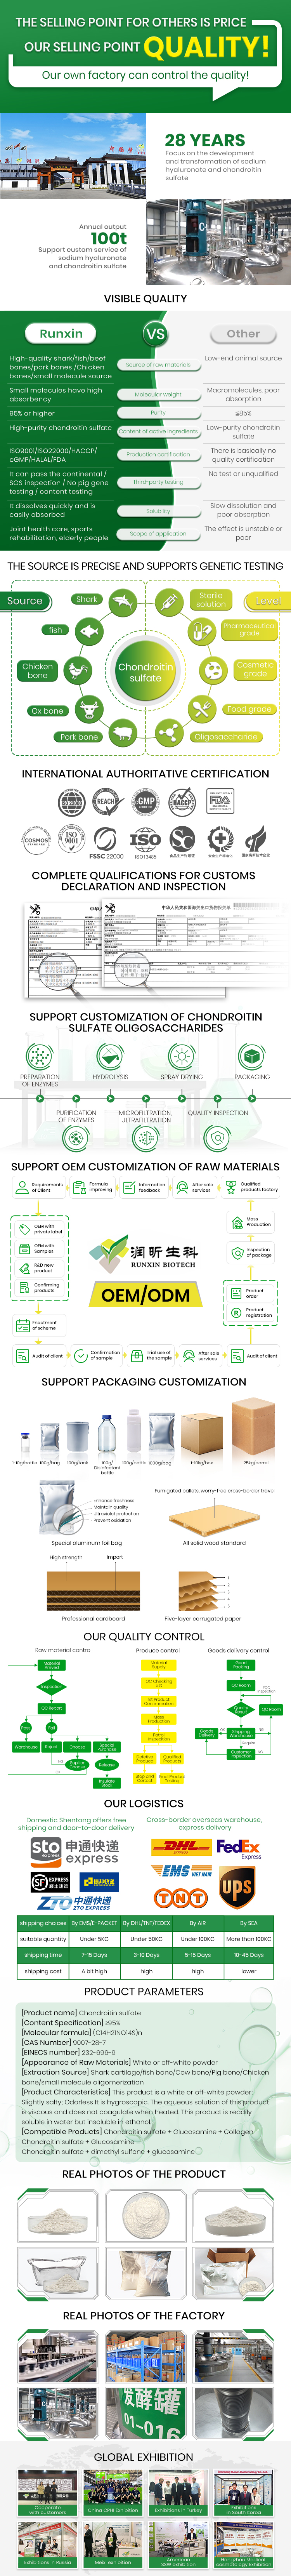
Perusahaan seperti Shandong Runxin Biotechnology memberikan contoh seperti apa praktik manufaktur SH kelas dunia. Dengan 28 tahun penelitian dan produksi asam hialuronat yang berdedikasi, Runxin mengoperasikan platform manufaktur yang terintegrasi penuh — mulai dari pengembangan strain hingga fermentasi, pemurnian, pengeringan, dan pengemasan — sepenuhnya dilakukan sendiri. Fasilitas mereka memberikan kapasitas produksi harian melebihi 100.000 unit, didukung oleh portofolio sertifikasi komprehensif termasuk ISO 13485, CE, DMF (036368), COSMOS, HALAL, SGS, dan cGMP. Pengalaman ekspor yang tersebar di 34 negara menunjukkan kelancaran peraturan dan konsistensi kualitas yang dibutuhkan oleh merek global.
Di pasar di mana natrium hialuronat telah menjadi bahan komoditas, pembedanya bukan hanya pada molekulnya saja — melainkan kedalaman keahlian manufaktur di balik setiap batch. Baik Anda memformulasi serum perawatan kulit premium, mengembangkan larutan mata, atau meningkatkan suplemen kesehatan sendi, proses pembuatannya adalah tempat kualitas dibangun atau dirancang.
Pilih pabrikan Anda dengan hati-hati saat Anda memilih formulasi Anda.
Mencari pemasok natrium hyaluronate yang dapat diandalkan? Hubungi Runxin Biotechnology untuk mempelajari lebih lanjut tentang kemampuan manufaktur berspektrum penuh kami, mulai dari natrium hyaluronate tingkat kosmetik hingga tingkat natrium hyaluronate yang dapat disuntikkan, didukung oleh keahlian fermentasi selama 28 tahun dan kepatuhan terhadap peraturan global.