Jika anda pernah melihat senarai ramuan serum, ubat titis mata atau suplemen sendi anda, kemungkinan besar anda pernah melihat 'sodium hyaluronate' — bentuk garam asid hyaluronik yang stabil dan larut air. Tetapi pernahkah anda terfikir bagaimana molekul yang luar biasa ini sebenarnya terhasil?
Jawapannya lebih penting daripada yang anda fikirkan. Proses pembuatan bukan sahaja menentukan kos bahan mentah — ia secara langsung mempengaruhi ketulenan, pengagihan berat molekul, keselamatan, dan akhirnya, prestasi ramuan dalam produk akhir anda.
Panduan ini menelusuri perjalanan pembuatan lengkap natrium hyaluronat, daripada pemilihan terikan hingga serbuk siap, dan menerangkan sebab setiap langkah penting jika anda mendapatkan bahan ini untuk aplikasi farmaseutikal, kosmetik, makanan atau industri.
Sejarah Ringkas: Dari Sikat Ayam kepada Bioreaktor
Kisah asid hyaluronik bermula pada tahun 1934, apabila pakar oftalmologi Universiti Columbia Karl Meyer dan pembantunya John Palmer mengasingkan polisakarida novel daripada humor vitreous bovine. Mereka menamakannya 'asid hyaluronik' — menggabungkan bahasa Yunani 'hyalos' (kaca/vitreous) dengan 'asid uronik.'
Untuk beberapa dekad seterusnya, pengekstrakan daripada tisu haiwan adalah satu-satunya pilihan. Sumber utama ialah sikat ayam (mengandungi kira-kira 0.3%–0.8% asid hyaluronik mengikut berat), badan vitreous bovine, dan rawan jerung. Walaupun pendekatan ini menghasilkan bahan 'semulajadi', ia datang dengan batasan yang serius:
· Bahan mentah yang terhad — bekalan bergantung kepada ketersediaan ternakan dan turun naik bermusim
· Pengekstrakan kompleks — beberapa pencucian pelarut, rawatan enzimatik dan langkah kromatografi diperlukan
· Ketulenan tidak konsisten — sisa protein dan bahan cemar yang berasal dari haiwan sukar disingkirkan
· Risiko penularan penyakit — bahan bersumberkan haiwan membawa kebimbangan patogen yang berpotensi
· Kos terlarang — volum pengeluaran adalah kecil, mengehadkan penggunaan kepada aplikasi perubatan khusus
Kejayaan itu datang pada tahun 1980-an apabila penyelidik membangunkan kaedah penapaian mikrob untuk menghasilkan asid hyaluronik pada skala. Menjelang awal 2000-an, penapaian telah menjadi kaedah pengeluaran yang dominan. Hari ini, lebih 99% daripada natrium hyaluronat dunia dihasilkan melalui penapaian bakteria — satu anjakan yang mengubah ramuan yang dahulunya eksotik ini kepada bahan mentah yang boleh diakses secara meluas yang menjanakan pasaran global berbilion dolar.
Langkah 1 — Pemilihan Terikan: Asas Kualiti
Setiap kumpulan natrium hyaluronat bermula dengan satu keputusan: mikroorganisma manakah yang akan menghasilkannya?
Kuda Kerja Tradisional: Streptococcus zooepidemicus
Organisma pengeluaran yang paling banyak digunakan ialah Streptococcus zooepidemicus , subspesies bukan patogenik Streptococcus equi . Bakteria ini secara semula jadi mensintesis kapsul polisakarida yang terdiri daripada asid hyaluronik, menjadikannya kilang biologi yang cekap. Strain industri telah dipilih dengan teliti dan dilemahkan selama beberapa dekad untuk menghilangkan aktiviti hemolitik sambil memaksimumkan hasil HA.
Kelebihan strain streptokokus adalah rekod prestasinya yang terbukti: mereka boleh menghasilkan HA berat molekul tinggi (selalunya melebihi 1–2 MDa) pada titer 2.5–7 g/L dalam keadaan penapaian yang dioptimumkan.
Hos Generasi Seterusnya: Alternatif Kelas GRAS
Oleh kerana spesies streptokokus membawa kebimbangan yang wujud tentang potensi pencemaran endotoksin daripada saudara patogen, industri telah melabur banyak dalam perumah alternatif 'GRAS' (Diiktiraf Secara Umum Sebagai Selamat):
· Bacillus subtilis — Strain rekombinan yang menyatakan gen hasA (hyaluronan synthase) daripada streptokokus, digabungkan dengan gen prekursor asli ( tuaD , gtaB , hasB ). Novozymes terutamanya membangunkan proses B. subtilis yang menghasilkan sehingga 5 g/L HA dengan berat molekul 1–1.2 MDa dalam media berasaskan sukrosa.
· Lactococcus lactis — Bakteria asid laktik gred makanan. Melalui sistem ekspresi terkawal nisin (NICE), penyelidik mencapai hasil HA sebanyak 1.8 g/L dalam bioreaktor berudara.
· Escherichia coli — Strain kejuruteraan yang menyatakan pmHAS daripada Pasteurella multocida telah mencapai hasil sehingga 3.8 g/L dengan berat molekul sehingga 1.5 MDa.
· Streptococcus thermophilus — Termofil bukan patogenik yang berkaitan dengan tenusu yang boleh menghasilkan HA daripada laktosa, membuka kemungkinan menarik untuk aplikasi gred makanan.
Mengapa ini penting untuk produk anda: Organisma hos menentukan profil keselamatan garis dasar, julat berat molekul yang boleh dicapai dan kerumitan penulenan hiliran. Strategi pemilihan ketegangan pengeluar mendedahkan banyak tentang komitmen mereka terhadap kualiti dan pematuhan peraturan.
Langkah 2 — Penapaian: Tempat Molekul Dilahirkan
Setelah terikan yang betul dipilih dan ditanam melalui kereta benih (biasanya 3 peringkat dengan pengembangan 10x pada setiap peringkat), penapaian pengeluaran bermula.
Persekitaran Penapaian
Bakteria diinokulasi ke dalam bioreaktor steril berskala besar yang mengandungi medium kultur yang dirumus dengan teliti:
· Sumber karbon: Glukosa atau sukrosa (biasanya 25–50 g/L) — blok binaan untuk sintesis rantai HA
· Sumber nitrogen: Ekstrak yis dan/atau pepton (30–60 g/L) — menyokong pertumbuhan sel dan metabolisme
· Mineral dan garam: Fosfat, magnesium, kalium dan unsur surih (kira-kira 11 g/L)
· Pengudaraan: 2.0 VVM (isipadu udara setiap isipadu cecair seminit) udara steril — walaupun S. zooepidemicus ialah anaerobik fakultatif, oksigen membantu menjana pengurangan setara yang diperlukan untuk sintesis HA
Parameter Proses Kritikal
Parameter |
Nilai Biasa |
Kesan pada Produk |
Suhu |
37°C |
Mempengaruhi kadar pertumbuhan dan aktiviti enzim |
pH |
7.0 (dikawal dengan NaOH) |
Mempengaruhi berat molekul dan hasil |
Oksigen terlarut |
Diudara pada 2.0 VVM |
Menyokong aktiviti metabolik |
Tempoh penapaian |
24–48 jam |
Menentukan titer akhir dan taburan MW |
Batch lwn. Fed-Batch: Keputusan Utama
Mod penapaian memberi kesan ketara kepada output:
· Penapaian kelompok: Lebih mudah dikendalikan, titer biasa sekitar 2.5 g/L selepas 24 jam
· Penapaian kumpulan makan: Nutrien disuap secara berperingkat, mencapai titer 5.0 g/L atau lebih tinggi, dengan kawalan yang lebih baik ke atas pengagihan berat molekul
· Penapaian berterusan: Pendekatan yang muncul dengan potensi untuk produktiviti yang lebih tinggi, walaupun kurang digunakan secara industri
Mengapa ini penting untuk produk anda: Langkah penapaian ialah di mana pengagihan berat molekul produk akhir sebahagian besarnya ditentukan. Suhu, pH, pengudaraan dan strategi penyusuan semuanya mempengaruhi sama ada HA yang terhasil mempunyai berat molekul 50 kDa (sesuai untuk penembusan kulit) atau 2.5 MDa (sesuai untuk aplikasi viskoelastik seperti pembedahan oftalmik). Kawalan penapaian yang konsisten ialah perbezaan antara kebolehpercayaan kelompok ke kelompok dan variasi kualiti yang tidak dapat diramalkan.
Langkah 3 — Pemulihan & Pemurnian: Kesesakan Kualiti
Apabila penapaian tamat, anda mempunyai sup kompleks yang mengandungi asid hyaluronik, sel bakteria, protein sisa, asid nukleik, asid organik, dan komponen sederhana terpakai. Mengubah ini menjadi produk tulen, selamat, mematuhi spesifikasi memerlukan lata penulenan yang canggih.
Penyingkiran Sel
Langkah pertama ialah mengasingkan supernatan yang kaya dengan HA daripada biojisim bakteria:
1. Sentrifugasi timbunan cakera — Mengeluarkan kira-kira 97% sel, menghasilkan aliran pepejal basah dan supernatan yang jelas
2. Penapisan mikro mati (0.22 μm) — Menangkap sisa sel, memastikan turasan bebas zarah
Kepekatan dan Diafiltrasi
Turasan yang telah dijelaskan kemudiannya melalui penapisan aliran tangensial (TFF) menggunakan membran dengan potongan berat molekul (MWCO) biasanya pada 100 kDa:
· Polimer HA (lebih besar daripada 100 kDa) dikekalkan oleh membran
· Molekul kecil — garam, sisa gula, laktat, asetat — melaluinya
· Pelbagai kitaran diafiltrasi dengan air ternyahion mengurangkan lagi tahap kekotoran
· Hasil produk dalam langkah ini: kira-kira 96%
Penyingkiran Protein dan Asid Nukleik
Di sinilah pembezaan gred produk menjadi kritikal:
· Penjerapan karbon teraktif — Lajur karbon teraktif berbutir (GAC) mengikat sisa protein, asid nukleik, pigmen dan kekotoran organik lain sambil membenarkan ~99% HA melalui
· Rawatan enzimatik — Sesetengah pengeluar menggunakan protease untuk merendahkan sisa protein sebelum penapisan
· Langkah ultraturasan tambahan — Kurangkan lagi kandungan protein untuk memenuhi had farmakope
Kerpasan dan Pemulihan
Larutan HA yang telah disucikan kemudiannya dimendakan:
· Kerpasan alkohol — Penambahan etanol atau isopropanol (biasanya kepada ~42% v/v kepekatan akhir) menyebabkan HA memendakan sebagai jisim putih berserabut
· Sentrifugasi bakul — Mengasingkan mendakan HA daripada supernatan alkohol
· Mencuci — Mendakan dibasuh dengan alkohol tambahan untuk membuang sisa garam dan kekotoran
· Hasil kerpasan: kira-kira 95%
Titik Perbezaan Gred
Di sinilah laluan pembuatan berbeza berdasarkan aplikasi sasaran:
Parameter Kualiti |
Gred Kosmetik |
Gred Makanan |
Gred Oftalmik/Suntikan |
Kandungan protein |
≤0.5% |
≤0.5% |
≤0.1% (Farmakopoeia Eropah) |
Tahap endotoksin |
Kawalan standard |
Kawalan standard |
<0.05–0.5 EU/mg |
Pemurnian tambahan |
Standard |
Standard |
TFF lanjutan (1000 kDa MWCO), diafiltrasi WFI, penapisan steril |
Kaedah pengeringan |
Pengeringan semburan boleh diterima |
Pengeringan semburan boleh diterima |
Liofilisasi (pengeringan beku) diutamakan |
Jaminan kemandulan |
Tidak diperlukan |
Tidak diperlukan |
0.22 μm penapisan steril + pemprosesan aseptik |
Untuk gred oftalmik dan boleh disuntik, kira-kira 10% daripada mendakan HA yang telah disucikan boleh dialihkan kepada garis penulenan ultra-halus tambahan yang melibatkan langkah TFF kedua pada 1000 kDa MWCO, diafiltrasi dengan air untuk suntikan (WFI), penapisan steril dan liofilisasi.
Mengapa ini penting untuk produk anda: Pembersihan ialah satu-satunya langkah yang paling penting dalam menentukan kualiti produk akhir. Penyingkiran protein yang tidak mencukupi membawa kepada risiko imunogenik. Kawalan endotoksin yang tidak mencukupi menjadikan bahan tidak sesuai untuk kegunaan suntikan atau oftalmik. Keupayaan penulenan pengeluar — bukan volum penapaian mereka — selalunya merupakan hambatan sebenar dan pembeza yang paling bermakna.
Langkah 4 — Pengeringan, Pengilangan & Pembungkusan: Sentuhan Terakhir
Mendakan atau larutan HA yang telah disucikan mesti ditukar kepada bentuk pepejal yang stabil dan mudah dikendalikan.
Kaedah Pengeringan
Kaedah |
Suhu |
Kebaikan |
Keburukan |
Terbaik Untuk |
Sembur pengeringan |
Tinggi (150–200°C masuk) |
Cepat, cekap, kos rendah |
Degradasi terma HA-MW tinggi |
Kosmetik/gred makanan |
Pengeringan vakum |
Sederhana (40–60°C) |
Lebih lembut pada berat molekul |
Lebih perlahan, kurang seragam |
Farmaseutikal am |
Liofilisasi (pengeringan beku) |
Rendah (−20°C hingga −40°C) |
Pemeliharaan MW terbaik, keterlarutan yang sangat baik |
Kos tertinggi, kitaran terpanjang |
Gred boleh suntikan/oftalmik |
Pilihan kaedah pengeringan secara langsung mempengaruhi:
· Pengekalan berat molekul — Suhu tinggi boleh memutuskan rantai polimer, mengurangkan MW
· Kadar pelarutan — Produk terliofilkan larut lebih cepat dan lebih lengkap
· Kandungan lembapan — Pengeringan yang betul memastikan kestabilan semasa penyimpanan (biasanya penurunan berat badan <10% semasa pengeringan)
· Ciri serbuk — Saiz zarah, kebolehliran dan ketumpatan pukal
Pengilangan dan Pengayak
Selepas pengeringan, bahan dikisar (selalunya menggunakan pengilangan jet untuk meminimumkan degradasi haba) dan diayak untuk mencapai pengedaran saiz zarah yang seragam. Langkah ini memastikan kebolehliran dan tingkah laku pembubaran yang konsisten dalam perumusan hiliran.
Pembungkusan
Pembungkusan akhir mengikut protokol yang ketat:
· Beg polietilena dua lapisan aseptik di bawah atmosfera nitrogen (untuk gred farmaseutikal)
· Pembungkusan kalis lembapan standard untuk gred kosmetik dan makanan
· Cadangan penyimpanan: tertutup, dilindungi daripada cahaya dan kelembapan; gred farmaseutikal selalunya disimpan pada suhu 2–8°C
Mengapa ini penting untuk produk anda: Pengeringan yang tidak betul boleh menurunkan berat molekul — harta yang anda mungkin bayar premium. Pembungkusan yang tidak mencukupi membawa kepada penyerapan lembapan, penggumpalan dan pertumbuhan mikrob semasa penyimpanan. Ini mungkin kelihatan seperti langkah akhir yang 'membosankan', tetapi ia adalah tempat di mana produk yang sangat baik boleh dikompromi.
Cara Menilai Pengeluar Sodium Hyaluronate
Memahami proses pembuatan memberi anda rangka kerja yang berkuasa untuk menilai bakal pembekal. Berikut ialah lima dimensi kritikal untuk dinilai:
1. Portfolio Terikan dan Pengurusan Keselamatan
· Adakah pengilang menggunakan terikan yang dicirikan dengan baik dan dilemahkan?
· Adakah mereka telah melabur dalam hos kelas GRAS (cth, B. subtilis ) untuk jaminan keselamatan tambahan?
· Bolehkah mereka menyediakan dokumentasi tentang ujian keselamatan terikan?
2. Skala Penapaian dan Konsistensi Kelompok
· Apakah kapasiti penapaian mereka? (Kemudahan bertaraf dunia mengendalikan reaktor 30–4000 L dengan berbilang barisan pengeluaran)
· Adakah mereka menggunakan kumpulan makan atau penapaian berterusan lanjutan untuk konsistensi yang lebih baik?
· Apakah pekali berat molekul kumpulan-ke-kelompok mereka bagi variasi?
· Bolehkah mereka menghasilkan dengan pasti merentas spektrum berat molekul penuh (dari 5 kDa hingga 2.5+ MDa)?
3. Keupayaan Pemurnian
· Bolehkah mereka mencapai ketulenan gred farmakope (protein ≤0.1%, endotoksin <0.05 EU/mg)?
· Adakah mereka mempunyai talian penulenan khusus untuk gred aplikasi yang berbeza?
· Apakah kapasiti ultraturasan dan diafiltrasi mereka?
4. Sistem Kualiti dan Pensijilan
· ISO 13485 (pengurusan kualiti peranti perubatan)?
· Pemfailan CEP/DMF dengan agensi kawal selia (FDA, EMA)?
· Pensijilan COSMOS untuk kosmetik semulajadi/organik?
· Pematuhan HALAL, SGS, cGMP?
· Kebolehkesanan kelompok penuh dan Sijil Analisis (COA) untuk setiap lot?
5. Sokongan Teknikal dan Penyesuaian
· Bolehkah mereka menyesuaikan berat molekul mengikut keperluan aplikasi khusus anda?
· Adakah mereka menawarkan gred yang berbeza (kosmetik, makanan, oftalmik, suntikan) daripada platform pembuatan yang sama?
· Bolehkah mereka menyediakan sokongan kawal selia untuk pendaftaran produk anda dalam pasaran sasaran?
Bendera merah untuk diperhatikan: Ketidakupayaan untuk menyediakan COA yang lengkap, tiada kebolehkesanan kelompok-ke-kelompok, ketiadaan ujian endotoksin, penerangan yang tidak jelas tentang sumber terikan, atau pergantungan pada pembuatan pihak ketiga tanpa pengawasan kualiti langsung.
Kelebihan Pembuatan: Mengapa Kepakaran Proses Penting
Perjalanan daripada satu sel bakteria kepada satu kilogram serbuk natrium hyaluronat gred farmaseutikal melibatkan ratusan langkah terkawal, setiap satu membawa potensi sama ada untuk mengekalkan atau menjejaskan kualiti produk.
Penapaian menentukan asas molekul. Pemurnian mentakrifkan sempadan keselamatan. Pengeringan dan pembungkusan menentukan realiti jangka hayat. Dan sistem kualiti yang menggabungkan segala-galanya menentukan sama ada anda boleh mempercayai setiap kumpulan yang tiba di pintu anda.
Inilah sebabnya mengapa memilih pengilang dengan kepakaran proses yang mendalam — bukan sekadar harga yang kompetitif — amat penting untuk kejayaan produk anda.
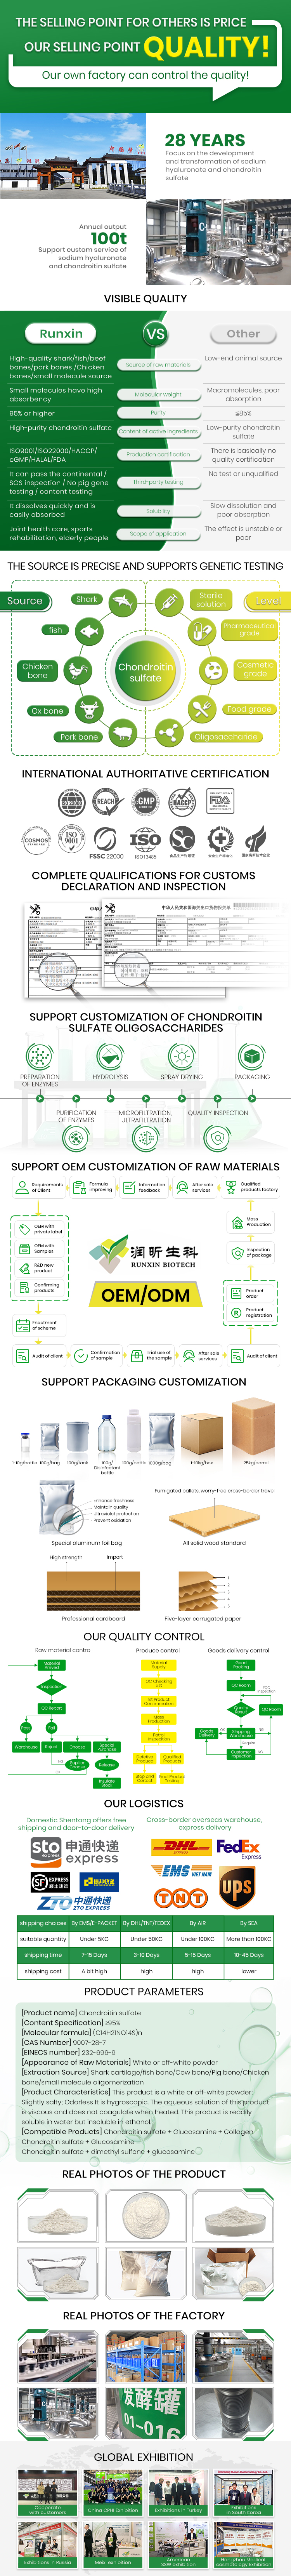
Syarikat seperti Bioteknologi Shandong Runxin menunjukkan rupa pembuatan SH bertaraf dunia dalam amalan. Dengan 28 tahun penyelidikan dan pengeluaran asid hyaluronik yang berdedikasi, Runxin mengendalikan platform pembuatan bersepadu sepenuhnya — daripada pembangunan terikan melalui penapaian, penulenan, pengeringan dan pembungkusan — sepenuhnya secara dalaman. Kemudahan mereka memberikan kapasiti pengeluaran harian melebihi 100,000 unit, disokong oleh portfolio pensijilan komprehensif termasuk ISO 13485, CE, DMF (036368), COSMOS, HALAL, SGS dan cGMP. Pengalaman eksport yang merangkumi 34 negara menunjukkan jenis kelancaran peraturan dan konsistensi kualiti yang diperlukan oleh jenama global.
Dalam pasaran di mana natrium hyaluronat telah menjadi bahan komoditi, pembezanya bukan hanya molekul itu sendiri — ia adalah kedalaman kepakaran pembuatan di sebalik setiap kumpulan. Sama ada anda merumuskan serum penjagaan kulit premium, membangunkan penyelesaian oftalmik, atau menskalakan suplemen kesihatan bersama, proses pembuatan adalah di mana kualiti dibina atau direka bentuk.
Pilih pengilang anda dengan berhati-hati semasa anda memilih formulasi anda.
Mencari pembekal natrium hyaluronat yang boleh dipercayai? Hubungi Runxin Biotechnology untuk mengetahui lebih lanjut tentang keupayaan pembuatan spektrum penuh kami, daripada gred kosmetik kepada natrium hyaluronat gred suntikan, disokong oleh kepakaran penapaian selama 28 tahun dan pematuhan peraturan global.