Якщо ви коли-небудь дивилися на список інгредієнтів вашої сироватки, очних крапель або добавки для суглобів, швидше за все, ви бачили «гіалуронат натрію» — стабільну форму гіалуронової кислоти, розчинну у воді. Але чи замислювалися ви коли-небудь про те, як ця дивовижна молекула насправді створюється?
Відповідь важливіша, ніж ви думаєте. Виробничий процес не лише визначає вартість сировини — він безпосередньо впливає на чистоту, розподіл молекулярної маси, безпеку та, зрештою, на ефективність інгредієнта у вашому кінцевому продукті.
Цей посібник розповідає про повний процес виробництва гіалуронату натрію, від вибору сорту до готового порошку, і пояснює, чому кожен крок має значення, якщо ви берете цей інгредієнт для фармацевтичного, косметичного, харчового або промислового застосування.
Коротка історія: від півнячих гребінців до біореакторів
Історія гіалуронової кислоти починається в 1934 році, коли офтальмолог Колумбійського університету Карл Майєр і його асистент Джон Палмер виділили новий полісахарид із склоподібного тіла великої рогатої худоби. Вони назвали це «гіалуронова кислота» — поєднання грецького «hyalos» (скло/склоподібне тіло) з «уроновою кислотою».
Протягом наступних кількох десятиліть екстракція з тваринних тканин була єдиним виходом. Основними джерелами були півнячі гребені (містять приблизно 0,3–0,8% гіалуронової кислоти за вагою), склоподібне тіло великої рогатої худоби та акулячий хрящ. Хоча цей підхід дав «природну» речовину, він мав серйозні обмеження:
· Дефіцитна сировина — постачання залежало від наявності худоби та сезонних коливань
· Комплексна екстракція — потрібні були численні промивки розчинником, ферментативна обробка та хроматографічні етапи
· Непостійна чистота — залишкові білки та забруднювачі тваринного походження було важко видалити
· Ризик передачі захворювання — матеріали тваринного походження несуть занепокоєння щодо потенційних патогенів
· Надмірно висока вартість — обсяги виробництва були крихітними, що обмежувало використання лише в нішевих медичних додатках
Прорив стався у 1980-х роках, коли дослідники розробили методи мікробної ферментації для виробництва гіалуронової кислоти в масштабах. До початку 2000-х рр. ферментація стала домінуючим способом виробництва. Сьогодні понад 99% гіалуронату натрію у світі виробляється за допомогою бактеріальної ферментації — це зміна, яка перетворила цей колись екзотичний інгредієнт на широкодоступну сировину, яка живить багатомільярдний світовий ринок.
Крок 1 — Вибір штаму: основа якості
Кожна партія гіалуронату натрію починається з одного рішення: який мікроорганізм буде його виробляти?
Традиційна робоча конячка: Streptococcus zooepidemicus
Найпоширенішим виробничим організмом є Streptococcus zooepidemicus , непатогенний підвид Streptococcus equi . Ця бактерія природним чином синтезує полісахаридну капсулу, що складається з гіалуронової кислоти, що робить її ефективною біологічною фабрикою. Промислові штами були ретельно відібрані та послаблені протягом десятиліть для усунення гемолітичної активності при максимальному збільшенні виходу ГК.
Перевагою стрептококових штамів є їх підтверджена історія: вони надійно продукують високомолекулярну ГК (часто перевищує 1–2 МДа) у титрах 2,5–7 г/л в оптимізованих умовах бродіння.
Хости наступного покоління: альтернативи класу GRAS
Оскільки види стрептококів викликають занепокоєння щодо потенційного зараження ендотоксинами від патогенних родичів, галузь інвестувала значні кошти в альтернативні хости 'GRAS' (загалом визнані безпечними):
· Bacillus subtilis — рекомбінантні штами, що експресують ген hasA (гіалуронансинтазу) зі стрептококів у поєднанні з нативними генами-попередниками ( tuaD , gtaB , hasB ). Зокрема, Novozymes розробив процес B. subtilis , який дає до 5 г/л ГК з молекулярною масою 1–1,2 МДа в середовищах на основі сахарози.
· Lactococcus lactis — харчова молочнокисла бактерія. Завдяки низиноконтрольованій системі експресії (NICE) дослідники досягли виходу ГК 1,8 г/л в аерованих біореакторах.
· Escherichia coli — сконструйовані штами, що експресують pmHAS з Pasteurella multocida, досягли врожайності до 3,8 г/л з молекулярною масою до 1,5 МДа.
· Streptococcus thermophilus — пов’язаний з молочними продуктами непатогенний термофіл, який може виробляти ГК з лактози, що відкриває цікаві можливості для застосування в харчових продуктах.
Чому це важливо для вашого продукту: організм господаря визначає базовий профіль безпеки, досяжний діапазон молекулярної маси та складність подальшого очищення. Стратегія вибору штаму виробника показує багато чого про його прихильність до якості та дотримання нормативних вимог.
Крок 2 — Ферментація: де народжуються молекули
Після того, як правильний штам вибрано та культивовано через посівний механізм (зазвичай 3 етапи з 10-кратним розширенням на кожному рівні), починається виробнича ферментація.
Середовище ферментації
Бактерії інокулюють у великі стерильні біореактори, що містять ретельно розроблене культуральне середовище:
· Джерело вуглецю: глюкоза або сахароза (зазвичай 25–50 г/л) — будівельний матеріал для синтезу ланцюга ГК
· Джерело азоту: дріжджовий екстракт та/або пептон (30–60 г/л) — підтримка росту та метаболізму клітин
· Мінерали та солі: фосфат, магній, калій і мікроелементи (приблизно 11 г/л)
· Аерація: 2,0 VVM (об’єм повітря на об’єм рідини за хвилину) стерильного повітря — хоча S. zooepidemicus є факультативним анаеробом, кисень допомагає генерувати відновні еквіваленти, необхідні для синтезу ГК
Критичні параметри процесу
Параметр |
Типове значення |
Вплив на продукт |
температура |
37°C |
Впливає на швидкість росту і активність ферментів |
pH |
7,0 (контроль NaOH) |
Впливає на молекулярну масу і вихід |
Розчинений кисень |
Аерація 2,0 ВВМ |
Підтримує метаболічну активність |
Тривалість бродіння |
24–48 годин |
Визначає кінцевий титр і розподіл молекулярної маси |
Пакет проти Fed-Batch: ключове рішення
Режим бродіння істотно впливає на вихід:
· Періодична ферментація: простіше в експлуатації, типові титри близько 2,5 г/л через 24 години
· Порційна ферментація з підживленням: поживні речовини подаються поступово, досягаючи титру 5,0 г/л або вище, з кращим контролем розподілу молекулярної маси
· Безперервна ферментація: новий підхід із потенціалом ще більшої продуктивності, хоча й рідше використовується в промисловості
Чому це важливо для вашого продукту: на стадії бродіння значною мірою визначається розподіл молекулярної маси кінцевого продукту. Температура, рН, аерація та стратегія живлення впливають на те, чи буде отримана ГК мати молекулярну масу 50 кДа (придатна для проникнення через шкіру) чи 2,5 МДа (ідеальна для в’язкопружних застосувань, таких як офтальмологічна хірургія). Послідовний контроль бродіння — це різниця між надійністю від партії до партії та непередбачуваною зміною якості.
Крок 3 — Відновлення та очищення: вузьке місце якості
Після завершення бродіння ви отримуєте складний бульйон, що містить гіалуронову кислоту, бактеріальні клітини, залишкові білки, нуклеїнові кислоти, органічні кислоти та компоненти відпрацьованого середовища. Щоб перетворити його на чистий, безпечний продукт, який відповідає специфікаціям, потрібен складний каскад очищення.
Видалення клітин
Першим кроком є відділення супернатанту, багатого на ГК, від бактеріальної біомаси:
1. Дискове центрифугування — видаляє приблизно 97% клітин, утворюючи вологий потік твердих речовин і освітлений супернатант
2. Тупикова мікрофільтрація (0,22 мкм) — вловлює залишкові клітини, забезпечуючи фільтрат без часток
Концентрування та діафільтрація
Освітлений фільтрат потім проходить через фільтрацію тангенціального потоку (TFF) з використанням мембрани з відсіканням молекулярної маси (MWCO), як правило, при 100 кДа:
· Полімер ГК (який значно перевищує 100 кДа) утримується мембраною
· Малі молекули — солі, залишкові цукру, лактат, ацетат — проходять
· Кілька циклів діафільтрації з деіонізованою водою додатково знижують рівень домішок
· Вихід продукту на цьому етапі: приблизно 96%
Видалення білків і нуклеїнових кислот
Саме тут диференціація класу продукту стає критичною:
· Адсорбція активованого вугілля — колонки з гранульованим активованим вугіллям (GAC) зв’язують залишкові білки, нуклеїнові кислоти, пігменти та інші органічні домішки, пропускаючи ~99% ГК
· Ферментативна обробка — деякі виробники використовують протеази для розкладання залишкових білків перед фільтрацією
· Додаткові етапи ультрафільтрації — Подальше зниження вмісту білка до фармакопейних обмежень
Опади та відновлення
Потім очищений розчин ГК осаджують:
· Осадження спиртом — додавання етанолу або ізопропанолу (зазвичай до кінцевої концентрації ~42 об./об.) призводить до випадання ГК у вигляді волокнистої білої маси.
· Центрифугування в кошику — відокремлює осад ГК від супернатанту спирту
· Промивання — Осад промивають додатковим спиртом для видалення залишкових солей і домішок
· Вихід опадів: приблизно 95%
Точка розходження оцінок
Тут шляхи виробництва розходяться залежно від цільового застосування:
Параметр якості |
Косметичний клас |
Food Grade |
Офтальмологічний/ін'єкційний клас |
Вміст білка |
≤0,5% |
≤0,5% |
≤0,1% (Європейська фармакопея) |
Рівень ендотоксину |
Стандартний контроль |
Стандартний контроль |
<0,05–0,5 EU/мг |
Додаткове очищення |
Стандартний |
Стандартний |
Розширена TFF (1000 кДа MWCO), діафільтрація WFI, стерильна фільтрація |
Спосіб сушіння |
Розпилювальна сушка прийнятна |
Розпилювальна сушка прийнятна |
Бажано ліофілізацію (сушіння заморожуванням). |
Гарантія стерильності |
Не вимагається |
Не вимагається |
0,22 мкм стерильна фільтрація + асептична обробка |
Для офтальмологічних та ін’єкційних сортів приблизно 10% очищеного осаду ГК може бути направлено на додаткову лінію ультратонкого очищення, що включає другий етап TFF при 1000 кДа MWCO, діафільтрацію водою для ін’єкцій (WFI), стерильну фільтрацію та ліофілізацію.
Чому це важливо для вашого продукту: очищення є єдиним найбільш послідовним кроком у визначенні якості кінцевого продукту. Неадекватне видалення білка призводить до ризику імуногенності. Недостатній контроль ендотоксинів робить матеріал непридатним для ін’єкцій або офтальмологічного використання. Здатність виробника до очищення, а не його обсяг ферментації, часто є справжнім вузьким місцем і найбільш значущою відмінністю.
Крок 4 — Сушка, подрібнення та пакування: останній штрих
Очищений осад або розчин ГК необхідно перетворити на стабільну тверду форму, яку легко використовувати.
Методи сушіння
метод |
температура |
плюси |
мінуси |
Найкраще для |
Сушка розпиленням |
Високий (150–200°C на вході) |
Швидко, ефективно, недорого |
Термічна деградація високомолекулярних ГК |
Косметичний/харчовий |
Вакуумна сушка |
Помірний (40–60°C) |
Ніжний за молекулярною масою |
Повільніше, менш рівномірно |
Загальнофармацевтичний |
Ліофілізація (сушіння заморожуванням) |
Низький (від −20°C до −40°C) |
Найкраще збереження молекулярної маси, відмінна розчинність |
Найвища вартість, найдовший цикл |
Ін'єкційний/офтальмологічний клас |
Вибір способу сушіння безпосередньо впливає на:
· Збереження молекулярної маси — високі температури можуть розірвати полімерні ланцюги, зменшуючи молекулярну масу
· Швидкість розчинення — ліофілізовані продукти розчиняються швидше та повніше
· Вміст вологи — належне сушіння забезпечує стабільність під час зберігання (зазвичай <10% втрати ваги при сушінні)
· Характеристики порошку — Розмір частинок, сипучість і насипна щільність
Подрібнення та просіювання
Після сушіння матеріал подрібнюють (часто з використанням струминного помелу для мінімізації термічної деградації) і просівають для досягнення рівномірного розподілу частинок за розміром. Цей крок забезпечує постійну текучість і поведінку розчинення в наступній композиції.
Упаковка
Остаточне пакування відповідає суворим протоколам:
· Асептичні двошарові поліетиленові пакети в атмосфері азоту (для фармацевтичного класу)
· Стандартна вологостійка упаковка для косметичних і харчових марок
· Рекомендації щодо зберігання: герметично закриті, захищені від світла та вологи; фармацевтичний сорт часто зберігається при 2–8°C
Чому це важливо для вашого продукту: неправильне сушіння може погіршити молекулярну масу — саме те властивість, за яке ви, можливо, платите більше. Невідповідна упаковка призводить до поглинання вологи, злипання та зростання мікробів під час зберігання. Ці завершальні кроки можуть здатися «нудними», але це те, де відмінний продукт може бути під загрозою.
Як оцінити виробника гіалуронату натрію
Розуміння виробничого процесу дає вам потужну основу для оцінки потенційних постачальників. Ось п’ять критичних параметрів для оцінки:
1. Портфоліо штамів і управління безпекою
· Чи використовує виробник добре охарактеризовані, ослаблені штами?
· Чи інвестували вони в хости класу GRAS (наприклад, B. subtilis ) для додаткової гарантії безпеки?
· Чи можуть вони надати документацію щодо випробувань безпеки штаму?
2. Масштаб ферментації та консистенція партії
· Яка їх бродильна здатність? (На заводах світового класу працюють реактори об’ємом 30–4000 л із кількома виробничими лініями)
· Чи використовують вони періодичне бродіння з підживленням або розширену безперервну ферментацію для кращої консистенції?
· Який їх коефіцієнт варіації молекулярної маси від партії до партії?
· Чи можуть вони надійно виробляти у всьому спектрі молекулярної маси (від 5 кДа до 2,5+ МДа)?
3. Можливість очищення
· Чи можуть вони досягти фармакопейної чистоти (білок ≤0,1%, ендотоксин <0,05 EU/мг)?
· Чи є у них спеціальні лінії очищення для різних ступенів застосування?
· Яка їх ультрафільтраційна та діафільтраційна здатність?
4. Система якості та сертифікати
· ISO 13485 (управління якістю медичних виробів)?
· Заявки CEP/DMF до регуляторних органів (FDA, EMA)?
· Сертифікація COSMOS для натуральної/органічної косметики?
· Відповідність HALAL, SGS, cGMP?
· Повна відстежуваність партії та Сертифікат аналізу (COA) для кожної партії?
5. Технічна підтримка та налаштування
· Чи можуть вони налаштувати молекулярну масу відповідно до ваших конкретних потреб?
· Чи пропонують вони різні сорти (косметичні, харчові, офтальмологічні, ін’єкційні) від однієї виробничої платформи?
· Чи можуть вони надати регуляторну підтримку для реєстрації вашого продукту на цільових ринках?
Червоні прапорці, на які варто звернути увагу: неможливість надати повний сертифікат автентичності, відсутність відстеження від партії до партії, відсутність тестування на ендотоксини, нечіткі описи джерел штамів або залежність від стороннього виробництва без прямого контролю якості.
Виробнича перевага: чому важливий досвід процесу
Шлях від однієї бактеріальної клітини до кілограма порошку гіалуронату натрію фармацевтичного класу складається з сотень контрольованих кроків, кожен з яких може або зберегти, або погіршити якість продукту.
Ферментація визначає молекулярну основу. Очищення визначає межу безпеки. Сушка та упаковка визначають реальний термін зберігання. А система якості, яка об’єднує все разом, визначає, чи можете ви довіряти кожній партії, яка надходить до ваших дверей.
Ось чому вибір виробника з глибоким досвідом процесу, а не лише конкурентоспроможна ціна, має таке важливе значення для успіху вашого продукту.
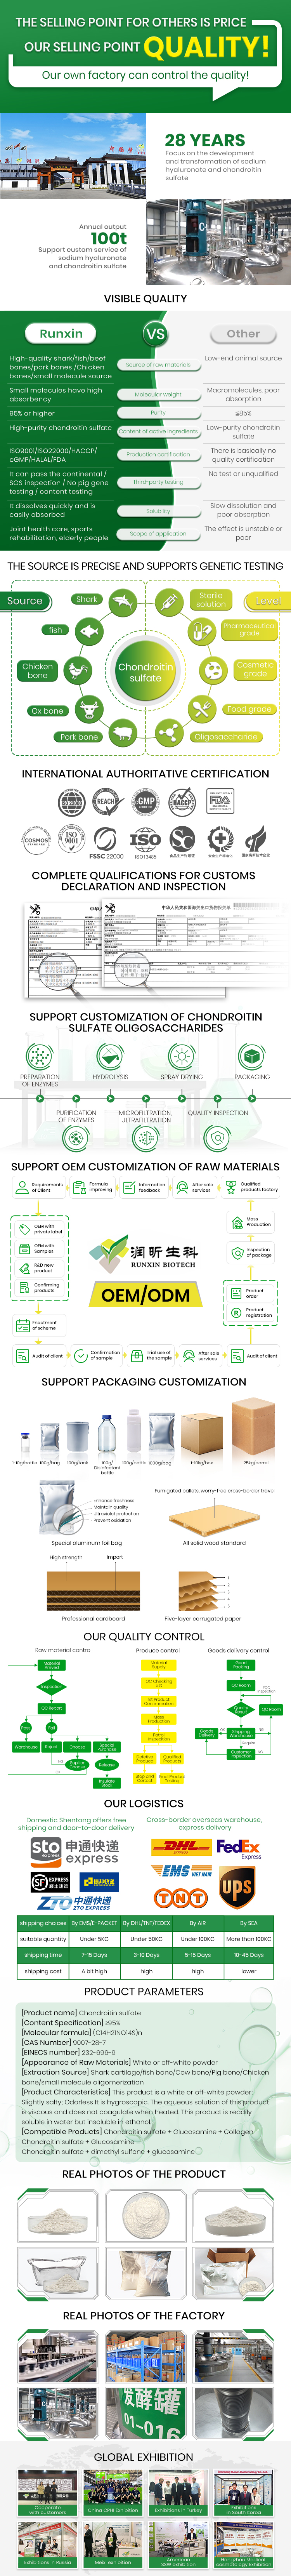
Такі компанії, як Shandong Runxin Biotechnology, є прикладом того, як на практиці виглядає виробництво SH світового рівня. Завдяки 28 рокам цілеспрямованих досліджень і виробництва гіалуронової кислоти Runxin використовує повністю інтегровану виробничу платформу — від розробки штаму до ферментації, очищення, сушіння та пакування — повністю власне. Їхнє підприємство забезпечує щоденну виробничу потужність, що перевищує 100 000 одиниць, що підтримується комплексним портфоліо сертифікацій, включаючи ISO 13485, CE, DMF (036368), COSMOS, HALAL, SGS та cGMP. Досвід експорту, що охоплює 34 країни, демонструє те, що світові бренди потребують плавності регулювання та стабільності якості.
На ринку, де гіалуронат натрію став товарним інгредієнтом, відмінною рисою є не лише сама молекула — це глибина виробничого досвіду, що стоїть за кожною партією. Незалежно від того, чи створюєте ви преміальну сироватку для догляду за шкірою, розробляєте офтальмологічний розчин чи масштабуєте добавку для здоров’я суглобів, виробничий процес – це те, де якість або вбудована, або розроблена.
Вибирайте виробника так само ретельно, як і форму.
Шукаєте надійного постачальника гіалуронату натрію? Зв’яжіться з Runxin Biotechnology, щоб дізнатися більше про наші виробничі можливості повного спектру, від косметичного до ін’єкційного гіалуронату натрію, підкріпленого 28-річним досвідом ферментації та дотриманням глобальних нормативних вимог.