Si alguna vez ha mirado la lista de ingredientes de su suero, gotas para los ojos o suplemento para las articulaciones, es probable que haya visto el 'hialuronato de sodio', la forma salina estable y soluble en agua del ácido hialurónico. Pero ¿alguna vez te has preguntado cómo se produce realmente esta notable molécula?
La respuesta importa más de lo que piensas. El proceso de fabricación no solo determina el costo de la materia prima: afecta directamente la pureza, la distribución del peso molecular, la seguridad y, en última instancia, el rendimiento del ingrediente en el producto final.
Esta guía recorre todo el proceso de fabricación del hialuronato de sodio, desde la selección de la cepa hasta el polvo terminado, y explica por qué cada paso es importante si obtiene este ingrediente para aplicaciones farmacéuticas, cosméticas, alimentarias o industriales.
Una breve historia: de los panales de gallo a los biorreactores
La historia del ácido hialurónico comienza en 1934, cuando el oftalmólogo Karl Meyer de la Universidad de Columbia y su asistente John Palmer aislaron un nuevo polisacárido del humor vítreo bovino. Lo llamaron 'ácido hialurónico', combinando el griego 'hyalos' (vidrio/vítreo) con 'ácido urónico'.
Durante las siguientes décadas, la extracción de tejidos animales fue la única opción. Las fuentes principales fueron las crestas de gallo (que contienen aproximadamente entre un 0,3 % y un 0,8 % de ácido hialurónico en peso), cuerpos vítreos de bovinos y cartílago de tiburón. Si bien este enfoque produjo una sustancia 'natural', tuvo serias limitaciones:
· Materias primas escasas : el suministro dependía de la disponibilidad de ganado y de las fluctuaciones estacionales.
· Extracción compleja : se necesitaban múltiples lavados con solventes, tratamientos enzimáticos y pasos cromatográficos
· Pureza inconsistente : las proteínas residuales y los contaminantes de origen animal fueron difíciles de eliminar
· Riesgo de transmisión de enfermedades : los materiales de origen animal conllevaban posibles riesgos de patógenos
· Costo prohibitivo : los volúmenes de producción eran pequeños, lo que restringía el uso a aplicaciones médicas específicas.
El gran avance se produjo en la década de 1980, cuando los investigadores desarrollaron métodos de fermentación microbiana para producir ácido hialurónico a escala. A principios de la década de 2000, la fermentación se había convertido en el método de producción dominante. Hoy en día, más del 99% del hialuronato de sodio del mundo se fabrica mediante fermentación bacteriana, un cambio que transformó este ingrediente antes exótico en una materia prima ampliamente accesible que impulsa un mercado global multimillonario.
Paso 1: Selección de cepas: la base de la calidad
Cada lote de hialuronato de sodio comienza con una única decisión: ¿qué microorganismo lo producirá?
El caballo de batalla tradicional: Streptococcus zooepidemicus
El organismo de producción más utilizado es Streptococcus zooepidemicus , una subespecie no patógena de Streptococcus equi . Esta bacteria sintetiza de forma natural una cápsula de polisacárido compuesta de ácido hialurónico, lo que la convierte en una eficiente fábrica biológica. Las cepas industriales se han seleccionado y atenuado cuidadosamente durante décadas para eliminar la actividad hemolítica y al mismo tiempo maximizar el rendimiento de HA.
La ventaja de las cepas estreptocócicas es su historial comprobado: producen de manera confiable HA de alto peso molecular (a menudo superior a 1 a 2 MDa) a títulos de 2,5 a 7 g/L en condiciones de fermentación optimizadas.
Anfitriones de próxima generación: alternativas de clase GRAS
Debido a que las especies estreptocócicas conllevan preocupaciones inherentes sobre la posible contaminación por endotoxinas de parientes patógenos, la industria ha invertido mucho en huéspedes alternativos 'GRAS' (generalmente reconocidos como seguros):
· Bacillus subtilis — Cepas recombinantes que expresan el gen hasA (hialuronano sintasa) de estreptococos, combinadas con genes precursores nativos ( tuaD , gtaB , hasB ). Novozymes desarrolló en particular un proceso de B. subtilis que produce hasta 5 g/l de HA con pesos moleculares de 1 a 1,2 MDa en medios a base de sacarosa.
· Lactococcus lactis : una bacteria del ácido láctico de calidad alimentaria. Mediante el sistema de expresión controlado por nisina (NICE), los investigadores lograron rendimientos de HA de 1,8 g/l en biorreactores aireados.
· Escherichia coli : las cepas diseñadas que expresan pmHAS de Pasteurella multocida han alcanzado rendimientos de hasta 3,8 g/l con pesos moleculares de hasta 1,5 MDa.
· Streptococcus thermophilus : un termófilo no patógeno asociado a los lácteos que puede producir HA a partir de lactosa, lo que abre posibilidades interesantes para aplicaciones de calidad alimentaria.
Por qué esto es importante para su producto: el organismo huésped determina el perfil de seguridad inicial, el rango de peso molecular alcanzable y la complejidad de la purificación posterior. La estrategia de selección de cepas de un fabricante revela mucho sobre su compromiso con la calidad y el cumplimiento normativo.
Paso 2: Fermentación: donde nacen las moléculas
Una vez que se selecciona la cepa adecuada y se cultiva a través de un tren de semillas (normalmente 3 etapas con una expansión de 10x en cada nivel), comienza la fermentación de producción.
El ambiente de fermentación
Las bacterias se inoculan en biorreactores estériles a gran escala que contienen un medio de cultivo cuidadosamente formulado:
· Fuente de carbono: glucosa o sacarosa (normalmente 25–50 g/l): el componente básico para la síntesis de la cadena HA
· Fuente de nitrógeno: extracto de levadura y/o peptona (30–60 g/L): favorece el crecimiento celular y el metabolismo
· Minerales y sales: Fosfato, magnesio, potasio y oligoelementos (aproximadamente 11 g/L)
· Aireación: 2,0 VVM (volúmenes de aire por volumen de líquido por minuto) de aire estéril; aunque S. zooepidemicus es un anaerobio facultativo, el oxígeno ayuda a generar los equivalentes reductores necesarios para la síntesis de HA.
Parámetros críticos del proceso
Parámetro |
Valor típico |
Impacto en el producto |
Temperatura |
37ºC |
Afecta la tasa de crecimiento y la actividad enzimática. |
pH |
7,0 (controlado con NaOH) |
Influye en el peso molecular y el rendimiento. |
Oxígeno disuelto |
Aireado a 2.0 VVM |
Apoya la actividad metabólica |
Duración de la fermentación |
24–48 horas |
Determina el título final y la distribución de MW. |
Lote versus Fed-Batch: una decisión clave
El modo de fermentación afecta significativamente la producción:
· Fermentación por lotes: más sencilla de operar, títulos típicos de alrededor de 2,5 g/l después de 24 horas
· Fermentación por lotes alimentados: los nutrientes se alimentan de forma incremental, logrando títulos de 5,0 g/l o más, con un mejor control sobre la distribución del peso molecular.
· Fermentación continua: enfoque emergente con potencial para una productividad aún mayor, aunque se adopta con menos frecuencia a nivel industrial
Por qué esto es importante para su producto: El paso de fermentación es donde se determina en gran medida la distribución del peso molecular del producto final. La temperatura, el pH, la aireación y la estrategia de alimentación influyen en si el HA resultante tiene un peso molecular de 50 kDa (adecuado para la penetración en la piel) o 2,5 MDa (ideal para aplicaciones viscoelásticas como la cirugía oftálmica). El control constante de la fermentación es la diferencia entre la confiabilidad de un lote a otro y una variación de calidad impredecible.
Paso 3: Recuperación y Purificación: El cuello de botella de la calidad
Cuando finaliza la fermentación, se obtiene un caldo complejo que contiene ácido hialurónico, células bacterianas, proteínas residuales, ácidos nucleicos, ácidos orgánicos y componentes del medio gastado. Transformarlo en un producto puro, seguro y que cumpla con las especificaciones requiere una cascada de purificación sofisticada.
Eliminación de células
El primer paso es separar el sobrenadante rico en HA de la biomasa bacteriana:
1. Centrifugación en pila de discos : elimina aproximadamente el 97 % de las células, lo que produce una corriente de sólidos húmedos y un sobrenadante clarificado.
2. Microfiltración sin salida (0,22 μm) : captura las células residuales, lo que garantiza un filtrado libre de partículas
Concentración y Diafiltración
Luego, el filtrado clarificado pasa a través de filtración de flujo tangencial (TFF) usando una membrana con un límite de peso molecular (MWCO) típicamente de 100 kDa:
· El polímero HA (que tiene un peso mucho mayor que 100 kDa) es retenido por la membrana
· Las moléculas pequeñas (sales, azúcares residuales, lactato, acetato) pasan
· Múltiples ciclos de diafiltración con agua desionizada reducen aún más los niveles de impureza
· Rendimiento del producto en este paso: aproximadamente 96%
Eliminación de proteínas y ácidos nucleicos
Aquí es donde la diferenciación de grados de producto se vuelve crítica:
· Adsorción de carbón activado : las columnas de carbón activado granular (GAC) unen proteínas residuales, ácidos nucleicos, pigmentos y otras impurezas orgánicas al tiempo que permiten el paso de aproximadamente el 99 % del HA.
· Tratamiento enzimático : algunos fabricantes utilizan proteasas para degradar las proteínas residuales antes de la filtración.
· Pasos de ultrafiltración adicionales : reduce aún más el contenido de proteínas para cumplir con los límites de la farmacopea
Precipitación y recuperación
A continuación se precipita la solución de HA purificada:
· Precipitación con alcohol : la adición de etanol o isopropanol (normalmente a una concentración final de ~42 % v/v) hace que el HA precipite como una masa blanca fibrosa.
· Centrifugación en cesta : separa el precipitado de HA del sobrenadante de alcohol
· Lavado : el precipitado se lava con alcohol adicional para eliminar las sales e impurezas residuales.
· Rendimiento de precipitación: aproximadamente 95%
El punto de divergencia de grados
Aquí es donde las rutas de fabricación divergen según la aplicación de destino:
Parámetro de calidad |
Grado cosmético |
Grado alimenticio |
Grado oftálmico/inyectable |
Contenido de proteínas |
≤0,5% |
≤0,5% |
≤0,1% (Farmacopea Europea) |
nivel de endotoxina |
Control estándar |
Control estándar |
<0,05–0,5 UE/mg |
Purificación adicional |
Estándar |
Estándar |
TFF extendido (1000 kDa MWCO), diafiltración WFI, filtración estéril |
Método de secado |
Secado por aspersión aceptable |
Secado por aspersión aceptable |
Se prefiere la liofilización (liofilización) |
Garantía de esterilidad |
No requerido |
No requerido |
Filtración estéril de 0,22 μm + procesamiento aséptico |
Para los grados oftálmico e inyectable, aproximadamente el 10 % del precipitado de HA purificado se puede desviar a una línea de purificación ultrafina adicional que implica un segundo paso de TFF a 1000 kDa MWCO, diafiltración con agua para inyección (WFI), filtración estéril y liofilización.
Por qué esto es importante para su producto: La purificación es el paso más importante para determinar la calidad del producto final. La eliminación inadecuada de proteínas conlleva riesgos de inmunogenicidad. Un control insuficiente de endotoxinas hace que el material no sea adecuado para uso inyectable u oftálmico. La capacidad de purificación de un fabricante (no su volumen de fermentación) suele ser el verdadero cuello de botella y el diferenciador más significativo.
Paso 4: Secado, Molienda y Envasado: El Toque Final
El precipitado o solución de HA purificado debe convertirse en una forma sólida estable y fácil de manipular.
Métodos de secado
Método |
Temperatura |
Ventajas |
Contras |
Mejor para |
Secado por aspersión |
Alta (entrada de 150 a 200 °C) |
Rápido, eficiente, bajo costo. |
Degradación térmica de HA de alto MW |
Grado cosmético/alimentario |
Secado al vacío |
Moderado (40–60°C) |
Más suave con el peso molecular |
Más lento, menos uniforme |
Farmacéutica general |
Liofilización (liofilización) |
Baja (-20°C a -40°C) |
Mejor conservación de MW, excelente solubilidad. |
Mayor costo, ciclo más largo |
Grado inyectable/oftálmico |
La elección del método de secado incide directamente en:
· Retención de peso molecular : las altas temperaturas pueden romper las cadenas de polímeros, reduciendo el MW
· Tasa de disolución : los productos liofilizados se disuelven más rápido y de forma más completa
· Contenido de humedad : el secado adecuado garantiza la estabilidad durante el almacenamiento (normalmente <10 % de pérdida de peso al secar)
· Características del polvo : tamaño de partícula, fluidez y densidad aparente
Molienda y tamizado
Después del secado, el material se muele (a menudo utilizando molienda por chorro para minimizar la degradación térmica) y se tamiza para lograr una distribución uniforme del tamaño de las partículas. Este paso garantiza una fluidez y un comportamiento de disolución consistentes en la formulación posterior.
Embalaje
El embalaje final sigue estrictos protocolos:
· Bolsas asépticas de polietileno de doble capa bajo atmósfera de nitrógeno (para grados farmacéuticos)
· Embalaje estándar a prueba de humedad para productos cosméticos y alimentarios.
· Recomendaciones de almacenamiento: sellado, protegido de la luz y la humedad; Los grados farmacéuticos a menudo se almacenan entre 2 y 8 °C.
Por qué esto es importante para su producto: un secado inadecuado puede degradar el peso molecular, la misma propiedad por la que quizás esté pagando una prima. Un embalaje inadecuado provoca absorción de humedad, formación de grumos y crecimiento microbiano durante el almacenamiento. Estos pueden parecer pasos finales 'aburridos', pero es allí donde, de lo contrario, un producto excelente puede verse comprometido.
Cómo evaluar a un fabricante de hialuronato de sodio
Comprender el proceso de fabricación le brinda un marco poderoso para evaluar proveedores potenciales. Aquí están las cinco dimensiones críticas a evaluar:
1. Cartera de cepas y gestión de la seguridad
· ¿El fabricante utiliza cepas atenuadas y bien caracterizadas?
· ¿Han invertido en huéspedes de clase GRAS (p. ej., B. subtilis ) para mayor seguridad?
· ¿Pueden proporcionar documentación sobre pruebas de seguridad de deformación?
2. Escala de fermentación y consistencia del lote
· ¿Cuál es su capacidad de fermentación? (Las instalaciones de clase mundial operan reactores de 30 a 4000 L con múltiples líneas de producción)
· ¿Utilizan fermentación continua avanzada o por lotes alimentados para una mejor consistencia?
· ¿Cuál es su coeficiente de variación del peso molecular de un lote a otro?
· ¿Pueden producir de manera confiable en todo el espectro de pesos moleculares (de 5 kDa a 2,5+ MDa)?
3. Capacidad de purificación
· ¿Pueden alcanzar una pureza de grado farmacopeico (proteína ≤0,1%, endotoxina <0,05 UE/mg)?
· ¿Tienen líneas de purificación dedicadas para diferentes grados de aplicación?
· ¿Cuál es su capacidad de ultrafiltración y diafiltración?
4. Sistema de Calidad y Certificaciones
· ISO 13485 (gestión de calidad de dispositivos médicos)?
· ¿Presentación CEP/DMF ante agencias reguladoras (FDA, EMA)?
· ¿Certificación COSMOS para cosmética natural/orgánica?
· ¿Cumplimiento de HALAL, SGS y cGMP?
· ¿Trazabilidad completa del lote y certificado de análisis (COA) para cada lote?
5. Soporte técnico y personalización
· ¿Pueden personalizar el peso molecular según las necesidades específicas de su aplicación?
· ¿Ofrecen diferentes grados (cosméticos, alimentarios, oftálmicos, inyectables) desde la misma plataforma de fabricación?
· ¿Pueden proporcionar apoyo regulatorio para el registro de su producto en los mercados objetivo?
Señales de alerta a tener en cuenta: incapacidad para proporcionar COA completos, falta de trazabilidad de lote a lote, ausencia de pruebas de endotoxinas, descripciones vagas de las fuentes de las cepas o dependencia de la fabricación de terceros sin supervisión directa de la calidad.
La ventaja de la fabricación: por qué es importante la experiencia en procesos
El viaje desde una sola célula bacteriana hasta un kilogramo de polvo de hialuronato de sodio de calidad farmacéutica implica cientos de pasos controlados, cada uno de los cuales tiene el potencial de preservar o comprometer la calidad del producto.
La fermentación determina la base molecular. La purificación define el límite de seguridad. El secado y el envasado determinan la realidad de la vida útil. Y el sistema de calidad que une todo determina si puede confiar en cada lote que llega a su puerta.
Esta es la razón por la que elegir un fabricante con profunda experiencia en procesos (no sólo un precio competitivo) es tan importante para el éxito de su producto.
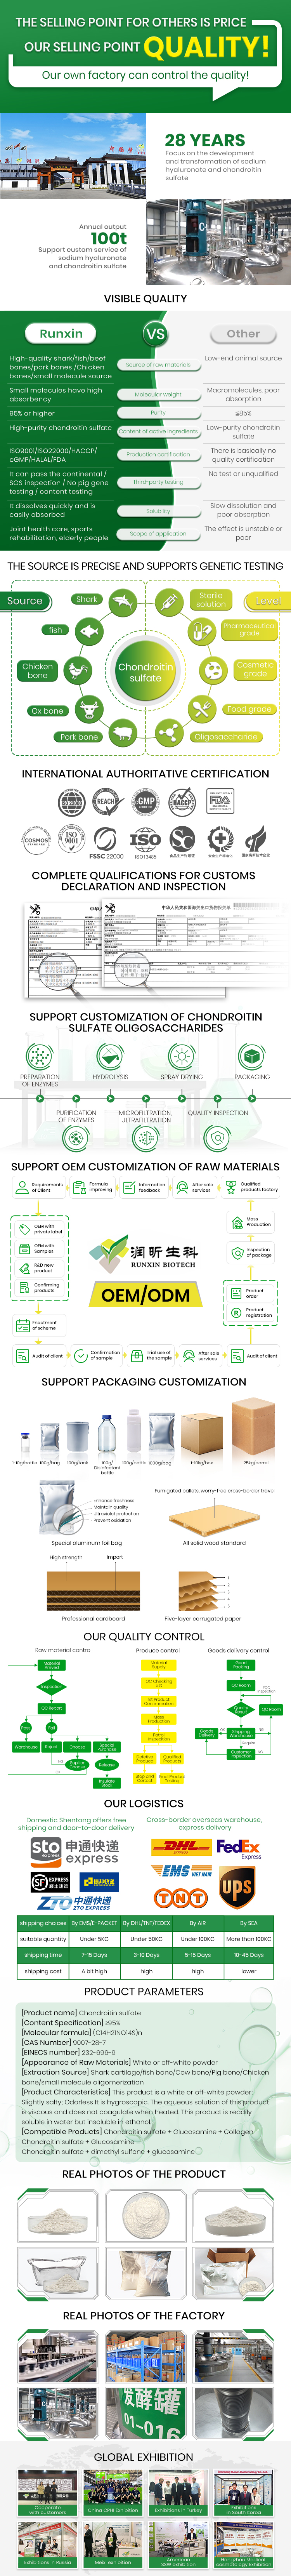
Empresas como Shandong Runxin Biotechnology ejemplifican cómo se ve en la práctica la fabricación de SH de clase mundial. Con 28 años de investigación y producción dedicadas al ácido hialurónico, Runxin opera una plataforma de fabricación totalmente integrada, desde el desarrollo de cepas hasta la fermentación, purificación, secado y envasado, completamente interna. Sus instalaciones ofrecen una capacidad de producción diaria que supera las 100 000 unidades, respaldada por una cartera de certificaciones integral que incluye ISO 13485, CE, DMF (036368), COSMOS, HALAL, SGS y cGMP. La experiencia exportadora que abarca 34 países demuestra el tipo de fluidez regulatoria y consistencia de calidad que requieren las marcas globales.
En un mercado donde el hialuronato de sodio se ha convertido en un ingrediente básico, el diferenciador no es solo la molécula en sí, sino la profunda experiencia en fabricación detrás de cada lote. Ya sea que esté formulando un suero premium para el cuidado de la piel, desarrollando una solución oftálmica o ampliando un suplemento para la salud de las articulaciones, el proceso de fabricación es donde la calidad se incorpora o se diseña.
Elija su fabricante con tanto cuidado como elige su formulación.
¿Busca un proveedor confiable de hialuronato de sodio? Comuníquese con Runxin Biotechnology para obtener más información sobre nuestras capacidades de fabricación de espectro completo, desde hialuronato de sodio de grado cosmético hasta hialuronato de sodio de grado inyectable, respaldadas por 28 años de experiencia en fermentación y cumplimiento normativo global.